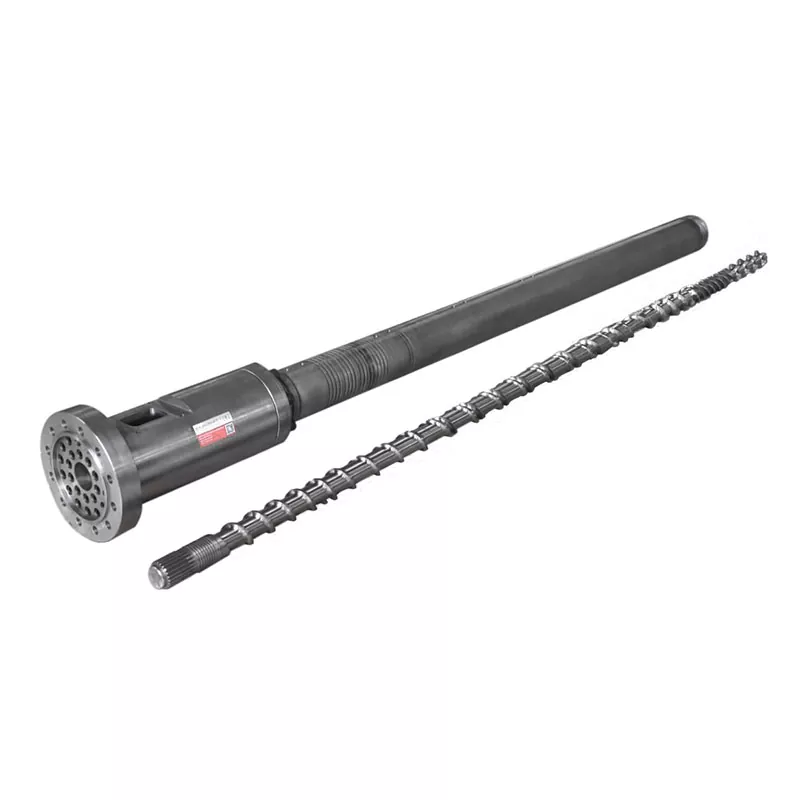
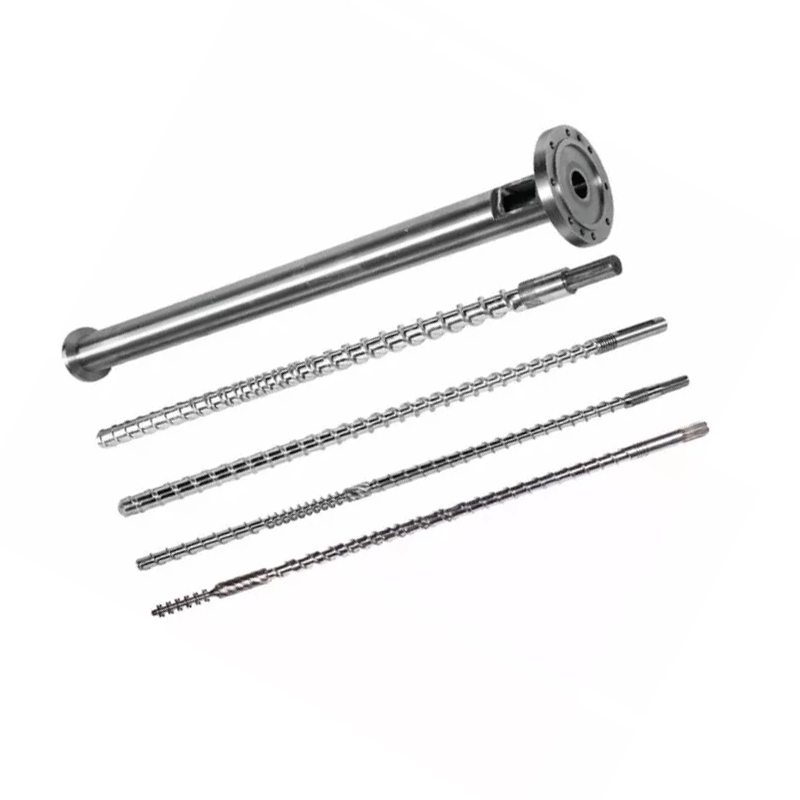
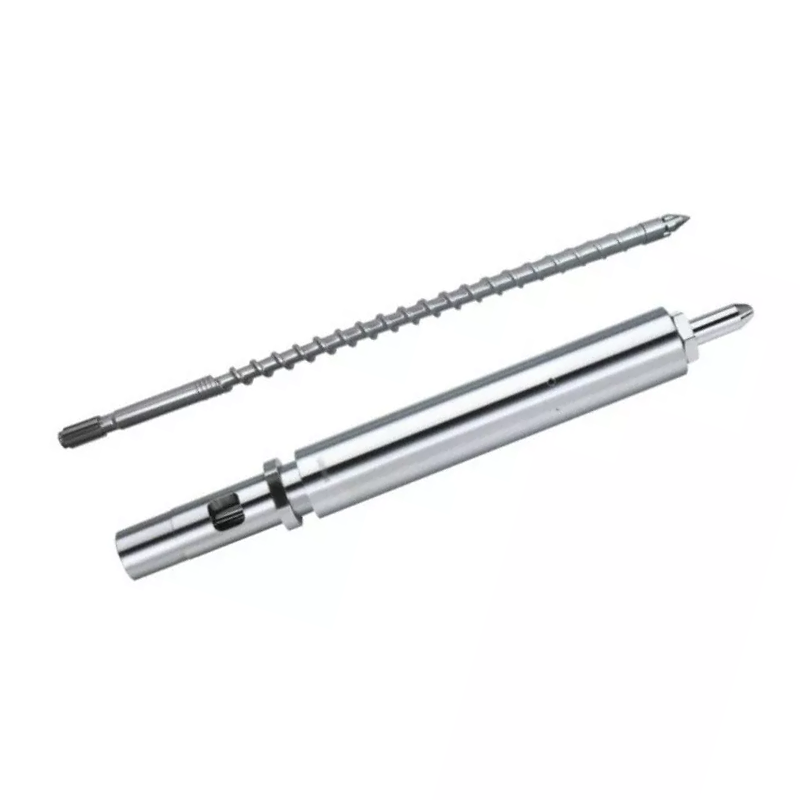
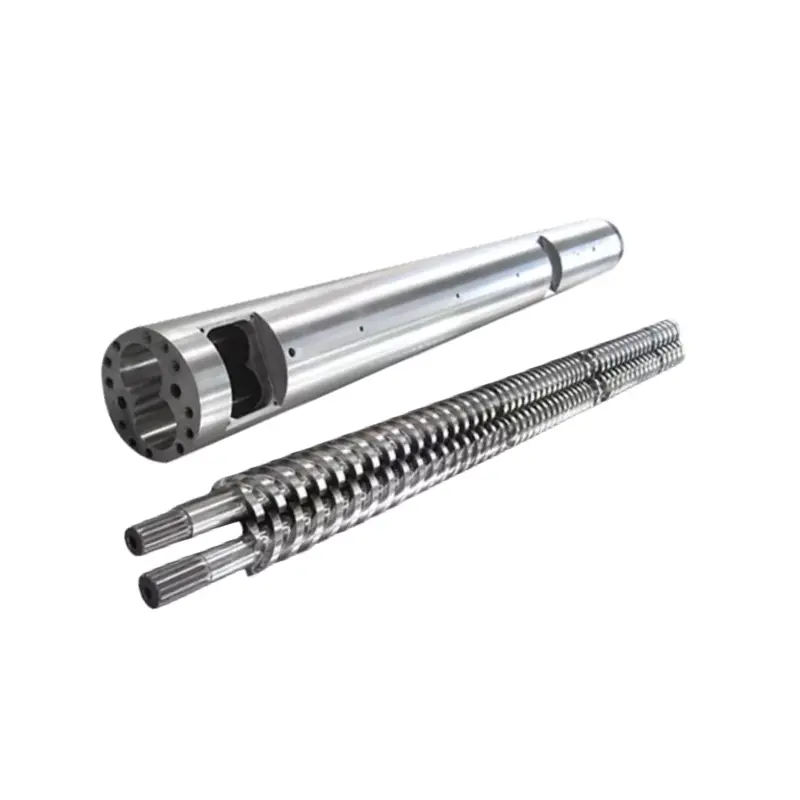
A Päif stierwen Kapp muss méi wéi engem nominell Duerchmiesser fit. Et muss de Polymer, d'Formuléierung, d'Päifstandard, d'Ausgab, d'Extruderverbindung, d'Kalibrierungssystem passen an d'Art a Weis wéi Är Bedreiwer d'Gréisst änneren. Dëse Guide verwandelt dës Input an eng Akeef Spezifizéierung fir PVC, PE, CPVC, PP a PPR Päif Produktioun.


A kafenPäif extrusion stierwen Kapp, schéckt de Fournisseur fënnef passende Datesets: d'Material an d'Formuléierung; d'Päif Norm, Duerchmiesser a Mauer Gamme; Ausgang an Linn Vitesse; der extruder flange an Schmelze-Inlet Interface; an den Downstream Kalibrator, Vakuum, Ofkillung an Oflehnungsarrangement. Eng Demande déi nëmmen "PVC Päif, 110 mm" gëtt, ass net prett fir Ingenieur.
De wichtegste Kontraktpunkt ass d'Akzeptanzkonditioun. Nennt d'tatsächlech Produktiounsmaterial, Päifgréisst, stabil Ausgang, Linngeschwindegkeet, Heizung a Sensoropriichte, zulässlech Wandvariatioun, baussenzegen Duerchmiesser, Ovalitéit, Uewerflächekonditioun an erfuerderlech Produkttester. De Stierfkop formt d'waarm Schmelz, awer et kann net eleng d'Finale gekillte Päif garantéieren.
Déi éischt Entscheedung ass net den Duerchmiesser vum Stierf
Déi éischt Decisioun ass d'Produktioun Enveloppe. Ee Kapp kann e Grupp vun Emgéigend Gréisste mat changeable stierwen an mandrels lafen. Eng ganz breet Gréisst Gamme kann Kompromëss am Flux produzéiere, Residenz Zäit, Upassung, Kapp Drock an Wiessel Aarbecht. Déi korrekt Gamme hänkt vum Material an dem Taux of, net nëmmen op wéi eng Inserts kierperlech am Kierper passen.
Mir deelen all Ufro an dräi Grenzen. D'Produktgrenz deckt Päifmaterial, Standard, Duerchmiesser a Mauer. D'Prozessgrenz deckt Ausgang, Geschwindegkeet, Temperatur an Drock. Déi mechanesch Grenz deckt de Flange, d'Mëttlinn, d'Heizungen, d'Sensoren, d'Lift an d'Downstream Positioun.
| Keefer Input | Firwat ännert et de Stierfkop | Beweis ze schécken |
|---|---|---|
| Polymer a komplett Formel | Ännert Viskositéit, Hëtztempfindlechkeet, Rutsch, Verschleiung, Korrosiounsrisiko, Residenzzäitlimit a Botzenmethod | Resin Grad Dateblatt, Formuléierungsprozents a Probe |
| Pipe Standard an Applikatioun | Definéiert de fäerdege Produkt dat d'Linn muss produzéieren an testen | Genau Standard Zuel, Editioun, Maart an intern Zeechnen |
| OD, Mauer, SDR oder Stonneplang Gamme | Setzt den annular Flow Beräich, tooling Famill a praktesch änneren-Deel Gamme | Gréisst Dësch mat Minimum, normal a maximal Produiten |
| Net Output an Linn Vitesse | Ännert Stroumgeschwindegkeet, Drock, Heizbelaaschtung, Residenzzäit a Downstream Ofkillungsfuerderung | Stabil salable kg / h fir all kritesch Gréisst |
| Extruder an Adapter Interface | Bestëmmt d'Inletgeometrie, Bolzenmuster, Register, Dichtung, Zentrum Héicht an Ënnerstëtzung | Gesteuert Zeechnen plus gemooss Fotoen vun der bestehend Maschinn |
| Kalibrierung a Killsystem | Beaflosst d'Downdown, d'final OD, d'Ovalitéit, d'Mauerverdeelung an d'Startverhalen | Kalibrator Zeechnungen, Vakuumtankdaten, Kühllängt an Oflehnungspositioun |
| Wiesselplang | Bestëmmt wéi eng Deeler eraushuelbar sinn, wéi se zentréiert sinn a wéi sécher d'Bedreiwer se behandelen | Änneren Frequenz, Botzen Method, Crane Kapazitéit an Zil-Downzäit |
Eis Fabréck Vue:mir betruechten net e nominellen Päif Duerchmiesser als genuch Stierwen-Kapp Spezifizéierung. Wann e Keefer eis nëmmen den Harznumm an den OD gëtt, froe mir d'Mauerserie, d'Formel, d'Output, d'Extruder-Interface an d'Gréisstmethod ier Dir de Flosswee fixéiert. E séieren Zitat baséiert op fehlend Input beweegt normalerweis déi onbeäntwert Froen an d'Inbetreiung.



Start mat der fäerdeg Päif Norm
E Stierfkop ass Produktiounsinstrument. Et ass keng Päif Zertifizéierung. De Keefer muss de genaue Produktstandard an d'Editioun identifizéieren, während de Fournisseur d'Päif-Enveloppe muss an e Flowwee, Tooling-Set an Upassungsmethod iwwersetzen. D'Finale Konformitéit gëtt op der fäerdeger Päif bewisen duerch d'Tester erfuerderlech fir säi Maart an Uwendung.
Fir gemeinsam Waasser-Päif Projeten, dräi nëtzlech offiziell Referenze sinnISO 1452-2:2009 fir PVC-U Päifen, ISO 4427-2:2019 fir PE PäifenanISO 15874-2: 2013 fir PP Päifen benotzt a waarm a kal Waasser Installatiounen. Kuckt déi aktuell Editioun, Ännerungen an national Adoptioun wann de Kontrakt virbereet ass.
| Päif Famill | Offiziell Startreferenz | Informatioun déi de Stierfkopf RFQ brauch nach ëmmer |
|---|---|---|
| PVC-U Drock Päif | ISO 1452-2 oder déi erfuerderlech national Äquivalent | PVC Trockenmëschung Formel, Päif Serie, Nominell OD, Wand Dësch, Socket Erlaabnis, Ausgang, Linn Vitesse an Uewerfläch Ufuerderunge |
| PE Drockrohr | ISO 4427-2 oder déi erfuerderlech national Äquivalent | Exakt PE Verbindung, SDR Gamme, OD Gamme, zolidd oder co-extrudéiert Konstruktioun, Sträif oder Layer Arrangement, Output a Killsystem |
| PP oder PPR waarm a kal Waasser Päif | ISO 15874-2 oder déi erfuerderlech national Äquivalent | Genau PP-Grad, Päif Dimensiounsklass, Serviceapplikatioun, Schichtkonstruktioun, Duerchmiesser a Wandbereich, Ausgang a Kalibrierungsmethod |
| Elektresch Conduit oder industriell tubing | Dem Keefer applicabel national, Industrie oder Client Spezifizéierung | Materialformel, Steifheit oder funktionell Zil, Geometrie, Faarf, Drock oder Sträif, Testplang an zulässlech Uewerflächendefekter |
Schreift net "geméiss dem internationale Standard" an der RFQ.Numm vum Dokument, Deel, Editioun a lokal Adoptioun. Dann befestegt Äre fäerdege Pipe Zeechnen an Inspektiounsplang. Ähnlech nominell Gréissten kënnen ënnerschiddlech Wandberäicher, Testbedéngungen an Identifikatiounsufuerderunge hunn.
Eng méi Trennung ass wichteg. Drénkwaasser Genehmegung betrëfft de fäerdege Pipeprodukt a seng befeuchtt Materialien. D'Bestellung vun engem Stierfkapp vun Nanhaiya iwwerweist keng Drénkwaasser-Zustimmung un d'Päif vum Keefer. Resin Genehmegung, Compound Kontroll, Produktioun records an Drëtt Partei Zertifizéierung bleiwen Deel vum Päif Hiersteller d'Konformitéit System.
Gitt déi aktuell Formel un, net nëmmen PVC oder PE
Dem NanhaiyaPäif extrusion stierwen Kappgëtt fir PVC mat Zousatzstoffer ugebueden, PE, CPVC a PP. Dës Nimm definéieren materiell Famillen. Si soen eis net d'Schmelzviskositéit, d'Fëllerbelaaschtung, d'Stabilisatorsystem, de recycléierten Inhalt, d'Veraarbechtungsfenster oder d'Tendenz fir ze plackéieren.
Fir PVC, schéckt de komplette Trockenmëschungsrezept no Gewiicht an dem Vermëschungszoustand. Kalziumkarbonatniveau a Partikelbehandlung, Schmierstoffbalance, Stabilisatorsystem, Impaktmodifikateur, Veraarbechtungshëllef, Pigment a Rework Prozentsaz kënnen all Wanderscheinung, Kappdrock an Depotverhalen änneren.
Fir PE oder PPR, schéckt de genaue Verbindungsgrad an den aktuellen Zouliwwererdatenblat. Ëmfaasst Schmelze Mass-Flow oder Viskositéit Informatiounen wéi publizéiert fir datt Grad, Dicht, Zousätz, Kuelestoff-schwaarz oder Faarf System, regrind Limite an ob Identifikatioun Sträifen oder funktionell Schichten sinn co-extruded.
PVC an CPVC
Hëtzt Geschicht a Residenz Zäit verdéngt Opmierksamkeet. De Fluxwee soll onnéideg Haltung vermeiden, an den Heizungsplang muss kontrolléiert Start- a Botzen ënnerstëtzen. Formel Ännerungen solle virum Fabrikatioun bekannt ginn.
PE
Grad, Schmelzstäerkt, Ausgang a Killkapazitéit handelen zesummen. A héich-Output PE Kapp brauch stabil circumferential Flux an engem passenden Gréisst System, net nëmmen eng méi grouss annular Spalt.
PP und PPR
Staat de genauen Harz a Serviceprodukt. Heiss a kal Waasser Päif, industriell Rouer a Multilayer Konstruktioun kënnen verschidden Tooling, Killmëttel an Akzeptanzbedéngungen erfuerderen.
Eis Fabréck Vue:wann e Produktiounsteam ännert Filler, Harzgrad oder recycléiertem Prozentsaz nodeems d'Tooling guttgeheescht ass, ass de Stierf net op eemol ongenau ginn. De Prozessinput huet geännert. Mir notéieren d'Referenzformuléierung op den techneschen Accord sou datt zukünfteg Troubleshooting vun engem bekannten Zoustand ufänkt.

D'Stuerböffnung ass net déi lescht Päifgréisst
Eng waarm annular Schmelz verléisst de Stierf net a bleift geometresch fixéiert. Et kann bei der Ausfahrt schwellen, ënner Ofdreiwung erofzéien, de Kalibrator kontaktéieren, während der Ofkillung schrumpfen a weider änneren wéi seng Temperatur ausgeglach ass. Dofir benotzt eng nominell 110 mm Päif net automatesch eng 110 mm Stierföffnung.
D'Finale Resultat kënnt aus engem System: extruder Wasserstoff, Schmelztemperatur an Drock, stierwen an mandrel Geometrie, circumferential Hëtzt Gläichgewiicht, centrering, Loft Wee, calibrator, Vakuum, Ofkillung an haul-off Vitesse. Wann dës Deeler aus verschiddene Fournisseuren kaaft ginn, soll de Keefer eng kontrolléiert Interface Zeechnen an eng Akzeptanz Responsabilitéit Matrixentgasung zougewisen.
| Kontrollelement | Wat et direkt beaflosst | Wat et net alleng beweise kann |
|---|---|---|
| Stierwen an mandrel Flux Wee | Annulär Schmelzverdeelung, Drockverloscht, Residenzverhalen an initial Röhreform | Finale kal OD, Mauer, ovality oder Drock Leeschtung |
| Mandrel centering Upassung | Initial circumferential Spalt a Korrektur vun der Mauerverdeelung | E stabilt Resultat wann d'Temperatur, de Flux oder d'Downstream Ausrichtung weider dréit |
| Heizungszon Arrangement | Thermesch Kontroll ronderëm a laanscht de Kapp | Déi aktuell Schmelztemperatur ouni eng definéiert Miessmethod |
| Kalibrator a Vakuumtank | Extern Gréisst, fréi Ofkillung a Form Ënnerstëtzung | Uniform Mauer wann den erakommende Schmelzröhre onbestänneg ass |
| Kühlsystem | Solidifikatiounsgrad, Dimensiounsstabilitéit a Reschtwärmeentfernung | Gutt Geometrie wann d'Waassertemperatur oder de Flow onkontrolléiert ass |
| Ofdreiwung | Linn Geschwindegkeet, Ofbau a stännegen Transport | Korrekt Dimensiounen wann de Puller falsch ausgeriicht ass oder d'Geschwindegkeet schwankt |
Nëtzlech Gréisst Regel:uginn déi klengst a gréisste Päif, mee Ingenieur ronderëm déi schwéier Betribssystemer Ecker. Dëst sinn dacks déi gréisste Päif mat héijer Ausgang, déi dënnste Mauer mat héijer Linngeschwindegkeet, eng kleng Ausgang kleng Gréisst, déi d'Residenzzäit vergréissert, an d'Produkt mat der enkste Mauer oder Uewerflächbedarf.


Nanhaiya offréiert justierbar mandrels, kille-Kanal Optiounen an ersatzbar Linnen op seng Päif stierwen-head Gamme. Benotzt dës Optiounen aus engem definéierte Grond. Upassung ass nëtzlech wann d'Bedreiwer eng widderhuelend Zentréierungsmethod hunn. Ersatzbar Verschleißkomponente si nëtzlech wann hiren Ëmfang, Ersatzquantitéit an Ersatzprozedur kloer sinn.
Spär d'Extruder-Interface ier d'Maschinn ufänkt
E Päifstierf kann en exzellenten internen Stroumwee hunn an nach ëmmer net installéieren well den Inlet, Register, Bolzenmuster, Dichtung oder Zentrum Héicht ugeholl gouf. Ersatzprojete si besonnesch vulnérabel well Maschinn Zeechnungen al, modifizéiert oder net verfügbar sinn.
Mir léiwer dräi Forme vu Beweiser: d'Original kontrolléiert Zeechnen, frësch Miessunge a kloer Fotoen mat enger Skala Referenz. Wann déi dräi net averstane sinn, léist de Konflikt ier d'Fabrikatiounszeechnung verëffentlecht gëtt.
- Extruder maachen, Modell a Schrauwen Konfiguratioun
- Schrauwen Duerchmiesser a bewäert Ausgangsbereich
- Offlossquantitéit oder Adapter Flange Zeechnen
- Enregistréiere Duerchmiesser, Déift an Toleranz
- Bolt Quantitéit, Fuedem, Pechkrees an Orientéierung
- Dichtung-Gesiicht Geometrie a Dichtungsmethod
- Schmelz-Inlet Duerchmiesser an Iwwergank Längt
- Néideg Breaker Plack oder Écran Interface
- Drock-Sensor port Gréisst a Standuert
- Schmelztemperatur Sensor Typ an Aféierung
- Heizungsspannung, Frequenz, Kraaft a Stecker
- Thermoelement Typ a Controller Kompatibilitéit
- Die-Kapp Zentrum Héicht a Flux Richtung
- Ënnerstëtzungsrahmen, Rieder, Schinne oder Hebepunkte
- Verfügbar Installatioun an Ënnerhaltserklärung
- Distanz zu Kalibrator an Ausriichtung Referenz
Nanhaiya fabrizéiert personaliséierbarbarrel Flangesan stierwen-Kapp Komponente, sou kann den Adapter mat de Kapp diskutéiert ginn amplaz lénks als Installatioun Iwwerraschung. Fir e komplette Linnprojet, alignéiert de Stierfinterface mat der gewielterPlastik extruder Maschinn, Kontrollen an Downstream Ausrüstung.
Eis Fabréck Vue:engem Telefon Foto vun engem Flange hëlleft eis de Layout verstoen, mee et definéiert net e bolt Krees oder aschreiwen fit. Mir benotzen d'Foto fir Froen ze fannen. Mir benotzen eng ënnerschriwwen Zeechnung fir Metall ze schneiden. Dësen Ënnerscheed verhënnert datt e klengen Interface Feeler eng ganz Installatioun verspéit.


Wielt Bau ronderëm d'Material an Botzen Flicht
Dem Nanhaiya säin dedizéierten Päifstierkopf benotzt héichstäerkt Legierungsstahl mat gehärte Flächen a gëtt duerch Präzisioun CNC-Maschinn an Hëtztbehandlung produzéiert. Seng allgemengextruder stierwen KappSäit Lëschte 38CrMoAl, nitriding an Uewerfläch hardness vun HV950 ze HV1000.
Dës Wäerter sinn nëtzlech Startdaten, awer déi guttgeheescht Spezifizéierung sollt ëmmer nach dat exakt Komponentmaterial identifizéieren, Behandlungsmooss, fäerdeg Hardnesscritère, Flow-Uewerflächfinish, Dimensiounsinspektioun an all Korrosiounsufuerderung. E Hardnesswäert op engem Komponent soll net op all Befestigung kopéiert ginn, Heizkierper oder strukturell Deel.
| Service Zoustand | Beschäftegung Suerg | Wat am Zitat ze definéieren |
|---|---|---|
| Gefëllt PVC | Abrasive Mineralfiller, Oflagerungen a Reinigungsfrequenz | Formel, Fillerniveau, befeuchtt Komponentmaterial a Behandlung, ersatzbar Verschleiungskala a Botzenmethod |
| CPVC oder Hëtztempfindlech Verbindung | Thermesch Geschicht, Halt an Material Degradatioun | Veraarbechtungsfenster, Flow-Wee Konzept, Heizzonen, Sensorpunkten, Start- an Ausschaltprozedur |
| Carbon-schwaarz PE | Stabil Verdeelung, Uewerfläch Qualitéit a laang lafen | Compound Grad, Ausgangsberäich, Drockfenster, Heizungsarrangement a Botzen Zougang |
| Recycléiert Inhalt | Kontaminatioun, Viskositéit Variatioun an abrasive Partikelen | Quell, maximal Prozentsaz, filtration plangen, Prouf, erwaart Variatioun an Akzeptanz Grenzen |
| Heefeg Faarf Ännerungen | Halen-up, Zougang, änneren Deel Ëmgank an Eiseschrott | Faarf Sequenz, Botzen Material, erlaabt änneren Zäit, purge Prozedur an eraushuelbare Deeler |
Méi schwéier ass net eng komplett materiell Strategie.Surface Hardness, Fall Déift, Substrat Zähegkeet, Korrosiounsverhalen, Finish a Reparaturmethod muss de Komponent an de Prozess passen. Frot de Fournisseur fir ze lëschten wat behandelt gëtt, wéi et verifizéiert gëtt a wéi eng Inspektiounsrekord mat der Bestellung kënnt.


Iwwerpréift Nanhaiya'sProduktioun Equipement, Certificatenantechnesche Servicewährend Fournisseur Qualifikatioun. Installatiounsleitung a laangfristeg Ënnerhaltsberodung kënnen am ausgemaachten Ënnerstëtzungsberäich abegraff ginn.
Maacht Gréisst Wiessel Deel vun der Akeef Berechnung
E méi nidderegen Toolpräis kann deier sinn wann all Ännerung e Kran verbënnt, Heizungen beschiedegt oder widderholl Test-a-Fehler Zentréierung erfuerdert. Frot wéi de Stierf an de Dorn geläscht ginn, wou waarm Deeler plazéiert sinn, wéi eng Befestigungen gehandhabt ginn, wéi d'Ausrichtung restauréiert gëtt a wéi eng Dichtungen oder Verbrauchsmaterial ersat ginn.
| Ëmstellung Fro | Firwat de Keefer soll egal | Kontrakt Ausgang |
|---|---|---|
| Wéi eng Gréissten deelen ee Kierper? | Weist déi reell Zuel vu Kapp a Changement-Deel Sets | Kompatibilitéitsmatrix duerch Päif OD, Wandbereich a Material |
| Wat muss ofkillen ier se ofgeschaaft ginn? | Beaflosst Ausdauer an Handhabungssécherheet | Geschriwen Temperatur an Ëmgank Prozedur |
| Wéi stierwen an mandrel zentréiert? | Afloss Start-up Schrott a Mauer Korrektur | Upassung Diagramm, Referenz Positiounen an Training |
| Wéi eng Tools an Hebegeräter sinn erfuerderlech? | Verhënnert onsécher improviséierter Handhabung | Toollëscht, Deelgewiichter, Hebepunkten an Armaturen Zeechnungen |
| Wéi eng Deeler sinn Routine Ersatzstécker? | Reduzéiert Ausdauer no Fuedem, Dichtung, Heizung oder Sensor Schued | Zwee-Joer recommandéiert Ersatzlëscht geprägt no Artikel |
| Wéi gëtt de Stroumwee gebotzt? | Ännerungen Aarbechtsmaart, Uewerfläch Risiko an Faarf-Ännerung Schrott | Genehmegt Botzen Tools, Materialien an Demontage Schrëtt |
Fir e gemëschte Produktplang, berechent d'Ännerungskäschte no Stonnen, Aarbecht a Start-up Schrott. Wann eng Planz e puer Mol pro Woch tëscht zwou wäit ewech Päifgréissten ännert, kënnen zwee komplette Kappen méi Produktiounszäit schützen wéi ee Kierper mat villen Inserts. Wann Ännerungen selten sinn an d'Gamme kompakt ass, kann e gemeinsame Kierper sënnvoll sinn.
Eis Fabréck Vue:mir froe wien den Tooling ännert a wéi eng Hebeausrüstung verfügbar ass. En Design, deen op enger propperer Versammlungsbank funktionnéiert, ka schweier niewent engem waarme Extruder an engem Vakuumtank sinn. Bedreiwer Zougang ass en Ingenieursinput, net en After-Sales Detail.

Benotzen Päif Mängel der responsabel Prozess Zone ze fannen
Wann e Päif aus der Spezifizéierung leeft, passen d'Betreiber dacks de Stierf als éischt un, well seng Zentralschrauwen siichtbar sinn. Dat kann eng Liesung temporär verbesseren wärend en Temperatur, Extruder oder Downstream Problem verstoppt. Notéiert de Defekt ronderëm den Ëmfang a laanscht d'Päiflängt, ier Dir e puer Ännerungen gläichzäiteg maacht.
| Observéiert Defekt | Die-Kapp Schecken | Upstream an downstream Kontrollen | Kafen Lektioun |
|---|---|---|---|
| Eng Säit konsequent méi déck | Mandrel centrering, Flux-Wee Dépôten, Schued, Heizung Gläichgewiicht an Assemblée Ausriichtung | Extruder Surging, Kalibrator Ausrichtung, Vakuum Verdeelung, Ofkillung an Ausrichtung | Erfuerdert zougänglech Zentréierung, Temperaturzonen an eng Ausriichtungsreferenz |
| Wand Ännerungen ronderëm a laanscht d'Päif | Los Upassung, thermesch Cycling, onbestänneg Drock oder ongläiche Flux | Fütterung, Schraubeausgang, Linn-Geschwindegkeetskontroll, Vakuum a Waassertemperaturstabilitéit | Akzeptéiert eng stabil Operatiounsfenster, net ee kuerze Set vu Miessunge |
| Laang Uewerfläch Linnen | Kontaminatioun, Depot, Kratzer oder beschiedegt Stierf-Lip Uewerfläch | Ongemelte Partikelen, Filtratioun, Kalibratorschued an Handhabungsmarken | Definéieren Botzmëttelen, Filterplang, Surface Inspektioun a Ersatzstécker |
| Giel, brong oder schwaarz Sträifen | Dout Zonen, Dépôten, exzessiv lokal Hëtzt a laang Residenz Zäit | Kontaminéiert Fudder, Faassablagerungen, Schrauwenverschleiung an Ausschaltpraxis | Iwwerpréift de vollen Schmelzwee a Botzen Routine ier Dir déi al Geometrie kopéiert |
| Héich Kapp Drock | Beschränkt annular Spalt, Tieftemperatur, Blockéierung oder onpassend Flosswee | Écran Restriktioun, Material Viskositéit, Wasserstoff Demande an Sensor Zoustand | Gitt den Drockmesspunkt an den Operatiounslimit an der Spezifizéierung un |
| Pipe Ovalitéit | Ongläiche Ausgangsfloss oder initial Rouer Positioun | Kalibratorverschleiung, Vakuum, Ofkillungsbalance, Ënnerstëtzung an Ausrichtung | Finale Ovalitéit gehéiert zum komplette Akzeptanztest |
| Rau bannenzeg Uewerfläch | Mandrel Finish, Dépôten, Temperatur an Flux Verhalen | Material Feuchtigkeit, Dispersioun, Degradatioun an Ausgangsstabilitéit | Gitt souwuel intern wéi och extern Uewerflächekriterien an der Probe Genehmegung |
Een-Ännerung Regel:notéiert d'Basislinn, ännert eng kontrolléiert Variabel, waart bis d'Material duerch d'Linn reest, markéiert de betraffene Päif a moosst erëm. Zoufälleg Upassung vun Temperaturen, Zentréierung, Vakuum an Oflehnung zur selwechter Zäit zerstéiert d'Beweiser déi néideg sinn fir d'Ursaach z'identifizéieren.
Wann d'Ausgab oder d'Schmelzdrock onbestänneg ass virum Kapp, kontrolléiert och d'Schraube an d'Fass. Nanhaiya ËmgeréitsPVC Päif Single Schrauwen, PVC Päif parallel Schrauwen FässeranPVC Päif konesch Zwilling-Schrauwen Fässer. De Stierf soll net nei entworf ginn fir e verschwonne oder ongeëmegte Plastifizéierungssektioun ze kompenséieren.

Pipe extrusion stierwen Kapp RFQ Checklëscht
E komplette RFQ léisst de Keefer den techneschen Ëmfang vergläichen anstatt e nidderegen Basispräis mat engem inklusiven Zitat ze vergläichen. Setzt déi folgend Elementer an engem Versiounskontrolléierte Package.
- Identifizéieren d'Produkter.Lëscht all Päif OD, Mauer Gamme, SDR oder Zäitplang, Layer Konstruktioun, Faarf an Applikatioun. Markéiert de normale Produkt an déi schwéierst Gréisst.
- Numm de Standard.Gitt de genaue Standard, Deel, Editioun, national Adoptioun an intern Zeechnen. Befestegt de fäerdege Pipe Inspektiounsplang.
- Verëffentlechen d'Material.Gitt déi voll PVC Formel oder exakt PE, PP oder PPR Grad, Additive, Filler, Pigment, recycléiertem Inhalt a Liwwerantdatenblieder.
- Definéieren Taux.Gitt net verkaafbar Ausgang a Linngeschwindegkeet fir all kritesch Produkt, plus déi verfügbar Killkapazitéit an normale Betribsplang.
- Beschreift den Extruder.Staat Single, parallel Zwilling oder konesch Zwilling Schraube; Schrauwen Duerchmiesser; Motor Muecht; normal Schmelzdrock an Temperatur; Adapter Layout; an aktuell Prozess Grenzen.
- Kontrolléiert den Interface.Befestegt de Flange, Register, Bolzenkrees, Dichtungsgesicht, Schmelzeinlet, Zentrum Héicht, Sensorport an Ënnerstëtzungszeechnungen.
- Spezifizéieren elektresch Detailer.Lëscht Heizungsspannung a Frequenz, Thermoelement Typ, Connector Standard, Controller Kompatibilitéit, Kabellängt a geféierlech Beräich Noutwendegkeete wann zoutreffend.
- Weist der downstream Linn.Ëmfaasst Kalibrator Dimensiounen, Vakuumbehälter, Kühllängt, Spray- oder Taucharrangement, Oflehnungstyp, Mëttellinn an Distanz vum Stierfausgang.
- Wielt d'Ëmstellungsberäich.Lëscht Changement-Deel Sets, Ersatzheizungen a Sensoren, Dichtungen, Befestigungen, Handwierksgeschir, Späicherracken a gewënschte Gréisst änneren Prozedur.
- Dokumenter definéieren.Ufro Assemblée an Deel Zeechnungen, Bill vun Material, Material an Hëtzt-Behandlung records, Dimensioun Inspektioun, elektresch Lëscht, Betribssystemer Uweisungen an Ersatzdeeler Lëscht.
- Schreift den Akzeptanztest.Nennt d'Harz, Formel, Päifgréisst, Lafdauer, Ausgang, Linngeschwindegkeet, Prozessrecords, Dimensiounsproben a Pass / Echec Critèren.
- Klär Ënnerstëtzung.Averstanen iwwer Installatiounsleit, Inbetriebsverantwortung, Bedreiwer Training, Fernhëllef an d'Grenz tëscht Die-Kapp a Komplett-Linn Leeschtung.
Ersatzwarnung:e verschwonne Stierwen däerf seng ursprénglech Dimensiounen net méi erhalen. Mooss d'Maschinn Interface an e gutt erhale Päif, fann all originell Zeechnungen an erkläert firwat den alen Kapp ersat gëtt. Kopie vun all verschleeften Dimensioun kann dee selwechte Flux oder Ausriichtungsproblem reproduzéieren.
D'Schraubekonfiguratioun muss och mat der Materialpflicht passen. Kuckt d'Nanhaiya'seenzel Schrauwen, parallel Zwilling Schrauwenankonisch Zwilling-Schrauwen Fässerwann d'Enquêtekommissioun deckt déi voll plasticizing Rubrik. Fir Accessoiren a verbonne Tooling benotzen d'extrusion Ersatzdeeler Gamme.
Akzeptéieren de Kapp op der Produktioun Konditioun Dir plangen ze verkafen
Dimensiounsinspektioun beweist datt déi fabrizéiert Komponenten mat der Zeechnung passen. Et beweist net wéi eng spezifesch Verbindung duerch déi komplett Linn fléisst. E Sound Akzeptanzplang huet zwee Deeler: Komponentverifizéierung an e Produktiounslaf.
| Akzeptanz Etapp | Wat fir z'iwwerpréiwen | Rekord ze halen |
|---|---|---|
| Dokument Iwwerpréiwung | Genehmegt Zeechnungsrevisioun, Bill of Material, Change-Deel Matrix, Heizungs- a Sensorlëscht, Handbuch a Ersatzspann | Ënnerschriwwen Dokument Register |
| Komponent Inspektioun | Kritesch Schnëttplazen, konzentresch Fonctiounen, Dichtungsgesichter, Befestigungen, Häfen, Material, Behandlung a sichtbar Flow-Surface Conditioun | Dimensioun a Material oder Behandlung records uginn an der Uerdnung |
| Assemblée kontrolléieren | Fit, Orientéierung, Heizungsinstallatioun, Sensoreinsetzen, Zentréierungsbewegung, Ënnerstëtzung, Heben an Zougang | Assemblée Checklëscht mat Fotoen |
| Heizung Kontroll | Zone Identifikatioun, Controller Äntwert, Sensor Liesen, aktuell Zeechnen an thermesch Stabilitéit | Zone Kaart a stabiliséiert Liesungen |
| Produktioun lafen | Ausgemaacht Material, Päifgréisst, Ausgang, Linngeschwindegkeet, Temperatur, Schmelzdrock, Motorbelaaschtung, Vakuum a Killbedéngungen | Zäit-baséiert Prozess Blat a behalen Echantillon |
| Pipe Inspektioun | OD, Mauer op multiple Auer Positiounen, Ovalitéit, Mass pro Längt, bannenzeg an baussenzeg Uewerfläch, Rechtheet an erfuerderlech Standard Tester | Inspektiounsbericht gebonnen un Probepositioun a Produktiounszäit |
| Routine Operatioun | Start-up, centrering Korrektur, engem normalen Arrêt, sécher Demontage oder eng ausgemaach Gréisst änneren | Operateur Sign-Off an Open-Item Lëscht |
Benotzt d'normale Formuléierung vum Keefer wann et praktesch ass. Wann en Ersatzmaterial erfuerderlech ass, notéiert den Ënnerscheed a limitéiert wat den Test beweist. Eng erfollegräich PE Laf validéieren net eng PVC Formel, an engem décke-Mauer niddereg-Vitesse Produit beweist net eng dënn Mauer Héich-Vitesse Conditioun.
Eis Fabréck Vue:mir léiwer e stabile Laf mat tracéierbare Miessunge iwwer e kuerzen Display bei maximaler Ausgang. Den Drock soll sech setzen, d'Mauerliesunge solle kontrolléierbar bleiwen, d'Heizungen sollten net onnormal zyklen an d'gekillte Päif soll der ausgemaacher Inspektioun erfëllen. Dat Resultat gëtt béid Säiten en nëtzlechen Iwwerreechungspunkt.


Oft gestallte Froen
Wéi eng Informatioun ass erfuerderlech fir e Päifextrusiounskopf ze zitéieren?
Schéckt de Polymergrad a Formel, Päifstandard, komplett Gréisst a Wandbereich, Zilausgang a Linngeschwindegkeet, Extrudertyp, Schmelz-Inlet a Flange Zeechnen, Heizungsspannung, Sensorbedéngungen, Downstream Kalibratiounsdetailer, bevorzugt Ännerungsdeeler an en Akzeptanzplang. Fotoen a gemooss Zeechnunge vun der aktueller Verbindung sinn och nëtzlech fir Ersatzprojeten.
Kann ee Päif stierwen Kapp lafen PVC, PE an PPR?
E gemeinsame baussenzege Kierper kann technesch méiglech sinn an engem schmuel definéierte Projet, mee PVC, PE an PPR schafen net déi selwecht Flux, thermesch oder Gréisst Konditiounen. Mir vergläichen als éischt déi voll Formuléierung, Ausgang, Gréisstbereich, Flow-Wee Ufuerderunge a Botzenmethod. Separat Tooling oder e separaten Kapp kann déi méi sécher Produktiounswahl sinn.
Ass den Duerchmiesser vum Päif stierwen gläich mam finalen Päif Duerchmiesser?
Normalerweis nee. De waarme Rouer ännert sech no der Verloossung vum Stierwen, well d'Schmelz schwëllt, zitt erof, gitt an de Kalibrator a killt. Déi erfuerderlech Stierf- a Mandrel Dimensiounen musse mam Material, Ausgang, Linngeschwindegkeet, Vakuumgréisst a Killsystem entworf ginn, anstatt direkt vun der nomineller Päifgréisst kopéiert ze ginn.
Kann de Stierfkop eleng d'Päifmauerdicke an d'Ovalitéit garantéieren?
Nee D'Stuerwe Kapp etabléiert der annular Schmelze Verdeelung, mee Finale Mauer deck an Ovality hänkt och Schmelze Stabilitéit, centrering, Temperatur Gläichgewiicht, calibrator Konditioun, Vakuum, Ofkillung, haul-off Ausriichtung an Linn Vitesse. Akzeptanz soll déi komplett Operatiounslinn testen.
Wéi eng Material benotzt Nanhaiya fir Extrusiounskäpp?
Nanhaiya d'allgemeng extruder stierwen Kapp Säit Lëschte 38CrMoAl mat nitriding an Uewerfläch hardness vun HV950 zu HV1000. Den dedizéierten Päif-Extrusiouns-Kapp gëtt als Legierungsstahl mat gehärte Flächen beschriwwen. Finale Material, Wärmebehandlung a befeuchtt Uewerfläch Ufuerderunge solle fir d'Harz, d'Additive an d'Botzmethod an der guttgeheescht Spezifizéierung bestätegt ginn.
Soll ech e Stierfkapp mat ville Gréissten Inserts oder e puer komplette Käpp kafen?
Benotzen änneren Deeler wann der Gréisst Gamme, Wasserstoff an Botzen Routine erlaben engem Kierper der Aarbecht ouni exzessiv Upassung ze decken. Separat Käpp kënne Sënn maachen wann Produkter vill am Duerchmiesser, Polymer, Ausgang, Schichtstruktur oder Ëmstellungsfrequenz ënnerscheeden. Vergläicht Gesamtwiesselzäit a Produktiounsrisiko, net Tooling Präis eleng.
Wéi soll e Päif Extrusioun stierwen Kapp akzeptéiert ginn?
Start mat Zeechnen, Material, Behandlung, Heizung, Sensor, Flange a Flow-Wee Kontrollen. Fuert dann dat ausgemaacht Produktiounsmaterial mat der spezifizéierter Päifgréisst, Ausgang a Linngeschwindegkeet. Rekord Temperaturen, Schmelzdrock, Wandlesungen ronderëm den Ëmfang, Äusseren Duerchmiesser, Ovalitéit, Uewerflächenbedingung, Mass pro Längt an all Tester, déi vum Zilleitungsstandard erfuerderlech sinn.
Wat verursaacht eng Säit vun enger extrudéierter Päifmauer méi déck?
Méiglech Ursaachen och stierwen oder mandrel mis-centering, circumferential Temperatur Ongläichgewiicht, ongläiche Schmelze Flux, Dépôten oder Schued am Flux Wee, onbestänneg extruder Wasserstoff, calibrator misalignment, ongläiche Vakuum oder kille, an haul-off misalignment. Préift den Trend ier Dir zentréiert Bolzen benotzt fir e Downstream Problem ze verstoppen.
Techneschen Inhalt virbereet aus dem aktuellen Produkt, Ausrüstung a Serviceinformatioun vum Nanhaiya, nëmmen ënnerstëtzt vun offiziellen ISO Pipe-Standard Säiten. Finale stierwen Geometrie, Material, Behandlung, Dimensiounen an Akzeptanz Critèren sinn vun der guttgeheescht Projet Spezifizéierung definéiert.