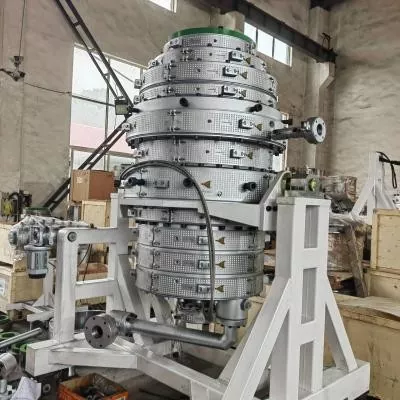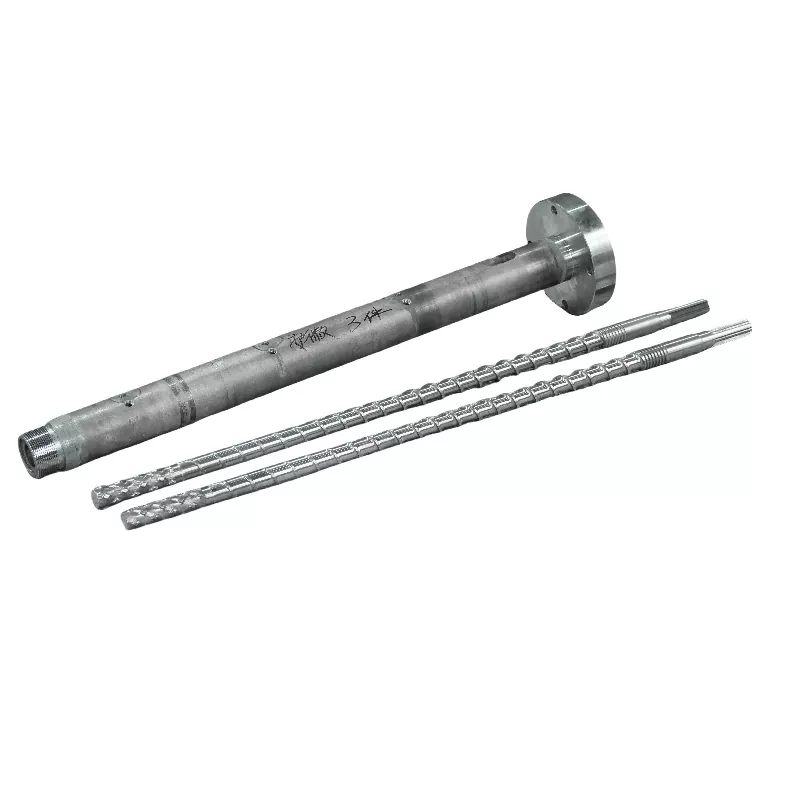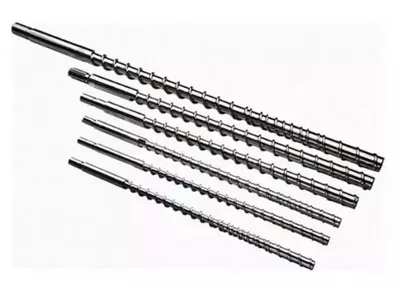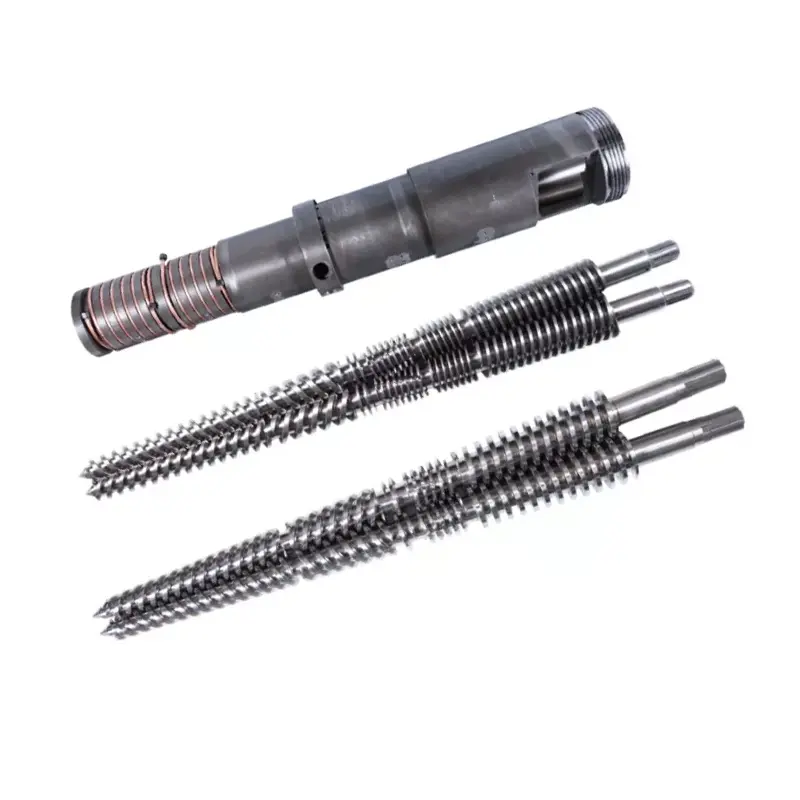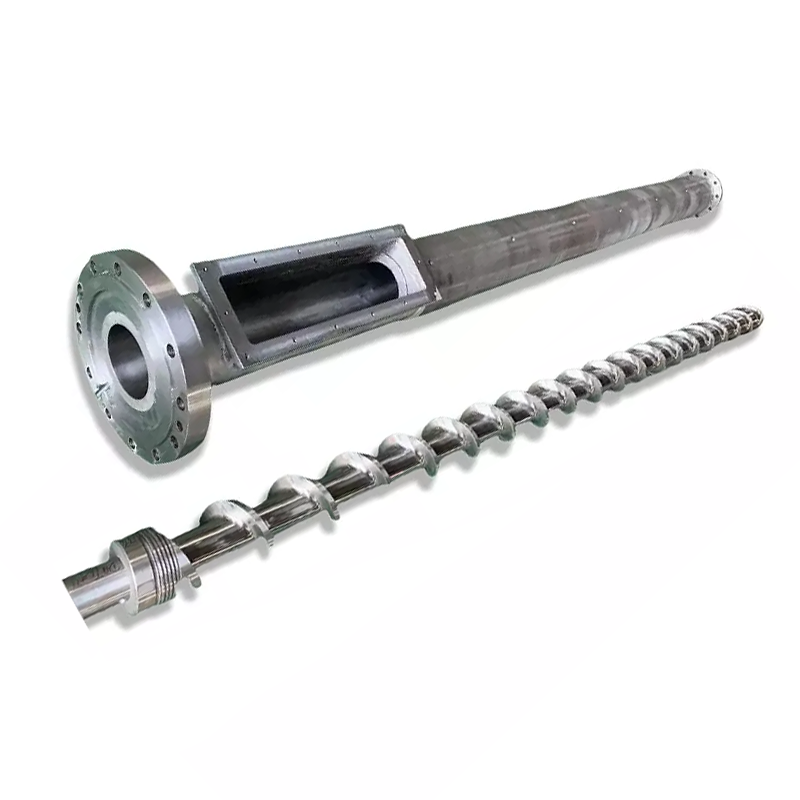
ÄrSprëtz molding Schraube barrelentscheet Schmelze Qualitéit, Schoss Konsequenz, an Zyklus Zäit. Drënner: wéi Dir Geometrie an Uewerflächenbehandlung fir Äert Harz auswielt, wéi Dir de Set erhale kënnt a wéi Dir e Defekt zréck an d'Schraube, de Faass oder de Scheckring verfolgt anstatt et duerch Maschinnastellungen ze verfolgen. Eis nitridéiert 38CrMoAlA Injektiounsschrauwen droen eng 0,5-0,8 mm nitridesch Schicht bei 950-1050 HV, passen PE, PP, PS, an ABS, a behandelen Glasfaser bis zu 30%. Virdru, oder op ätzenden Harz, brauch d'Bohr eng hartlegierung Spray op 62 HRC. Wann d'Ausgab gefall ass an d'Zyklen ausgestreckt sinn, liest d'Tabelle fir Probleemer ze léisen ier Dir en anere Setpoint beréiert.

Wat ass eng Injection Molding Screw Barrel?
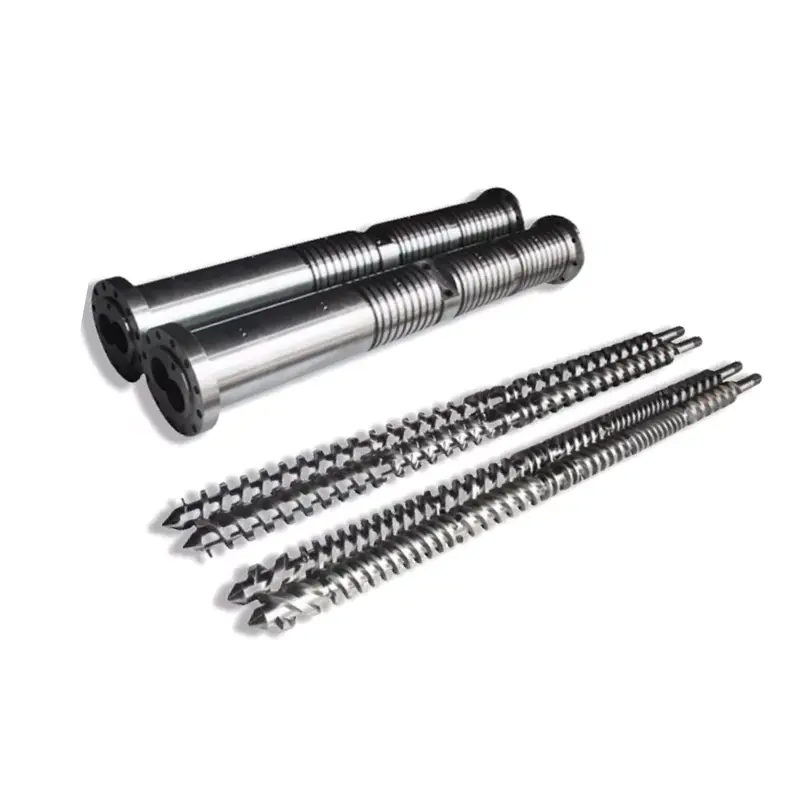
D'Schraube an d'Fass bilden d'Plastizéierungseenheet vun der Sprëtzmaschinn. Zesummen huelen se zolidd Pellets aus dem Hopper, schmëlzen se, vermëschen se an eng eenheetlech Schmelz, mëschen e genaue Schoss, a sprëtzen dee Schoss an d'Schimmel. All Deel vun Ärer Maschinn produzéiert passéiert duerch dëst Pair.
Molders ersetzen Düsen, stëmmen Schimmel a passen d'Temperaturen fir Wochen un, ier se op d'Plastifizéierungseenheet kucken. Déi Uerdnung ass no hannen. Wann d'Schraube oder d'Fass trëfft, bréngt kee Setpoint um Controller de Prozess zréck.
D'Roll vun der Schraube bei der Plastizéierung
D'Schraube mécht de gréissten Deel vum Schmelz, an net mat den Heizbänner. Faasshëtzt dréit bäi, awer den dominante Schmelzmechanismus assSchéier Hëtzt: d'Schraube zitt Polymer géint déi waarm Faassmauer, an d'Reibung generéiert Hëtzt am Material selwer. Dofir ännert d'Schraubegeometrie d'Schmelztemperatur och wann Är Setpunkter net bewegt.
D'Schraube mëscht och de Schoss. Et rotéiert fir ze plastiséieren, zitt sech zréck wéi d'Schmelz virum Tipp sammelt, da stoppt. D'Distanz déi se zréckgezunn ass ass Är Schéissgréisst. All Schmelz, déi no hannen iwwer d'Flich leeft oder laanscht de Scheckring korrupt dës Miessung.
Schlussendlech sprëtzen d'Schraube. Et stoppt ze rotéieren a fiert no vir wéi e Plunger, forcéiert d'Schmelz duerch d'Düse. Dës duebel Roll, rotéierend a widderhuelend, trennt eng Sprëtzschraube vun enger Extrusiounsschraube.
D'Roll vum Fass am Wärmetransfer a Behälter
De Faass ass e Präzisiounsdrockbehälter mat enger erhëtzter Buer. Et enthält Injektiounsdrock, transferéiert Hëtzt vun de Bänner an de Polymer, a bitt déi haart Mauer géint déi d'Schraube Material géint.
Säi Buer muss ronn, riicht a dimensionell knapp bleiwen. Wann d'Buer iwwerdimensionéiert ass, wiisst d'Entloossung tëscht Schrauffluch a Faassmauer. Schmelz leeft dann zréck iwwer d'Flich amplaz no vir ze goen, an d'Plastizéierungsquote fällt.
Faassheizung ass zonéiert, normalerweis fidderen, Kompressioun a Meter, jidderee mat sengem eegene Controller an Thermoelement. A drifted Thermoelement an enger Zone ka Material fir Méint kachen, während den Ecran normal liest.
Wéi Schrauwen a Faass als System zesumme schaffen
Déi zwee Deeler Leeschtunge als passende Pair, an d'Zuel déi de Pair beschreift assradial Entloossung: d'Halschent vun der Differenz tëscht barrel gebuert Duerchmiesser a Schrauwen Fluch Duerchmiesser.
Clearance ass kleng vum Design. D'Industrie Daumenregel fir en neie Set ass ongeféier 0,001 Zoll Spillraum pro Säit fir all Zoll Schrauwen Duerchmiesser. Op enger 60 mm (ongeféier 2,36 in) Schraube, déi no bei 0,06 mm pro Säit landen. Är Build Zeechnen ass d'Autoritéit, an et sollt ëmmer d'Zuel sinn, déi Dir iwwerpréift.
Dat klengt Spalt mécht richteg Aarbecht. Et zwéngt de Polymer géint d'Fassmauer ze schneiden anstatt laanscht ze rutschen. Verduebelt d'Entloossung an d'Schéier schwächt, d'Schmelz verlangsamt, d'Ausgab fällt, an d'Maschinn probéiert mat der Hëtzt ze kompenséieren déi se net brauch.
Een Deel eleng ersetzen fixéiert selten e verschwonne Paar. Eng nei Schraube an engem verschwonne Faass restauréiert nëmmen d'Halschent vun de verluerene Spillraum, an de Mëssverständnis trëfft den neien Deel méi séier wéi et soll.
Anatomie vun enger Sprëtz Molding Schraube
Eng Standard Sprëtzschraube trennt sech an dräi Zonen plus eng Tippversammlung. All Zone huet eng Aarbecht, an all feelt op eng Manéier déi Dir erkennt.
| Zone | Kanaldéift | Job | Wéi Echec ausgesäit |
|---|---|---|---|
| Feed | Déif | Huelt Pellets an, vermëttelt se no vir | Iwwerbréckung, Honger, onregelméisseg Fudder, onkonsequent Erhuelung |
| Kompressioun (Transitioun) | Shallowing | Kompakt a schmëlzt de Polymer géint d'Fassmauer | Unmelts, schlecht Vermëschung, dës Zone trëfft éischt |
| Metering | Flaach | Homogeniséieren a pompelen eng konsequent Schmelz | Schoss Variatioun, Temperatur Spikes |
| Tipp an kontrolléieren Ring | — | Sigel géint Réckfluss wärend der Injektioun | Shot Gréisst Drift, kuerz Schëss, Këssen Verloscht |
Feed Zone
Déif Kanäl gräifen Pellets aus dem Hopper Hals a réckelen se no vir als Feststoffer. Dës Zone schmëlzt net vill. Et vermëttelt.
Feed Probleemer verkleeden sech als Schmelzproblemer. Wann d'Pellets am Hals iwwerbrécken, oder d'Fütterungssektioun ze waarm leeft an d'Pellets erweicht a fréi stieche, verhongert d'Schraube. Erhuelung Zäit schwéngt, an Schoss Gréisst follegt. Préift d'Fütterhalsofkillung ier Dir d'Geometrie schëlleg sidd.
Kompressioun (Transitioun) Zone
De Kanal gëtt méi flaach laanscht dës Sektioun. Dat flaach dréckt de Polymer géint déi waarm Faassmauer a generéiert d'Schéierhëtzt, déi d'Schmelz mécht.
D'Kompressiounszone ass wou d'Verschleiung konzentréiert. Drockspëtzten hei, an abrasiv Filler schleifen hei am haardsten. Wann Dir eng verschleeft Schraube moosst, ass dat wou Dir d'Zuelen als éischt fannt.
Meter Zone
Flaach, konstant-Tiefe Kanäl homogeniséieren d'Schmelz a pompelen se mat stännegen Drock no vir. Dës Zone bestëmmt Schoss-ze-Schoss Konsequenz.
Metering-Zone Verschleiung weist sech als Schossvariatioun an d'Erhéijung vun der Schmelztemperatur bei de selwechte Setpunkter. D'Schraube schafft méi haart fir datselwecht Material ze beweegen.
Schrauwen Tipp, Check Ring & Net-Réckventil
D'Scheckringversammlung, heiansdo den Net-Réckventil genannt, verdéngt méi Opmierksamkeet wéi et kritt. Et setzt sech um Schraubespëtz an mécht eng Aarbecht: während der Injektioun siedelt se, sou datt d'Schmelz an d'Schimmel geet anstatt iwwer d'Schraube zréck.
Wann et stoppt ze versiegelen, kritt Dir eng Variatioun vu Schéissgréisst, kuerz Schëss an e verschwannen Këssen. Molders verbréngen Woche fir den Injektiounsdrock unzepassen, Zäit ze halen an d'Temperatur ze verfollegen. Keen dovun fonctionnéiert, well d'Schmelz entkommt no hannen laanscht e verschleeften Rank.
Dräi Signaler Punkt op der kontrolléieren Ring speziell. Këssen variéiert Schoss fir Schoss anstatt konstant ze bleiwen. Schoss Gewiicht dreift iwwerdeems d'Maschinn normal Erhuelung Rapporten. An e widderhuelende Prozess gëtt op eemol onregelméisseg ouni Ännerung am Harz oder Astellung.
Schlëssel Schrauwen Geometrie Parameteren
Véier Zuelen beschreiwen eng Sprëtzschraube. Verstinn se, an d'Zitat vun engem Zouliwwerer hält op eng schwaarz Këscht ze sinn.
L / D Verhältnis: Definitioun, Formel, a recommandéiert Wäerter vun Resin
L/D Verhältnisass d'Aarbechtslängt vun der Schraube gedeelt duerch säin äusseren Duerchmiesser. Eng Schraube 22 Mol méi laang wéi se breet ass huet en L/D vun 22:1. D'Formel ass einfach L gedeelt duerch D, an de Verhältnis Skala mat der Gréisst: eng 50 mm Schraube bei 22: 1 huet eng 1.100 mm Aarbechtslängt.
L / D kontrolléiert wéi vill Plaz d'Schraube muss schmëlzen, mëschen an homogeniséieren. Méi laang gëtt méi Schmelzkapazitéit a besser Vermëschung. Kuerz gëtt manner Residenzzäit, wat Hëtztempfindlech Harz schützt.
Sprëtzschrauwen lafen méi kuerz wéi Extrusiounsschrauwen. D'Schraube preparéiert ee Schoss op enger Zäit anstatt kontinuéierlech ze pompelen, a Material setzt sech am Faass tëscht Schëss. AnL / D Verhältnis Sprëtz moldingPraxis falen meescht Maschinnen tëscht 18:1 an 25:1, mat 20:1 ze 22:1 gemeinsam op allgemeng Zweck Maschinnen.
Hëtztempfindlech Harze wéi PVC favoriséiert de méi kuerzen Enn, sou datt d'Material manner Zäit waarm verbréngt. Ingenieursplastik, déi grëndlech Schmelz brauchen, favoriséieren de méi laangen Enn. Eise L / D Verhältnis Guide deckt d'Tariffer an Déift.
Kompressiounsverhältnis: Wéi et Afloss op d'Schéier Hëtzt a Schmelzqualitéit
Kompressioun Verhältnisvergläicht d'Kanaldéift an der Fudderzone mat der Kanaldéift an der Meterzon. Eng Schraube mat engem Fudderkanal dräimol méi déif wéi säi Meterkanal huet e Kompressiounsverhältnis vun 3:1.
Kompressiounsverhältnis setzt wéi schwéier d'Schraube d'Material funktionnéiert. Méi héich Kompressioun bedeit méi Schéier, méi mechanesch Hëtzt a méi aggressiv Schmelzen. Déi ënnescht Kompressioun behandelt de Polymer sanft.
Match et op d'Harz, net zu enger Preferenz fir eng méi grouss Zuel. Nidderegviskositéit Polyolefine brauche positiv Schéier fir propper ze schmëlzen. Wärmeempfindlech Harze wéi PVC, PC a POM degradéieren ënner Schéier datt PE géif ofzéien. Eise Kompressiounsverhältnis Guide funktionnéiert duerch d'Beräicher.
Fluch Déift, Kanal Breet, an hiren Impakt op Output
Kompressiounsverhältnis ass e Verhältnis, an zwou Schrauwen mat deemselwechte Verhältnis kënnen sech anescht behuelen. Déi absolut Déiften si wichteg.
En déif Meterkanal bewegt méi Material pro Revolutioun, erhéicht de Plastifizéierungsquote, awer et vermëscht manner grëndlech a liwwert eng manner eenheetlech Schmelz. E flaache Meterkanal mëscht besser a liwwert eng méi konsequent Temperatur, bei méi nidderegen Ausgang pro Tour.
Fluchbreet an Helixwinkel beaflossen d'Vermëtteleffizienz an d'Schéier, déi d'Material am Fluchland gesäit. Dëst sinn Designdetailer déi Dir uginn hutt andeems Dir Äre Prozess zu engem Schraubedesigner beschreift, net Zuelen déi Dir aus engem Dësch wielt.
Schrauwen Duerchmiesser an Shot Gréisst Relatioun
Schrauwen Duerchmiesser stellt d'Maschinn Schoss Muecht. Eng méi grouss Schraube verdrängt méi Volumen pro Millimeter vun der Forward Rees, sou datt et e méi grousse Schoss liwwert.
Déi praktesch Regel ass eng Komfortband, net eng schwéier Limit. Run e Schoss datt e klengen Deel vun der barrel Kapazitéit benotzt an d'Material sëtzt am barrel ze laang, Vëlo duerch Hëtzt an degradéieren. Run mat bal voller Kapazitéit an Dir verléiert de Këssen fir konsequent Verpakung.
Stäerkste molders Zil e Schoss iergendwou an der Mëtt vun der barrel benotzbar Beräich. Wann Ären Deel ausserhalb vun där Band sëtzt, ass de richtege Fix en anere Schrauwen Duerchmiesser, net eng méi haart Maschinnastellung.
Hei ass eis publizéiert Dimensiounstabell, déi weist wéi d'Schéisskapazitéit d'Schraube an d'Fassgréisst iwwer d'Gamme verfollegt, déi mir bauen. Benotzt et fir Är Maschinn ze lokaliséieren, oder fir den Duerchmiesser z'iwwerpréiwen e Liwwerant Iech zitéiert.
| Schoss (g) | Schraube Ø × Länge (mm) | Fass Ø × Länge (mm) |
|---|---|---|
| 30–90 Uhr | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
Zwou Saachen ze liesen aus. Shot Kapazitéit klëmmt mam Duerchmiesser, wéi d'Physik verlaangt. An de Fass baussenzegen Duerchmiesser wiisst mat him, dofir ass eng méi grouss Schraube ni e gratis Upgrade: et ass eng aner Maschinngréisstklass.
Aarte vu Sprëtzschrauwen: Wéi eng Braucht Dir?
Fënnef Schraubefamilljen decken bal all Injektiounsapplikatioun. Déi richteg hänkt vun Ärem Harz of a wat Ären Deel verlaangt.
| Schrauwen Typ | Wat et mécht | Bescht fir | Schwächt |
|---|---|---|---|
| Allgemeng Zweck (GP) | Single Fluch, dräi Standard Zonen | PE, PP, PS, ABS, meeschte Commodity Harzen | Kompromëss Geometrie; kämpft mat exigent Harz |
| Barrière | Zweete Fluch trennt zolidd Bett vum Schmelzpool | Besser Schmelzen, méi héich Ausgang, unmelt-sensibel Deeler | Käschten méi; iwwerkill op einfache Harz |
| Vermëschung / Zesummesetzung | Füügt Maddock oder Pin Vermëschung Rubriken | Faarf Masterbatch, gefëllte Verbindungen, streakempfindlech Deeler | Extra Schéier; falsch fir Hëtztempfindlech Harz |
| Vented (Zwee-Etapp) | Decompression Zone plus vent port zitt flüchteg of | Hygroskopesch Harze wou d'Trocknung onpraktesch ass | Komplex; Ventil kann droolen wann et net passt |
| PVC-spezifesch | Niddereg Kompressioun, poléiert Flächen, keng doudege Flecken | Steif a flexibel PVC | Zweck gebaut; net eng allgemeng Zweck Schraube |
Allgemeng Zweck (GP) Schrauwen: Am meeschte verbreet, Bescht fir?
D'GP Schraube ass e Kompromiss, a gutt. Et leeft PE, PP, PS, an ABS akzeptabel, déi meeschte Commodity molding deckt. Maschinnebauer verschécken et als Standard well et de sécherste Standard ass wann se net wësse wat Dir leeft.
De Kompromëss kascht Iech wann d'Harz exigent gëtt. Eng GP-Schraube op Glas-gefëllte Nylon trëfft séier. Eng GP Schraube op steife PVC degradéiert d'Material. Eng GP Schraube gedréckt fir maximal Ausgang op engem dënnem Mauer Deel liwwert Unmelts. Wann ee vun deenen Äre Prozess beschreift, bezilt eng Zweck gebaute Schraube sech eleng am Schrott.
Barrière Schrauwen: Besser Schmelz Trennung an Homogenitéit
Eng Barrière Schraube füügt en zweete Fluch duerch d'Schmelzzon. Dëse Fluch trennt kierperlech déi verbleiwen zolitt Pellets vun der scho geformt Schmelz, an hält d'Feststoffer géint déi waarm Faassmauer gedréckt, wou se weider schmëlzen.
Ouni eng Barrière verstoppen fest Partikelen am Schmelzpool, isoléiert vun der Mauer, a kënnen op d'Düse iwwerliewen als Unmelts. Mat engem Schmelze fäerdeg méi komplett a méi konsequent.
D'Ausbezuelung ass besser Schmelzeuniformitéit bei der selwechter oder méi héijer Ausgang, déi sech als manner Unmelts, méi enk Schéisskontrolle an eng méi breet Prozessfenster weist. Molders Lafen dënn-Mauer Verpakung, opteschen Deeler, oder eppes unmelt-sensibel soll fir een mam Numm froen.
Vermëschung / Compound Schraube: Fir gefëllt a Faarf Masterbatch Materialien
Mëschschrauwen fügen eng speziell Mëschungssektioun, normalerweis no beim Tipp. Maddock (fluted) Sektiounen zwéngen Schmelzen duerch schmuel Lücken, zerbriechen ongemelte Partikelen duerch Schéier. Pinmixer trennen a recombinéieren de Flow, verdeelen Faarf a Filler.
Benotzt een wann d'Faarfstreifung e Qualitéitsproblem ass, wann d'Masterbatch-Dispersioun wichteg ass, oder wann d'Füllverdeelung d'Deelleistung dréit. D'Ofdreiwung gëtt Scherr bäigefüügt, wat d'Mëschungssektiounen déi falsch Wiel mécht fir Hëtztempfindlech Harze, déi scho no bei hirer Degradatiounsgrenz sinn.
Vented / Degassing Screw: Fir Hygroscopic Resins
Eng ventiléiert Schraube leeft zwou Etappen. Déi éischt Stuf schmëlzt, da verdéift de Kanal abrupt, de Schmelzdrock erof op bal Null bei engem Ventilatiounsport, deen an de Fass geschnidden ass. Fiichtegkeet a flüchtege Substanzen entkommen do, dacks ënner Vakuum. Déi zweet Stuf repressuréiert dann d'Schmelz fir d'Injektioun.
Dëst funktionnéiert fir hygroskopesch Harze wou d'Trocknung onpraktesch oder onzouverlässeg ass. Et dréit och Risiko: Wann déi zwou Etappe net matenee passen, dréckt d'Schmelz aus dem Ventilhafen anstatt Gas. Eng ventiléiert Schraube an e ventiléierte Faass mussen zesummen entworf ginn, dofir si se als Set spezifizéiert an net zoufälleg ëmgebaut.
PVC-spezifesch Schrauwen Design: Firwat Standard Schrauwen versoen mat PVC
Steif PVC bestrooft eng Standardschraube op zwou Manéieren gläichzäiteg. Et degradéiert ënner Schéier, entléisst Waasserstoffchlorid, wat dann de Stol korrodéiert, op deem et sëtzt. Schued fänkt un ier de Bedreiwer e Defekt gesäit.
Eng PVC Schraube beäntwert béid Gefore. Niddereg Kompressioun hält Schéier sanft. Poléiert Flächen an eng doudege Fleck-gratis Geometrie stoppen Material stagnéieren a kachen. De Set brauch bal ëmmer Korrosiounsbeständegkeet an der Uewerflächenbehandlung, net nëmmen Verschleißbeständegkeet. EisPVC Schraube Faass Guidedeckt d'Chimie, an eiskonische Zwillingsschraubefässerdéngen PVC op der extrusion Säit.
Wéi wielt de richtege Schrauwenfass fir Ären Harz
Harz Auswiel fiert all aner Entscheedung op der Säit: Geometrie, Stol, an Uewerfläch. Liest d'Tabell, liest dann d'Noten drënner, well d'Notizen droen d'Warnungen.
| Harz | Typesch L/D | Typesch Kompressiounsverhältnis | Schrauwen Typ | Besonnesch Notizen |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2,5:1 - 3,5:1 | GP oder Barrière | Verzeien. Braucht eng positiv Schéier fir propper ze schmëlzen |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 - 2,5:1 | GP | Niddereg Viskositéit, schmëlzt liicht. Mëschung op HIPS sanft |
| ABS | 20:1 – 24:1 | 2,0:1 - 2,5:1 | GP oder Barrière | Amorph. Kuckt d'Schéier Hëtzt, Sträifen weisen einfach |
| PC an Ingenieur Plastik | 22:1 – 25:1 | 2,0:1 - 2,5:1 | Barrière oder GP, niddereg Schéier | Héich Schmelztemperatur, schmuel Fënster. Méi laang L/D, sanft Kompressioun |
| PVC steif | 18:1 - 20:1 | 1,6:1 - 2,5:1 | PVC-spezifesch | Korrosiounsbeständegkeet ass net fakultativ. Kuerz Residenz Zäit |
| PVC flexibel | 18:1 - 20:1 | 2.0:1 - 2.8:1 | PVC-spezifesch | Méi verzeiend wéi steif, nach ëmmer korrosiv |
| PET (Preform) | 20:1 – 24:1 | Niddereg, präzis Messung | Zweck-gebaut PET | Dréchen et oder degradéieren. Niddereg Schéier, minimal Residenz, poléiert Flächen |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 - 3,5:1 | GP, niddereg Schéier | Degradéiert staark wann iwwerhëtzt. Präzis Temperaturkontroll |
| Glas gefëllt / abrasiv | Per Basisharz | Per Basisharz | Basis Typ + haart Uewerfläch | Geometrie follegt de Basisharz. DéiUewerflächass wat Ännerungen: ginn bimetallic |
Wéi benotzt Dir dës Tabell:dës sinn typesch publizéiert Beräicher an Ausgangspunkten, net Spezifikatioune. Är Maschinn, Äre Grad, Ären Deel an Ären Ausgang veränneren d'Zuelen. A Schrauwen Designer confirméiert der Finale Geometrie géint Är real Prozess. Ni vun engem generesche Dësch bestellen ouni dat Gespréich.
PP a PE: Semi-kristallin, mëttelméisseg Schéier
Polyolefinen sinn den einfache Fall. Si toleréiere Schéier, schmëlzen iwwer eng breet Fënster, a verzeien eng GP Schraube. Moderéiert bis méi héich Kompressioun funktionnéiert gutt, well dës Low-Viskositéit Harzen positiv Schéier brauche fir propper ze schmëlzen anstatt duerch hallef geschmoltenem ze rutschen.
Dréckt d'Ausgab haart op dënn Maueren, an eng Barriärschraube verdéngt seng Käschte andeems se e méi komplette Schmelz mat der selwechter Geschwindegkeet liwweren.
ABS an PS: Amorphous, Watch the Shear Heat
Amorph Harz erweicht iwwer eng Rei anstatt op engem schaarfe Punkt ze schmëlzen. PS leeft mat niddereger Kompressioun well et sou einfach schmëlzt. ABS brauch méi Suergfalt: et weist Sträifen a Sprit wann et degradéiert, a Schéierhëtzt ass normalerweis de Grond.
Wann ABS Deeler streak an Är setpoints kucken richteg, Verdacht Schéier ier Dir den Trockner verdächtegt. En aggressivt Kompressiounsverhältnis op engem Hëtztempfindlechen amorphen Harz fabrizéiert seng eege Mängel.
PC an Engineering Plastics: Héich Temperatur, Laang L / D
PC, Nylon, PBT, an hir Famill schmëlzen héich an degradéieren no uewen. Si brauche grëndlech Schmelzen, wat fir e méi laang L/D argumentéiert, awer si bestrofen och Residenzzäit, wat géint Schmelz an engem grousse Faass argumentéiert.
D'Resolutioun ass méi laang L / D mat sanften Kompressioun an e richtege Schéiss. Kréien d'Schéissgréisst falsch op PC a Material Zyklen duerch Hëtzt bis et gielt, egal wéi gutt d'Schraube ass.
PVC steif a flexibel: Korrosiounsbeständegkeet kritesch
Alles uewen iwwer PVC gëllt fir d'Auswiel. Steife PVC sëtzt um nidderegen Enn vu béide L / D a Kompressioun, well Zäit a Schéier si béid Feinde. D'Uewerflächenbehandlung muss géint Korrosioun widderstoen, net nëmmen Abrasioun, an dat ännert d'Legierungswahl an engem bimetallesche Faass.
PET a POM: Low Shear, Präzis Temperaturkontroll
PET ass hygroskopesch. Waasser an der Schmelz hydrolyséiert d'Polymerketten, fällt d'intrinsesch Viskositéit erof, a léisst preforms brécheg an niwweleg, während d'Maschinn ausgesäit wéi wann se gutt leeft. Dréchent d'Harz richteg, laaft niddereg Schéier, haalt d'Residenz kuerz, a spezifizéiert poléiert Flächen sou datt Oflagerungen net bilden.
POM toleréiert gewéinlech Kompressioun awer degradéiert schaarf wann iwwerhëtzt, a seng Degradatiounsprodukter si geféierlech. Temperaturkontroll an Residenz Zäit Disziplin wichteg méi wéi clever Geometrie.
Glas-gefëllt an abrasive Materialien: D'30% Linn
Hei ass déi kloerst Regel op der Säit, an et ass eng Zuel, net e Gefill.Glasfaser bis zu 30%: e nitridéierte 38CrMoAlA Set handhabt et.Mir bauen a bewäerten eis nitridéiert Injektiounsschrauwen fir genau dat, gequetscht a temperéiert, duerno Gasnitrid zu engem 0,5-0,8 mm Fall bei 950-1050 HV.
Iwwer 30% Glas, oder mat Mineralfiller a Flammschutz uewen, muss d'Uewerfläch änneren.Den nitridéierte Fall ass eng Diffusiounsschicht, a schleifende Filler schneid et vill méi séier duerch wéi d'Stol drënner verdéngt.
Dat ass wann abimetallesch Schrauffasshält op en Upgrade ze sinn a gëtt déi richteg Spezifizéierung: haart Legierung huet de ganzen Krees ronderëm d'Verschleißzone vun der Buer gesprëtzt, an d'Häertheet bannen op 62 HRC geholl. D'Geometrie follegt nach ëmmer de Basisharz. Nëmmen d'Uewerfläch ännert sech. Eisbimetallic vs nitridéiert GuideWierker duerch d'Käschte Logik.
Faass Typen, Materialien, an Uewerfläch Behandlungen
De Faass fällt net dramatesch. Et mécht op, roueg, an hëlt Är Output mat. Material an Uewerfläch entscheeden wéi laang dat dauert.
Standard Nitrid Stahlfass: Uwendungen a Grenzen
Nitriden diffuséiert Stickstoff an d'Stahlfläch, a bildt en haarde Fall. Mir Gasnitrid eis 38CrMoAlA Injektiounsschrauwen bei 500–560 °C, produzéieren eng nitridesch Schicht 0,5–0,8 mm déck bei 950–1050 HV. Dat erhéicht d'Verschleißbeständegkeet ëm 30-40% iwwer onbehandelt Stol.
D'Basisstahl gëtt als éischt geläscht an temperéiert, wat d'Schéierverschleißbeständegkeet ëm 50% op sech selwer erhéicht. Zesumme ginn dës zwee Schrëtt e Liewensdauer vu ronn 10.000-20.000 Stonnen op net-korrosive Harze wéi PE a PP.
Seng Grenz ass d'Tiefe vum Fall. Soubal d'Abrasioun duerch d'nitridesch Schicht schneidt, verschleeft de méi mëlle Kär drënner séier. Mir bewäerten eis nitridéiert Injektiounsschrauwen fir Glasfaserverstäerkte Verbindungen bis zu 30% (PA plus Glasfaser, zum Beispill). Doriwwer, oder op korrosive Harze, ass den nitridege Fall iwwerschratt an d'Uewerfläch muss änneren.
Bimetallic Barrel: Konstruktioun, Käschten, a wann et bezilt
E bimetallesche Faass hält en Legierungsstahlkierper a fusionéiert eng separat Verschleiungslegierung an d'Bohr. Op eise Fässer sprëtzen mir eng haart Legierung ronderëm de ganzen Krees vun der Verschleißzone vum Buer, wat d'Innerehärkeet op 62 HRC bréngt.
Dat ass eng aner Aart vu Schutz géint Nitriden. En nitride Fall ass eng Diffusiounsschicht, déi a Fraktiounen vun engem Millimeter gemooss gëtt. E gespraytem oder verschmolzen Legierungsbuer ass eng Schicht vu verschiddene Metaller, a schleifende Filler muss duerch dat ganzt kommen.
D'Legierung gëtt fir d'Drohung ausgewielt. Carbide-räich a Wolfram-Carbid Uewerflächen widderstoen Ofschleefung vu Glas a Mineral Fëller. Nickellager Legierungen widderstoen d'Korrosioun vu PVC a Flam-retardant Verbindungen. Wielt déi falsch Legierung an Dir hutt fir e bimetallesche Faass bezuelt deen de falsche Problem léist.
Et bezilt sech wann Är Fudder abrasiv oder korrosiv ass. D'Arithmetik ass einfach: wann e bimetallesche Set e puer Mol sou laang dauert wéi e nitridéierten op Ärem Material, trennt de méi héije Akafspräis op e méi niddrege Käschte pro Joer, ier Dir d'Schrott an d'Downtime zielt déi Dir vermeit.
Segmentéiert vs Monolithesch Faass: Flexibilitéit vs Präzisioun
Eng monolithesch (een-Stéck) Faass gëtt aus engem eenzege Kierper machinéiert. Et hält d'Richtegkeet an d'Konzentrizitéit am Beschten, an et ass d'Norm fir Sprëtzen, wou Präzisioun Schosskonsistenz féiert.
Segmentéiert Fässer bolten zesummen aus Sektiounen, wat et erlaabt datt e verschwonne Sektioun ersat gëtt ouni de ganze Fässer ze schrauwen, an erlaabt datt d'Ventilsporten flexibel positionéiert ginn. Den Handel ass Ausrichtung: all Gelenk ass eng Geleeënheet fir Mëssverstäerkung, an Injektiounsmaschinne si manner verzeiend wéi d'Kompositiounsextruder.
Base Steel an d'Uewerflächoptiounen déi drop sëtzen
38 CrMoAlAass de Basisstahl aus deem mir eis Sprëtzschrauwen machen, an et ass de Standard vun der Industrie aus engem Grond. Seng Chrom-Molybdän-Aluminium Chimie ass fir Nitriden entworf: d'Aluminium formt haart, stabil Nitriden am Fall, während de Kär haart bleift.
D'Basisstahl dréit d'mechanesch Laascht. D'Uewerfläch uewendriwwer hëlt d'Verschleiung, an dat ass wou de richtege Choix läit. Wéi engSchrauwen barrel Fabrikant beschwéiertmir liwweren déi ganz Surface Palette, a jidderee beäntwert eng aner Bedrohung:
- Nitriden- 0,5–0,8 mm Schicht bei 950–1050 HV. Propper Harz, Glasfaser bis zu 30%.
- Bimetallesch Surface- haart Legierung verschmolzelt ronderëm d'Verschleißzone vum Buer, gebuert bis 62 HRC. Abrasiv a korrosiv Flicht.
- Wolframkarbid Sprayen- fir déi schwéierst Abrasiounsfäll.
- Chromplack- eng glat, release-frëndlech Uewerfläch. Hëlleft mat Faarfverännerungen a festzehalen, net mat schwéieren Abrasioun.
- STAINLESS Stol- wann d'Korrosiounsbeständegkeet oder d'Materialreinheet d'Ufuerderung féiert anstatt d'Verschleiung.
Eis Schrauberfaassmaterialguide vergläicht d'Basisstahle voll.
Uewerfläch Behandlungen Verglach
| Material / Behandlung | Hardness | Verschleißbeständegkeet | Korrosiounsbeständegkeet | Bescht fir |
|---|---|---|---|---|
| 38 CrMoAlA, nitreiert | 950–1050 HV, 0,5–0,8 mm Schicht | Gutt | Mëttelméisseg | PE, PP, PS, ABS; Glasfaser bis zu 30%. Déi wirtschaftlech Default |
| Bimetallesch Surface | Bore bis 62 HRC | exzellent | Gutt | Glas-gefëllt iwwer 30%, mineral-gefëllt, regrind, abrasive Flicht |
| Wolframkarbid Sprayen | Ganz héich | exzellent | Gutt | Déi schwéierst Abrasiounsfäll |
| Nickel-Basis Legierung Surfacing | Ausgewielt pro Formuléierung | Gutt | exzellent | PVC, fluoropolymers, Flam retardants |
| Hard Verchromung | Hard, ganz dënn | Mëttelméisseg | Gutt | Glat Verëffentlechung, méi einfach Faarfännerungen, Anti-Stick |
| STAINLESS Stol | Pro Grad | Mëttelméisseg | exzellent | Korrosioun oder Puritéit gefouert Uwendungen |
Spezifizéieren der Uewerfläch fir déi dreckegste fidderen d'Linn wäert eigentlech lafen, net déi propper. Spezifizéieren fir de proppere Fall ass deen allgemengste Wee wéi en neie Set fréi stierft.
Ënnerhalt: Wéi kritt een all Stonn de Set kann ginn
Ënnerhalt dréit net ëmgedréint. Et verhënnert Iech vermeitbar Verschleiung uewen op der onvermeidlecher Aart ze addéieren, an et gëtt Iech d'Donnéeën fir den Ersatz ze plangen anstatt drop ze reagéieren.
Routine Inspektioun Checkliste
| Frequenz | Wat ze kontrolléieren | Firwat |
|---|---|---|
| All Verréckelung | Schmelztemperatur vs normal, Erhuelung Zäit, Këssen Konsequenz, Motor Laascht | Dës driften ier Mängel erscheinen |
| All Material oder Faarf änneren | Spull komplett; Inspektéieren Purge fir schwaarz Flecken oder degradéiert Material | Flecken bedeiten doudege Flecken oder Degradatioun iergendwou |
| Mount | Iwwerpréift Thermokoppelen an Heizbänner; kontrolléiert d'Fütterkühlung | En drifted Sensor kacht Material fir Méint onnotéiert |
| Wann ëmmer d'Schraube eraus ass | Mooss Fluch OD an barrel gebuert ID op markéiert Positiounen; kontrolléieren kontrolléieren Ring | D'Schraube ass schonn eraus. Zéng Minutte vun Mooss ass gratis daten |
| Op d'mannst jäerlech (abrasiv oder korrosiv Flicht) | Geplangte Pull: Vollverschleismiessung, Ausrichtungcheck, loggt d'Messungen | Gefëllt, PVC, a regrind Flicht dréit setzt vill méi séier wéi propper Harz |
Richteg Purging Prozedur Wann Dir Harz oder Faarwen ännert
Purge virun all Arrêt an all Wiessel, ouni Ausnahmen fir beschäftegt Deeg. Material, dat am Faass ofkillt, degradéiert, bakt op Flächen, a kënnt méi spéit als schwaarz Flecken an engem Clientsdeel zréck.
Benotzt eng kommerziell Spuerverbindung fir Faarfännerungen, fir Ausschalten, a virum Wiessel op en Hëtztempfindleche Polymer. Virgin PE oder PP geréiert routinéiert Iwwergäng tëscht kompatiblen Materialien. Héichtemperaturharze wéi PC a PMMA halen méi haart a brauche méi aggressiv Spülen.
Purge virum Ausschalten, net nëmme virum Start. Wat Dir an engem Ofkillungsfass hannerlooss gëtt de Problem deen Dir beim nächste Startup kämpft.
Wéi Mooss Schrauwen-zu-Faass Clearance
Dëst ass d'Messung déi Meenung zu Tatsaach mécht, an déi meescht Geschäfter iwwersprangen et.
- Pull a botzt d'Schraube.Hot, mat Messing oder Kupfer Tools. Ni Stahlschrauber, déi d'behandelt Uewerfläch schneiden, hänkt vun der Schraube of.
- Mark Mooss Positiounenlaanscht d'Aarbechtslängt: Füttern, Iwwergang a Meter op Minimum.
- Mooss Fluch ODmat engem baussenzege Mikrometer op all Positioun, liest op e puer Punkte ronderëm den Ëmfang fir ongläiche Verschleiung ze fangen.
- Mooss Faass gebuert IDmat enger Buermesser op passende Positiounen an Déiften.
- Berechent radial Clearance:subtrahéieren Fluch OD aus gebuert ID an deelen duerch zwee.
- Vergläicht géint d'Bauzeechnunga loggt all Liesung mam Datum an d'Stonne lafen.
Interpretéiert d'Resultat géint d'Original Clearance, net géint eng universell Zuel. Eng nëtzlech Buttek Regel: Wann d'Auslousung op ongeféier zweemol de Bauwäert gewuess ass, oder wann d'Ausgab bemierkbar mat der selwechter Schraufgeschwindegkeet erofgaang ass, fänkt un den Ersatz ze plangen. Eis step-by-step Moossguide deckt d'Method am ganzen Detail.
Botzen Zäitplang a Purging Compound Zorte
Match d'Verbindung op d'Aarbecht. Mechanesch (abrasiv-gratis) purges Scrub mat héijer Viskositéit. Chemesch Purges attackéieren degradéiert Material a Kuelestoff. Schaumende Purges erweideren fir doud Flecken z'erreechen, déi de laminare Floss vermësst.
Deep-Clean Intervalle hänkt vum Harz of. Héichtemperaturpolymerer bauen Kuelestoff méi séier a brauche méi dacks déif Spülen. Wat och ëmmer Dir leeft, halen den Intervall op engem Zäitplang anstatt op schwaarz Flecken ze waarden fir et fir Iech ze plangen.
Wéini ze reparéieren vs Wéini ze ersetzen
Vergläicht d'Käschte pro Joer vum Service, net déi zwee Präisstags. E Neibau, deen d'Halschent esou vill kascht, awer en Drëttel vun de Joeren zréckkënnt, ass déi deier Optioun am Verkleedung.
Reparatur lenkt richtegwann d'Verschleiung dimensional a moderéiert ass, ass d'Basismetall Toun, dëst ass déi éischt Rekonstruktioun, an d'Geometrie passt ëmmer nach Ären Harz.
Ersatz lenkt rietswann d'Korrosioun déif gestoppt ass, wann d'Schraube scho virdru nei opgebaut gouf, wann Äert Material geännert huet an déi al Geometrie net méi passt, oder wann de Set eng gemeinsam Gréisst ass, deem säin Ersatzpräis no bei der Reparaturquote steet.
Eis Reparatur vs Ersatz Guide stellt déi komplett Entscheedungstabell aus.
Richteg Lagerung an Handhabung vun Ersatzschrauwen Fässer
E Ersatzset ass nëmme nëtzlech wann et riicht a propper ass wann Dir et braucht. Store Schrauwen horizontal mat Ënnerstëtzung laanscht d'Längt, ni op den Tipp hänken. Coat se géint Rost, halen se bedeckt, a behalen d'Spezifikatiounsblat a gemoossene Hardnessfiguren mam Deel.
D'Ersatzstécker Rotatiounsstrategieass méi wäert wéi all Schnellgebühr, a bal kee Fournisseur wäert Iech dëst soen. Kaaft den Ersatz ier den aktuelle Set feelt. Run den neie Set, schéckt déi al fir nei opzebauen, während d'Produktioun weidergeet, an halen de opgebaute Set um Regal als Ersatz.
Dir besëtzt elo eng Rotatioun mat null ongeplangten Ausdauer, an all zukünfteg Ersatz geschitt op Ärem Zäitplang amplaz um 2 Auer e Samschdeg. D'Strategie kascht ee Set vun Aarbechtskapital a bezilt et déi éischte Kéier datt en Decompte net geschitt.
Ass et de Prozess oder d'Maschinn? Eng Entscheedung Gate
Hei ass d'Sektioun déi kee Konkurrent schreift, an et wäert Iech méi Zäit spueren wéi de Rescht vun dësem Guide kombinéiert.
Wann e Formdefekt erschéngt, erreechen déi meescht Teams fir d'Maschinnastellungen. Temperatur, Réckdrock, Injektiounsgeschwindegkeet, Haltzäit. Heiansdo ass dat richteg. Awer wann d'Plastizéierungs-Eenheet gedroen ass, erhëlt kee Kader de Prozess, a Woche verschwannen an eng Sich déi ni konnt geléngen.
Run dëst Paart ier Dir en anere Setpoint beréiert.
1. Huet sech eppes geännert?New resin vill, nei colorant, nei regrind Verhältnis, nei Ofdréck, engem Kader een ugepasst? Wann jo, verfollegt d'Ännerung. Dëst ass e Prozessproblem bis anescht bewisen ass.
2. Huet de Defekt op eemol opgetaucht, oder iwwer Wochen erakréit?Plötzlech Punkten op eng Ännerung oder e futtis Komponent. Graduell Punkte beim Verschleiwen. Wear kënnt net iwwer Nuecht.
3. Ass de Këssen konsequent Schoss ze schéissen?En onkonsequent Këssen ass de Scheckring schwätzt. Inspektéiert et ier soss eppes.
4. Huet d'Ausgab mat der selwechter Schraufgeschwindegkeet erofgaang, oder huet d'Erhuelungszäit gestreckt?Béid weisen op d'Entloossung, dat heescht Schrauwen oder Faassverschleiung. Astellunge kënnen net verluerene Clearance restauréieren.
5. Klotert d'Schmelztemperatur bei onverännert Setpoints?D'Schraube generéiert extra Schéierhëtzt, normalerweis well et méi haart schafft géint eng verschleeft Spillraum.
6. Kréien schwaarz Flecken no all Botzen zréck?D'Material ass an enger doudeger Plaz ënnerbruecht. Op engem eelere Set ass deen doudege Fleck dacks gedroen Auslaaf mat degradéierte Schmelz.
Dräi oder méi "Jo" Äntwerten op d'Froen 3 bis 6 bedeit datt d'Maschinn Iech seet datt d'Plastizéierungseenheet gedroen ass. Stop tuning. Pull d'Schraube a moosst et.
D'Messung dauert eng Stonn. E mechanesche Defekt duerch d'Astellungen ze jagen dauert Wochen, an et konvergéiert ni, well d'Äntwert ni am Controller war.
Troubleshooting Guide mat Root-Cause Table
All Defekt hei ënnen kann aus Prozess oder aus mechanesche Verschleiung kommen. Den Dësch nennt d'Schrauwen a Faassroot Ursaach, well dat ass d'Halschent vun all deenen aneren eraus.
| Problem | Symptom | Schrauwen / barrel root Ursaach | Korrigéierend Aktioun |
|---|---|---|---|
| Schwaarz Sträifen / Verbrennungsmarken | Däischter Flecken oder Sträifen am Deel; verschlechtert no engem stoppen | Degradéiert Material, dat an enger verschleißter Spillraum oder engem doudege Fleck geluecht gëtt; geschoss gebuert; beschiedegt Schrauwen Uewerfläch | Deep purge. Wann d'Flecken zréckkommen, zitt an iwwerpréift. Iwwerpréift fir Scoring a verschlechtert Spillraum. Ersetzen wann de Set Material enthält |
| Onkonsequent Schéissgréisst / Kuerzschëss | Schoss Gewiicht dreift; Këssen variéiert Schoss zu Schoss | Iwwerpréift Ring net versiegelt(meeschte gemeinsam); verschleeft Flich, déi Schmelz hannerlooss loossen; barrel gebuert iwwergrouss | Kontrolléiert als éischt de Scheckring. Da moosst d'Ofdreiwung. Astellunge fixéieren net e leckende Net-Réckventil |
| Schmelztemperatur eropgeet | Tatsächlech Schmelztemperatur iwwer Setpoints; Material discoloring | Exzessiv Schéier vum falschen Kompressiounsverhältnis; verschleeft Spillraum mécht d'Schraube méi haart; dreift thermocouple | Iwwerpréift Thermoelementer. Iwwerpréift Schraubegeschwindegkeet an Réckdrock. Wann d'Geometrie falsch ass fir den Harz, ass d'Schraube de Fix |
| Lues Erhuelung / laang plasticizing | Erhuelung Zäit streckt; Zyklus Zäit wiisst | Gedroenen Oflaf reduzéiert d'Pompeleffizienz; Feed Rubrik Thema; falsch Geometrie fir d'Harz | Préift d'Fütterhalsofkillung an d'Pelletfudder fir d'éischt. Dann moosst d'Spannung géint d'Zeechnung |
| Rising Motor Belaaschtung / Réckdrock | Motor Ampere klammen op konstante Output; Dréimoment Alarm | Schrauwen zéien an der Buer (Mëssverstäerkung, gebéit Schraube); exzessiv Schéier; degradéiert Material Bauresistenz | Iwwerpréift d'Ausrichtung an d'Richtegkeet vun de Schrauwen. Eng gebéit Schraube trëfft eng Säit vum Buer a wäert och en neit Faass zerstéieren |
| Material Degradatioun / Verfärbung | Giel, Sprit, Brëtschegkeet, Geroch | Residenz Zäit ze laang (Schoss ze kleng fir de Faass); Schéier ze aggressiv; dout Flecken Holding Material | Kontrolléiert d'Verhältnis vu Schéissgréisst bis Faass-Kapazitéit. Schéier reduzéieren. Op Hëtztempfindlech Harze kann eng méi niddereg Kompressiounsschraube déi eenzeg richteg Fix sinn |
| Unmelts / fest Partikelen deelweis | schwéier Flecken; Lensähnlech Mängel; schwaach Flecken | Net genuch Schmelzkapazitéit: L/D ze kuerz, Kompressioun falsch, Ausgang gedréckt laanscht dat wat d'Schraube schmëlze kann, oder verschleeft Spillraum | Reduzéieren Output oder Upgrade op eng Barrière Schraube. Wann de Set gedroen ass, hëlt keng Astellung d'Schmelz zréck |
| Faarf streaking / schlecht Dispersioun | Ongläiche Faarf; Masterbatch net verspreet | Nee Vermëschung Rubrik; verschleeft Schraube vermëschen schlecht; falsch Schraube fir eng gefëllt oder faarweg Verbindung | Gitt eng Mëschungssektioun (Maddock oder Pin). Bestätegt datt d'Schraube net einfach fir d'éischt verschwonn ass |
Schwaarz Sträifen oder Burn Marks
Degradéierte Polymer setzt sech iergendwou an a brécht sech a Stécker. Déi klassesch verstoppt Plazen sinn gedroe Clearance, e markéierte Buer, e beschiedegt Scheckring, an all doudege Fleck wou de Flow stagnéiert.
Éischt déif purge. Wann d'Flecken no enger grëndlecher Spülung zréckkommen, ass d'Material net einfach Rescht. Et gëtt kontinuéierlech vun enger Plaz an Ärer Maschinn hiergestallt, an Dir musst d'Schraube zéien an et fannen.
Onkonsequent Shot Gréisst oder Short Shots
Kontrolléiert de Rank ier Dir eng Astellung beréiert. Wann den Net-Réckventil stoppt ze versiegelen, entkommt d'Schmelz no hannen wärend der Injektioun, an de Schoss, deen d'Maschinn geduecht huet et gemooss huet, ass net de Schéiss, deen d'Schimmel kritt.
De Kaddo ass de Këssen. E konsequent Prozess hält e stännege Këssen. Wann Këssen wandert Schoss zu Schoss, Schmelze geet iergendwou soll et net.
Schmelztemperatur Spike oder ze héich
Maacht déi aktuell Schmelz mat enger Sonde anstatt op d'Setpoints ze trauen. Wann d'tatsächlech Schmelz gutt iwwer d'Zonen leeft, kënnt déi extra Hëtzt vu Schéier, net vun de Bänner.
Schéier Hëtzt klëmmt wann d'Kompressioun ze aggressiv ass fir d'Harz, wann d'Schraubegeschwindegkeet ze héich ass, wann de Réckdrock exzessiv ass, a wann eng verschwonne Schraube méi haart muss schaffen fir datselwecht Material ze bewegen.
Lues Schrauwen Erhuelung / Laang Plasticizing Time
Start am Hopper. Iwwerbréckung Pellets, eng iwwerhëtzt Feed Hals, an inadequater Fudder Ofkillung all Honger d'Schraube an Streck Erhuelung, a keng vun hinnen ass e Schrauwen Defekt.
Wann d'Fütterung gesond ass an d'Erhuelung nach ëmmer lues ass, moosst d'Entloossung. Eng Schraube déi seng Pompeleffizienz verluer huet fir ze droen dauert méi laang fir dee selwechte Schéiss ze fëllen, an d'Zykluszäit reflektéiert et.
Rising Motor Laascht oder Réckdrock
Rising Ampere bei konstante Output heescht datt eppes widderstoen. Eng gebéit Schraube, déi an der Buer dréit, ass de geféierleche Fall: et trëfft eng Säit vum Fass, an eng nei Schraube, déi géint dës Mëssverstäerkung installéiert ass, trëfft déiselwecht Manéier um selwechte Zäitplang.
Kontrolléiert d'Richtegkeet an d'Ausrichtung ier Dir eppes bestellt. Eensäiteg Buerverkleedung ass de Fangerofdrock.
Material Degradatioun oder Verfärbung
Zwee Ursaachen dominéieren: d'Material ass ze waarm oder et ass ze laang waarm. Déi zweet ass déi, déi d'Leit verpassen.
E Schoss dee vill ze kleng ass fir d'Faassblieder schmëlzen sech duerch Zyklus nom Zyklus, kachen sanft bis et giel gëtt. Kee Schraube Design fixéiert en ënnerzegoen Schoss an engem iwwerdimensionéierte Faass. Korrigéiert de Schrauwen Duerchmiesser, oder réckelt d'Aarbecht op eng méi kleng Maschinn.
Wéi bestellen ech en Ersatzschrauffass
Kee Konkurrent deckt dëst, an et ass deen Deel Keefer tatsächlech brauchen. Egal ob Dir vum OEM bestellt oder vun engem onofhängegeSchrauwen Fass Fabréck, déi selwecht Informatioun féiert den Zitat.
Dimensiounen a Spezifikatioune Dir musst ubidden
- Maschinn Mark a Modell.Eng Nummplack Foto ass genuch fir d'Montage an d'Driftend Dimensiounen ze bestätegen.
- Schrauwen Duerchmiesser an L/D Verhältnis,vun enger Zeechnung oder direkt gemooss.
- D'Harz, mat Filler Inhalt.Dëst dréit d'Basisstahl an d'Uewerflächenbehandlung méi wéi alles anescht op der Lëscht.
- Shot Gréisst an Zil Zyklus,sou kann d'Geometrie optimiséiert ginn anstatt kopéiert.
- Eng Zeechnung, oder e verschwonne Prouf.Entweder funktionnéiert. E verschwonnenen Deel kann gemooss ginn an déi voll Geometrie rekonstruéiert ginn.
- Wat war d'leschte Kéier falsch.Schéckt d'Verschleismuster zesumme mam Deel. Glat Dimensioun Verloscht seet Abrasioun. Pitting seet Korrosioun. Eensäiteg Verschleiung seet Ausriichtung, déi eng nei Schraube net fixéiert.
Dat lescht Element ass dee Keefer vergiessen, an et ass deen deen Iech ophält eng trei Kopie vun engem Echec ze kafen.
OEM-Match vs Custom Design: Virdeeler an Nodeeler
En OEM Matchreproduzéiert déi ursprénglech Geometrie. Et ass dee richtegen Uruff wann d'Original Schraube Äre Prozess passt an einfach ausgaang ass. Prévisibel, verifizéierbar géint d'Zeechnung, keng Prozessrevalidatioun.
E personaliséierten Designännert d'Geometrie fir ze passen wat Dir haut tatsächlech leeft. Et ass dee richtege Ruff wann de Prozess geplënnert ass an d'Schraube net gemaach huet: Dir hutt d'Schrëft bäigefüügt, op e gefëllte Grad gewiesselt, d'Ausgangsziler geännert, oder d'Original Schraube huet Är Harz ni gutt gehandhabt.
En OEM Match bestellen wann de Prozess geännert huet reproduzéiert de Problem am neie Stol. E personaliséierten Design bestellen wann d'Original gutt war füügt Käschten a Revalidatioun fir näischt. D'Verkleedungsmuster seet Iech a wéi enger Situatioun Dir sidd.
Wat ze erwaarden Wann Dir aus China kënnt
D'Leadzäit hänkt vun der Geometrie, der Uewerflächenbehandlung of, an ob eng Zeechnung existéiert. Frot et schrëftlech mat Ärem Devis, a frot op wat d'Auer ufänkt: d'Bestätegung vun der Zeechnung oder d'Bestellung. Si sinn net deeselwechten Datum, an den Ënnerscheed ass dacks eng Woch.
Dräi Saachen, déi et wäert wäerte festzehalen ier Dir engagéiert:
- Wann d'Produktioun ufänkt.Reverse-engineering vun engem verschleeften Probe füügt Zäit ier en eenzegen Chip geschnidden gëtt. Eng Zeechnung läscht dëse Schrëtt.
- Wat der Uewerfläch Behandlung dobäi.Bimetallesch Surfacing a Carbide Sprayéiere sinn separat Prozess Schrëtt mat hiren eegene Schlaang.
- Mier Gidderween, getrennt.Et ass net an der Fabrikatioun Lead Zäit, an et ass d'Zuel déi éischte Kéier Keefer iwwerrascht.
Eis eege Zitat ass transparent vum Design: mir ginn eng geschätzte Käschte fir de Produit, d'Verschécken, an déi lafend Ënnerhalt, sou datt et méi spéit näischt ze entdecken ass. Dir kritt deen Devis bannent 12 Stonnen.
Plan ronderëm d'Leadzäit mat der Ersatzset-Rotatioun déi virdru beschriwwe gëtt. E Set bestallt vun engem zouzedrécken aloggen Schëffer op Är Zäitplang. E Set, deen aus engem Pann bestallt ass, Schëffer géint d'Auer, duerch d'Loft, zu engem Präis, dee kee genéisst z'erklären.
Qualitéit Akzeptanz Critèren an Inspektioun Punkten
Dëst sinn d'Schecken déi e richtege Fournisseur vun engem bëllegen trennen. Frot se schrëftlech ier Dir d'Bestellung maacht, a verifizéiert se wann de Set ukomm ass:
- Baussenduerchmiesser op verschidde Punkte laanscht all Fluch
- Buer Duerchmiesser an zylindricity
- Surface hardness als agemooss Wäert(HV oder HRC), net e Katalog Spezifizéierung
- Nitrided Këschtdéift, oder Legierungsschichtdéift op engem bimetallesche Buer
- Konzentrizitéit an Richtegkeet
- Surface Rauh (Ra)
- Basis Stol Grad, bestätegt
D'Häertheet an d'Tiefe vum Fall sinn déi zwee déi am meeschte wichteg sinn, an déi zwee am meeschten roueg erofgradéiert. Eng nitridesch Schicht bei 950–1050 HV an 0,5–0,8 mm déif ass eng Spezifizéierung déi Dir e Fournisseur hale kënnt. "Nitrided" eleng ass net.
Wann en Zitat dramatesch ënner deenen aneren landen, frot wat de Stol ass a wéi déif d'Behandlung leeft. Dat ass bal ëmmer wou den Ënnerscheed sech verstoppt, an Dir bezuelt et am fréien Droen zréck.
Eise komplette Sourcing Walkthrough sëtzt am personaliséierte Schraube Faass Bestellung Guide.
Braucht Dir en Ersatz oder personaliséiert Injektiounsschrauffass? Schéckt Äre Maschinnmodell, Zeechnung oder verschwonne Prouf. Mir zitéieren bannent 12 Stonnen.
Kritt e Screw Barrel DevisOft gestallte Froen
Q: Wéi laang dauert e Sprëtz Schraube Faass?
A: Op net-korrosive Harze wéi PE a PP, lafen eis nitridéiert 38CrMoAlA Injektiounsschrauwen ongeféier 10.000-20.000 Stonnen. Glas gefüllte Verbindungen, PVC a schwéier Schleifen schneiden dat erof, a wéi wäit hänkt vum Fillergehalt an Ausgang of. Laf net d'Auer an hoffen: Mooss. Check Fluch OD an gebuert ID géint de Bau Zeechnen op d'mannst eemol am Joer op abrasive Flicht, an aloggen den Trend. Den Trend, net eng Stonn Figur, seet Iech wéini Dir de nächste Set bestellen.
Q: Wat ass d'Standard Clearance tëscht enger Schraube a barrel?
A: Et gëtt keng eenzeg Figur, well Clearance Skala mat Schrauwen Duerchmiesser. D'Industrie-Faumregel fir en neie Set ass ongeféier 0,001 Zoll Radial Clearance pro Säit fir all Zoll Schrauwen Duerchmiesser, sou datt eng 60 mm Schraube bei 0,06 mm pro Säit landen. Är Bauzeechnung ass d'Autoritéit. Als praktesch Servicelimit, wann gemoossene Clearance op ongeféier zweemol de Bauwäert gewuess ass, oder d'Ausgab bemierkbar mat der selwechter Schraubegeschwindegkeet erofgaang ass, plangt den Ersatz.
Q: Kann ech eng Schraube fir verschidde verschidde Harz benotzen?
A: Bannent enger Famill, jo. Eng allgemeng Zweck Schraube handhabt PE, PP, PS an ABS akzeptabel, dofir verschécken d'Maschinnebauer et als Standard. Iwwer Famillen, nee. Eng GP-Schraube op steife PVC degradéiert d'Material a korrodéiert de Stol. Eng GP-Schraube op Glas-gefëllte Nylon verschleeft séier. An eng Schraube mat enger Gréisst fir e Schossvolumen kann net eng Aarbecht déngen, déi e klengen Deel vum Faass benotzt ouni d'Material ze kachen. Wann Är Harz dës Lücken spanen, brauch Dir méi wéi eng Schraube, oder eng Schraube fir den haardsten Fall entworf.
Q: Wéi kann ech soen ob meng Sprëtzschraube gedroen ass?
A: D'Maschinn seet Iech als éischt, an de Mikrometer bestätegt et. Opgepasst fir d'Ausgang mat der selwechter Schraubegeschwindegkeet ze falen, d'Erhuelungszäit ze strecken, d'Schmelztemperatur klëmmt op onverännert Setpoints, schwaarz Flecken déi nom Botzen zréckkommen, a Schéissgréisst dreiwend. Jidderee vun deenen justifiéiert d'Schraube zéien. Dann moosst Fluch OD mat engem Mikrometer a Buer ID mat engem Bohrmesser, op passenden Positiounen, a vergläicht d'radial Spillraum géint d'Zeechnung. Symptomer suggeréieren; Miessung bestätegt.
Q: Wat ass e bimetallesche Schraubefass a wéini brauch ech een?
A: E bimetallesche Faass hält en Legierungsstahlkierper a fusionéiert eng méi haart Verschleiungslegierung an d'Bohr. Op eise Fässer sprëtzen mir eng haart Legierung de ganzen Krees ronderëm d'Verschleißzone vum Buer, wat d'Innerehärkeet op 62 HRC bréngt. D'Linn ass einfach ze zéien:Glasfaser bis zu 30% leeft gutt op engem nitridéierte 38CrMoAlA Set. Iwwer 30% Glas, mat Mineralfiller oder Flammschutz, oder op ätzend Harz, bimetallesch. Den nitridéierte Fall ass eng 0,5-0,8 mm Diffusiounsschicht, a schwéiere Filler schneit duerch et laang ier de Stol drënner fäerdeg ass.
Q: Beaflosst d'Schrauwen-Design d'Deelqualitéit bei der Sprëtzform?
A: Direkt, a méi wéi déi meescht Prozessastellungen. D'Schrauwengeometrie bestëmmt wéi komplett d'Material schmëlzt, wéi eenheetlech d'Schmelztemperatur ass, wéi gutt d'Faarf an d'Filler disperséieren, a wéi konsequent de Schoss ass. Unmelts, Sträifen, Splay, Degradatioun a Schossvariatioun ginn all zréck op d'Schraubedesign oder d'Schraufverschleiung op d'mannst sou dacks wéi se op de Controller zréckzéien. Wann e Defekt all Astellungsännerung widderstoen, déi Dir maacht, ass d'Geometrie oder d'Verschleiung normalerweis de Grond.
Q: Wat ass den Ënnerscheed tëscht enger Sprëtzschraube an enger Extrusiounsschraube?
A: Eng Extrusiounsschraube rotéiert kontinuéierlech a Pompelen schmëlzen ouni ze stoppen. Eng Sprëtzschraube mécht zwou Aarbechten: et rotéiert fir e Schoss ze plastiséieren, stoppt dann ze rotéieren a fiert no vir wéi e Plunger fir se ze sprëtzen. Dat widderhuelend Handlung ass firwat Sprëtzschrauwen e Scheckring um Tipp droen, a firwat se méi kuerz L / D Verhältnisser lafen, typesch 18: 1 bis 25: 1, wéi Extrusiounsschrauwen. Material setzt och an engem Sprëtz barrel tëscht Schoss, déi mécht Residenz Zäit an Schoss Gréisst kritesch.
Q: Kann e Schraubefaasshersteller meng Schraube ouni Zeechnung kopéieren?
A: Jo. Schifft de verschleeften Deel an d'Geometrie kënne gemooss a rekonstruéiert ginn: Duerchmiesser, Aspektverhältnis, Kanaldéift, an d'Fit Dimensiounen um Drive Enn. Mir halen Sprëtzschrauwen op ± 0,001 mm. Eng Vorsicht, déi derwäert ass ze soen: eng verschwonne Schraube misst méi kleng sinn wéi se aus der Fabréck verlooss huet, sou datt den Ersatz soll op d'Original Design Absicht gebaut ginn anstatt un déi verschwonne Dimensiounen. Schéckt d'Verschleismuster zesumme mam Deel, an déi nei Schraube gëtt géint den Echec spezifizéiert anstatt et ze ierwen.
Conclusioun
Dräi Iddien droen de ganze Guide.
Selektioun follegt d'Harz.Geometrie (L/D, Kompressiounsverhältnis, Schrauwentyp) entsprécht wéi Äre Polymer schmëlzt. Uewerfläch Behandlung entsprécht wéi dreckeg Är Fudder ass. Propper Harze lafen glécklech op nitrideréiert 38CrMoAlA. Abrasiv a korrosiv Fudder brauche e bimetallesche Buer, an de proppere Fall spezifizéieren ass déi allgemeng Manéier wéi en neie Set fréi stierft.
Ënnerhalt keeft Joer, an Daten kaaft Planung.Purge virun all Arrêt, botzt mat Messing anstatt Stahl, a moosst d'Entloossung all Kéier wann d'Schraube eraus ass. E Verschleiungsprotokoll gëtt "ass et gedroen?" an "wéini geet et iwwer d'Linn?", wat den Ënnerscheed tëscht engem geplangten Ëmstellung an engem Shutdown ass.
Diagnoséiert d'Maschinn ier Dir de Prozess ofstëmmt.Wann d'Ausgab fällt, d'Zyklen strecken, d'Këssen wandert oder d'Flecken zréckkommen no der Botzen, schwätzt d'Plastizéierungseenheet. D'Astellunge kënnen net verluerene Spillraum restauréieren oder e verschwonne Scheckring reseal. Pull d'Schraube a moosst et.
Nanhaiya huet Schrauwen a Fässer fir iwwer zwanzeg Joer gebaut a servéiert 500+ Clienten weltwäit. Eis Sprëtzschrauwen ginn aus 38CrMoAlA machinéiert, geblust an temperéiert, duerno Gasnitréiert bei 500–560 °C zu engem 0,5–0,8 mm Fall bei 950–1050 HV, op eng Toleranz vun ±0,001 mm gehal, a bewäert fir 0,00–00,00,00,00,00,00,00 Stonnen harz. Wou d'Fütterung méi haart ass, sprëtzen mir eng haart Legierung de ganzen Krees ronderëm d'Verschleißzone vun der Buer an huelen d'Innenhärkeet op 62 HRC.
Ier Dir bestellt, schaffen eis Ingenieuren duerch d'Parameteren mat Iech: Duerchmiesser, Aspektverhältnis, Schraubekanaldéift, an d'Materialwahl tëscht 38CrMoAlA an enger Duplex-Legierung. Dës Konsultatioun ass gratis, an den Devis dee folgend enthält Produkt, Versand, an erwaart Ënnerhaltskäschte, sou datt näischt méi spéit erschéngt wat net op der Säit war.
No der Liwwerung ënnerstëtzen eis Techniker d'Installatioun an d'Inbetriebnahme, d'Garantie leeft op Kontrakt (normalerweis een bis zwee Joer), an all No-Verkafsprobleem kritt eng Äntwert bannent 24 Stonnen an eng Léisung bannent 48.
Schéckt eis Äre Maschinnmodell, Harz, an de Problem deen Dir probéiert ze léisen. Dir wäert eng Spezifizéierung an en Devis bannent zwielef Stonnen hunn.
Sot eis Är Maschinn, Är Harz, a wat d'leschte Kéier falsch gaang ass. Mir spezifizéieren de Set deen et fixéiert, net deen deen et widderhëlt.
Kontaktéiert Nanhaiya fir en Devis