Neiegkeeten

Industrie Neiegkeeten

Distributiv vs Dispersiv Mëschung: Schrauwen Design a Konfiguratioun fir Twin-Screw Extrusion27 2026-10

Distributiv vs Dispersiv Mëschung: Schrauwen Design a Konfiguratioun fir Twin-Screw Extrusion

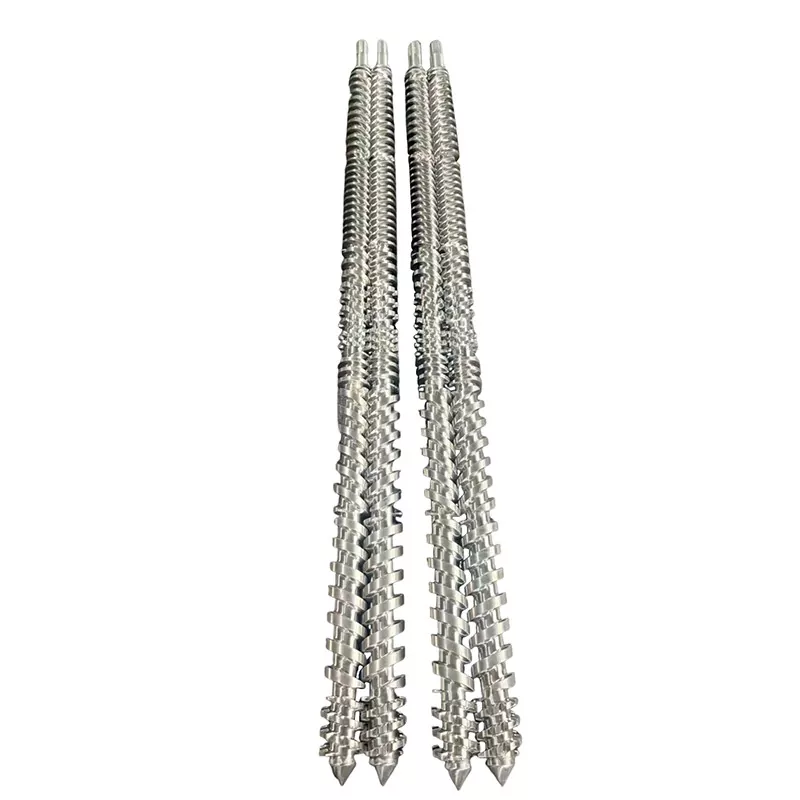
Distributive Mëschung verbreet Komponenten duerch d'Schmelz; dispersiv Mëschung brécht Agglomeraten oder reduzéiert d'Gréisst vun enger verspreeter Phase. Eng Zwillingsschraufkonfiguratioun brauch dacks béid, awer d'Gläichgewiicht sollt de Defekt an d'Formuléierung verfollegen anstatt eng Präferenz fir méi héich Schéier. Als éischt de Problem z'identifizéieren, da vergläicht d'Mëschqualitéit bannent den thermeschen a mechanesche Grenzen vun der Linn.
Konesch Zwilling Screw Extruder vs Parallel Zwilling Screw Extruder fir PVC27 2026-10

Konesch Zwilling Screw Extruder vs Parallel Zwilling Screw Extruder fir PVC

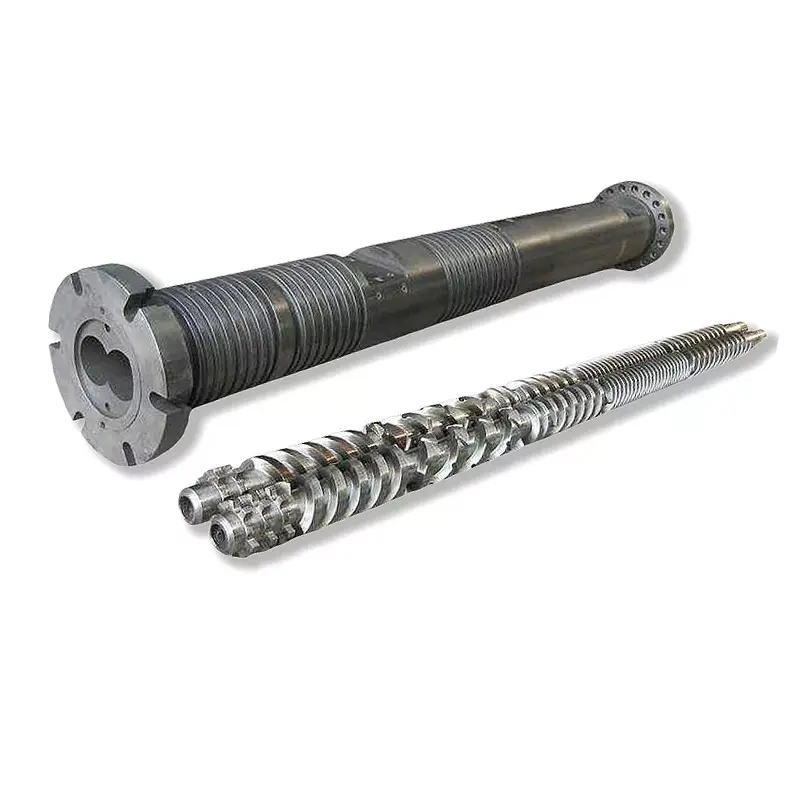
Wielt eng konesch Zwillingsschraufextruder oder e parallelen Zwillingsschraufextruder duerch d'PVC Formuléierung, erfuerderlech Produktiounsfenster a Maschinnkonfiguratioun, net d'Geometrie Label eleng. Vergläicht gläichwäerteg Prozess Flichten, kontrolléiert dann akzeptéiert Ausgab, Produktqualitéit, Energieverbrauch a mechanesch Kompatibilitéit. Fir eng existent Linn, entscheede ob Dir Ersatzdeeler oder eng aner Maschinnarchitektur braucht ier Dir en Devis freet.
Extruder Screw Pitch a Lead: Wéi se d'Vermëttelung, Drock a Schmelzqualitéit beaflossen26 2026-10

Extruder Screw Pitch a Lead: Wéi se d'Vermëttelung, Drock a Schmelzqualitéit beaflossen

Extruder Schrauwen Pitch ass den axiale Abstand tëscht ugrenzend Flich; Lead ass den axiale Fortschrëtt vun der selwechter Helix duerch ee komplette Wend. Si sinn gläich op enger regulärer Single-Start Sektioun, awer net op all Schraube. Wielt e Lead Changement duerch säin Effekt op d'Fütterung, d'Schmelz an d'Drock Liwwerung, anstatt unzehuelen datt méi breet Abstand méi gutt Ausgang garantéiert.
Extruder Screw Channel Déift: Wéi et Afloss Output, Drock a Schmelztemperatur26 2026-10

Extruder Screw Channel Déift: Wéi et Afloss Output, Drock a Schmelztemperatur

Extruder Schrauwen Kanal Déift beschreift de Raum tëscht der Schrauwen root an engem definéiert baussenzegen Referenz. E méi déif Kanal bitt méi Plaz, awer et liwwert net automatesch méi gutt Ausgang géint Stierfresistenz. Wielt de Profil duerch seng Füttern, Schmelzen a Pompelen, mat den aktuellen Dimensiounen, Material a passenden Faass definéiert.
Single Screw Extruder L / D Verhältnis: Wéi wielt déi richteg Schrauwenlängt26 2026-10

Single Screw Extruder L / D Verhältnis: Wéi wielt déi richteg Schrauwenlängt

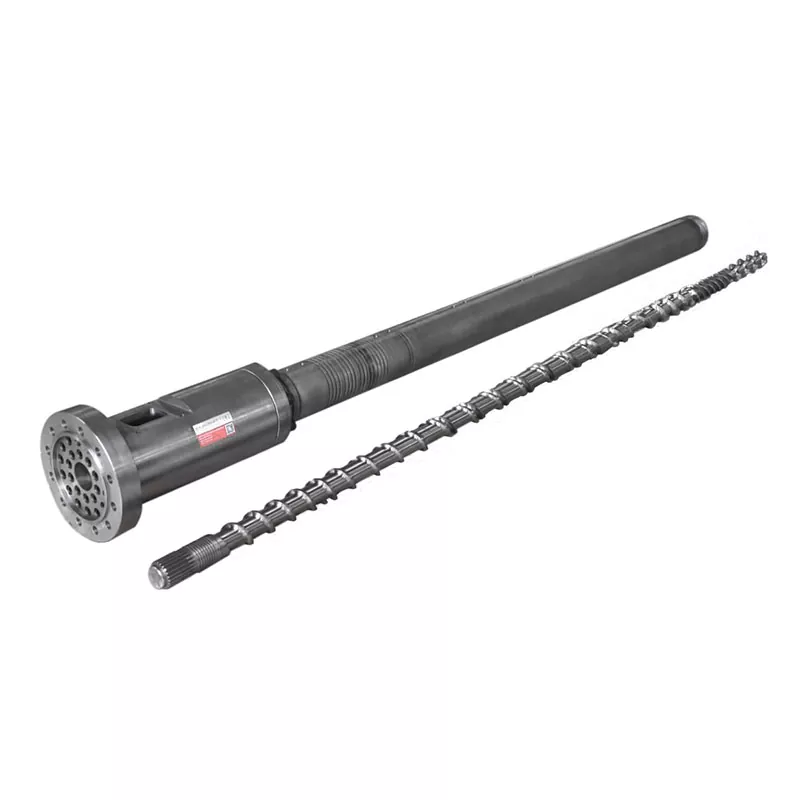
Single screw extruder L / D Verhältnis ass déi spezifizéiert Aarbechtslängt gedeelt duerch den nominellen Schrauwen Duerchmiesser. Wielt et duerch de Raum fir ze fidderen, ze schmëlzen, ze vermëschen, ze ventiléieren an d'Drockentwécklung, net andeems Dir unzehuelen datt eng méi laang Schraube méi Ausgang liwwert. Bestätegt d'Messdateien a Maschinnkompatibilitéit ier Dir Zitater vergläicht.
Extrusiounsschrauwen Kompressiounsverhältnis: Wéi wielen ech fir Äert Material26 2026-10

Extrusiounsschrauwen Kompressiounsverhältnis: Wéi wielen ech fir Äert Material

Extrusion Schraube Kompressiounsverhältnis beschreift d'Reduktioun vum Kanalvolumen vun der Ernierung bis zur Metering; fir konventionell Schrauwen mat der selwechter Féierung a béid Zonen, gëtt et allgemeng als Feedkanaldéift ausgedréckt gedeelt duerch Meterkanaldéift. Wielt et mat der aktueller Tiefen, Iwwergangslängt, Fudder a Faassdesign, net eleng vum Polymernumm. E méi héije Verhältnis ass net automatesch eng besser Schraube.
X
Mir benotze Cookien fir Iech eng besser Surferfahrung ze bidden, de Siteverkéier ze analyséieren an den Inhalt ze personaliséieren. Andeems Dir dëse Site benotzt, averstanen Dir eis Benotzung vu Cookien. Privatsphär Politik
RefuséierenAkzeptéieren