Wat ass den Ënnerscheed tëscht distributiver an dispersiver Mëschung?
Denkt un d'Verdeelung als eng Fro vu Standuert an Dispersioun als Fro vun der Gréisst vun Domainen oder Agglomeraten. Beweegt e grousse Pigmentklump an en aneren Deel vun der Schmelz ännert seng Plaz. Dee Klump a méi kleng Agglomeraten briechen ännert seng Dispersioun. Dat eent Resultat stellt dat anert net fest.
| Fro | Verdeelungsvermëschung | Dispersiv Mëschung |
|---|---|---|
| Wat soll änneren? | Raumlech Uniformitéit vun Komponenten. | Agglomerat oder verspreet Phase Gréisst. |
| Wat mécht de Flux? | Split, reorientéiert a rekombinéiert Material. | Gitt genuch Stress fir Verformung oder Ofbriechen. |
| Wat solle mir iwwerpréiwen? | Kompositioun oder Faarfkonsistenz iwwer definéiert Echantillon. | Rescht Agglomeraten oder Phasemorphologie. |
| Wat ass net genuch Beweis? | Eng fein Partikelgréisst an enger isoléierter Probe. | Eng eenheetlech ausgesinn Pelletfaarf. |
Den Ënnerscheed gëtt erkläert anNC Staat Extensioun d'Schraube-Funktionalitéit Guide. Déi meescht real Elementer droen zu béide Prozesser bäi. Déi nëtzlech Fro ass ob d'Material déi néideg Gläichgewiicht kritt, net ob en Element permanent an eng Kategorie gehéiert.
Fir ze kafen, schreift dat gewënschte Resultat als beobachtbar Ufuerderung. Identifizéiere wat méi eenheetlech muss ginn, wéi eng Agglomeraten oder Phasefeatures inakzeptabel sinn, a wéi de Laboratoire se bericht. Eng Demande fir "besser Vermëschung" léisst déi Entscheedungen ongeléist.
Dëse Guide betrëfft co-rotéierend Zwilling-Schrauverbindung. Etabléiert d'Ausrüstungspflicht als éischt wann Dir eng eenzeg Schraubelinn oder e PVC-Prozess géint d'Rotatioun vergläicht. EisSingle-Screw versus Zwilling-Screw Material Guideadresséiert dee méi breede Choix.
Diagnoséiert de Defekt ier Dir d'Schraube ännert
Beschreift de Defekt ier Dir den Ersatzelement nennt. Mir froen Echantillon verbonne mat der selwechter Operatiounsperiod wéi de Feeder, Geschwindegkeet, Temperatur a Last records. Eng Prouf ouni seng Prozessbedéngungen mécht et schwéier e widderhuelende Konfiguratiounsproblem vun enger temporärer Stéierung ze z'ënnerscheeden.
| Observatioun | Beweiser géife mir froen | Éischt Entscheedung |
|---|---|---|
| Faarf Ännerungen iwwer Zäit | Zäit-labelte Echantillon a fidderen Liwwerung records. | Ënnersicht d'Doséierungskonsistenz ier Dir d'Geometrie ännert. |
| Siichtbar Flecken | Sektiounen oder Mikrographe verglach mat erakommen Zutaten. | Identifizéieren Agglomeraten, ongemëlzt Material, Degradatioun oder Kontaminatioun. |
| E Defekt huet ugefaang no enger Rezeptännerung | Virdrun an aktuell Formuléierungen, Fudderformen an Astellungen. | Trennt eng nei Veraarbechtungsaufgab vun der Verschleißverschlechterung. |
Wat ech kontrolléieren ier ech méi staark Mëschung recommandéieren
Wann ech en Zwilling-Schrauwen-Mëschungsproblem bewäerten, trennen ech fir d'éischt ongläich Zesummesetzung vu Partikelen déi net ofgebrach sinn. Siichtbar Flecken an engem Pelletsprobe sinn net genuch fir e méi staarke Kneedabschnitt ze justifiéieren. Ech froe fir d'Harzgrad, d'Additivform an d'Belaaschtung, den aktuellen Schraube-Layout, d'Fütterungsrekorder, a Proben gesammelt ënner stabile Betribsbedingungen.
Mäi nächste Schrëtt ass festzestellen wat dës Flecken tatsächlech sinn. Ech géif Sektiounen vum Material ënnersichen an de Defekt mat den originelle Zutaten vergläichen. Agglomeréiert Pigment, ongemëlzt Harz an ofgebauter Material erfuerderen verschidden Äntwerten. D'Mëschungsintensitéit bäizefügen ier de Defekt z'identifizéieren kann d'Enquête an déi falsch Richtung schécken. Den Ënnerscheed tëscht schlechtem Schmelzen a schlechtem Vermëschung ass och eng zentral Warnung anJim Frankland Single-Schrauwen Vermëschung Féierung.
Fir d'Schraube Iwwerpréiwung betruecht ech disc Breet, Spär Längt, Stagger Wénkel an vermëttelen Richtung zesummen. Ech kontrolléieren och d'Ëmgéigend Elementer, Fudderplazen a gemoossene Spillraum. E Kneadblock kann net richteg aus sengem Wénkel eleng bewäert ginn. Seng Positioun am Prozess an déi materiell Bedéngungen, déi et erakommen, sinn wichteg.
Ier ech eng Ännerung empfehlen, géif ech eng Baseline fir Duerchgang, tatsächlech Schmelztemperatur, Fuerbelaaschtung an déi relevant Qualitéitsmiessungen etabléieren. Ech géif dann eng gerechtfäerdegt Konfiguratiounsännerung vergläichen nodeems de Prozess stabiliséiert ass, d'Formuléierung an d'Probemethod konsequent halen. Wann d'Fütterung onbestänneg ass oder déi existent Komponente getraff ginn, géif ech dës Problemer léisen ier ech eng nei Mëschungssektioun benotze fir ze kompenséieren.
Meng Akzeptanzcritère ass déi ausgemaach Produktspezifikatioun. Eng Konfiguratioun déi siichtbar Agglomeraten läscht, awer déi erfuerderlech Fasermorphologie beschiedegt oder d'Betribsgrenzen iwwerschreift ass keng akzeptabel Verbesserung. Ech géif d'Konfiguratioun behalen déi déi erfuerderlech Mëschqualitéit bannent den thermeschen a mechanesche Grenzen vun der Linn liwwert, anstatt weider Restriktioun ze addéieren einfach well d'Maschinn et toleréiere kann.
Wéi Zwilling-Schrauwen extruders Generéiere Vermëschung
Flow Ëmännerung a lokale Stress maachen verschidden Aarbechten
Verdeelungsaktioun kënnt aus widderholl Spaltung, Stretching an Ëmarrangement vum Material. Dispersiv Handlung erfuerdert Spannungen genuch fir eng verspreet Phase ze deforméieren oder Resistenz an engem Agglomerat ze iwwerwannen. Schéier an Extensioun Flux beschreiwen Verformung Mechanismen; si sinn net separat Qualitéitsziler déi d'Verdeelung an d'Dispersioun ersetzen.
Dem Charlie Martintechnesch Iwwerpréiwung vun Zwilling-Schrauwen kontinuéierlech Vermëschungbeschreift d'Interaktioun vu Schrauwenelementer, gefëllte Veraarbechtungsregiounen a Vermëttlungssektiounen. Seng Equipement Diskussioun ass nëtzlech hei; pharmazeutesch Formuléierung Konditiounen an där Iwwerpréiwung soll net op eng industriell Plastik Rezept transferéiert ginn.
Geschwindegkeet ass en Input, net d'Akzeptanzresultat
Fir eng lokal Schéierfloss Interpretatioun hänkt Stress vun der Viskositéit vum Material bei der entspriechender Temperatur an der Verformungsrate of. Eng RPM-Figur eleng definéiert dës Konditiounen net, wéi dePartikel-Tracking Verglach ënnertillustréiert. Vergläicht eng proposéiert Geschwindegkeetsännerung niewent der aktueller Schmelztemperatur, Fütterungsrate a Qualitéitsresultater, anstatt d'Geschwindegkeet als Ersatz fir eng Dispersiounsmiessung ze benotzen.
Kuckt doriwwer eraus duerchschnëttlech Residenz Zäit
Openthaltszäit Verdeelung beschreift wéi laang verschidden Deeler vum Material an engem Prozess bleiwen. Fir d'Iwwerpréiwung kuerz, frot wou e Tracer erakënnt, wou et festgestallt gëtt a wéi eng Operatiounsbedingunge gëllen. E Mëttelwäert ouni dës Informatioun ass net genuch fir zwee Layouten ze vergläichen.
Eis empfohlene Proufrekord trennt Input vun de Resultater. Rekord Astellungen a Material Liwwerung als Input; notéiert d'Konsistenz an d'Morphologie vum fäerdege Material als Resultater. Halt Temperatur a Laascht als Operatiounsbeschränkungen. Dës Struktur verhënnert datt e Testbericht e méi héijen Energieinput eng Qualitéitsverbesserung nennt ier d'Produkt bewäert gouf.
Extruder Schrauwen Elementer an hir Vermëschung Funktiounen
Eng Elementfamill ass en nëtzlechen Startlabel, net eng komplett Leeschtungsspezifizéierung.NC Staat d'Element Guideënnerscheet vermëttelen, ëmgedréint, kneading an Zännstaang Elementer an erkläert, datt Nomenclature tëscht Hiersteller variéiert. Mir géifen déi aktuell Zeechnen a Geometrie benotzen, anstatt de Code vun engem anere Fournisseur op eng Zitat ze transferéieren.
| Element Famill | Roll ze iwwerpréiwen | Wat mir géife froen |
|---|---|---|
| Vermëttelen | Transport a lokal Füllbedéngungen. | Blei, Längt, Hand an Nopeschbeschränkungen. |
| Kneadblock | Deformatioun, Vermëschung a Vermëttelen oder Restriktioun. | Disc Breet, Zuel, Gesamtlängt, Stagger a Vermëttlungsrichtung. |
| Zännofdréck oder engagéierten Mixer | Flow Ëmännerung a Geometrie-ofhängeg Stressbelaaschtung. | Komplett Profil, Operatiounspositioun a Beweiser fir déi virgesinn Aufgab. |
Gitt net un datt d'Vermëttele vun Elementer näischt zur Vermëschung bäidroen oder datt all Zännelement exklusiv verdeelt ass. De richtege Verglach ass tëscht definéierte Geometrien ënner uginnene Bedéngungen. Etabléiert ob d'Zeechnen eng segmentéiert Versammlung oder eng Schraube aus engem Stéck beschreift, ier Dir iwwer Ersatzflexibilitéit diskutéiert.
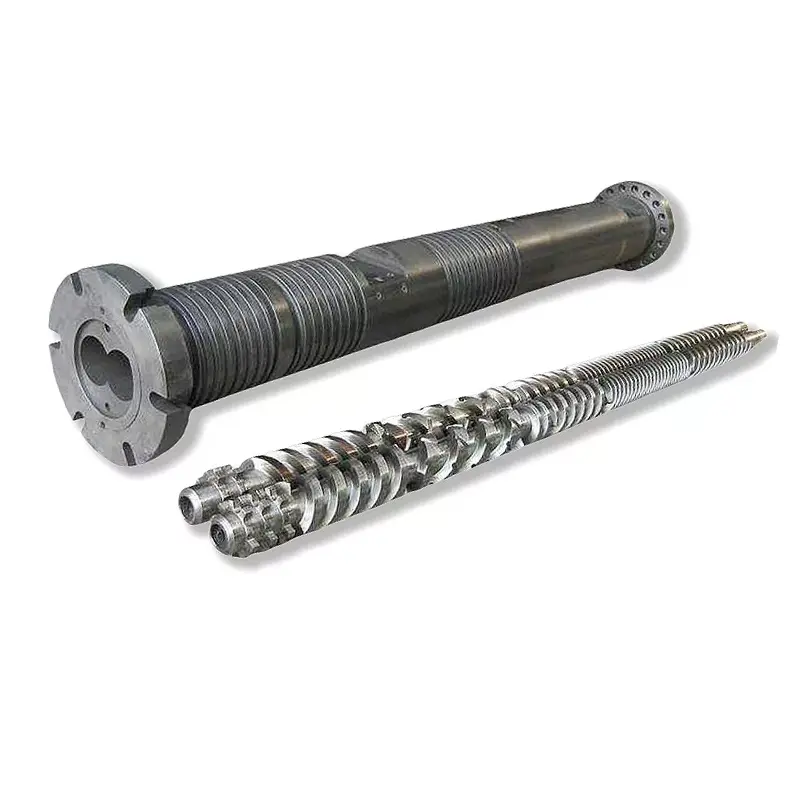
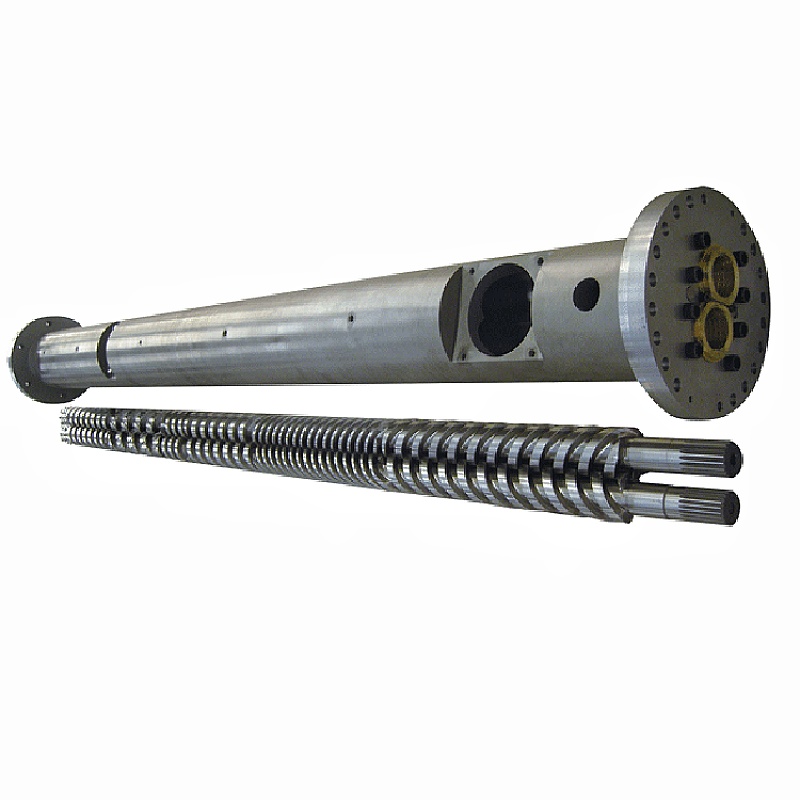
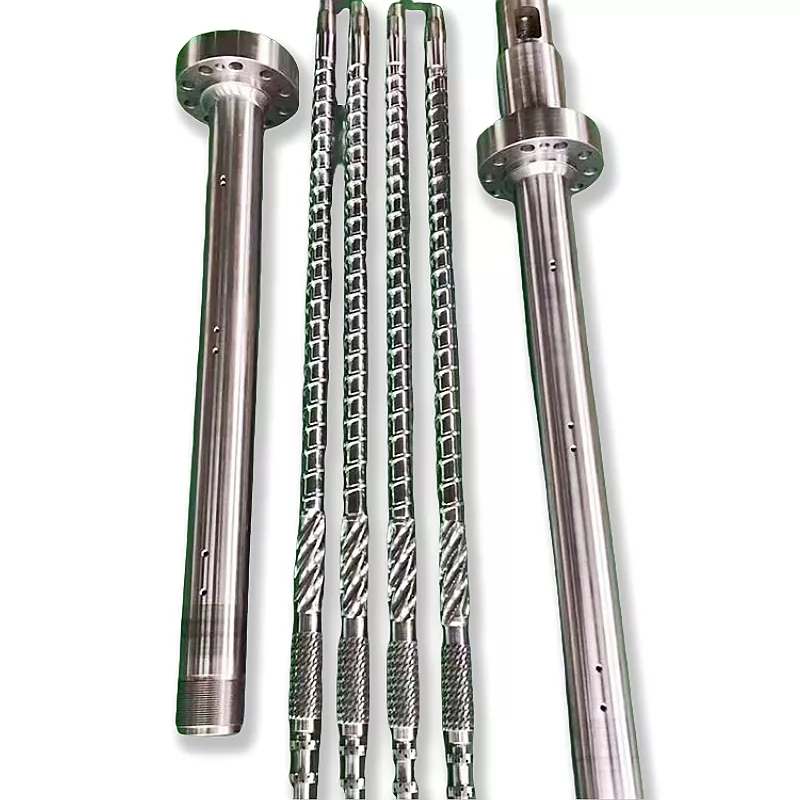
Eisco-rotéierend parallel Zwilling Schrauwen barrelProduit Säit identifizéiert selwecht-Richtung Rotatioun, intermeshing an compounding Uwendungen. Dës Detailer bestëmmen déi entspriechend Ausrüstungskategorie. Fir eng Bestellung muss der guttgeheescht Configuratioun nach déi eenzel schaffen Rubriken an mating Schnëttplazen z'identifizéieren.


Schrauwen Design Features déi Vermëschung, Hëtzt a Verschleiung kontrolléieren
Separat Disc Breet, Disc Zuel a Blocklängt
Dëst si verbonne Dimensiounen, awer si sinn net austauschbar Beschreiwunge. Kenneth RussellZwilling-Schrauwen Vermëschung Analyseerkläert déi vertraute Tendenz fir méi breet Discs fir dispersiv Handlung ze favoriséieren a méi schmuel Discs fir Divisioun a Ëmverdeelung ze favoriséieren. Et betount och den Afloss vun der Restriktioun, der Füllung an der Schmelztemperatur.
Dës Tendenz ass keng universell Akeefregel. Wann e Verglach d'Disc Breet, d'Blocklängt an d'Vermëttelungsverhalen zesummen ännert, kann d'Resultat net eleng op d'Breet zougeschriwwe ginn. Frot wéi eng Variabel geännert huet a wéi eng Qualitéitsmiessung verbessert huet.
Liest Staggerwinkel mat Vermëttlungsrichtung a fëllt
En neutralen Kneadblock huet keng inherent Forward Pompelaktioun; Material kann nach ënner der Handlung vum Ëmgéigend Prozess duerchgoen. Ëmgedréint Elementer géint de Forward Transport. Hir Nëtzlechkeet hänkt vun der geplangter Füll- an Drockbedéngungen of. Weder "neutral" nach "ëmgedréint" ass eng automatesch Instruktioun fir all Mëschungssektioun ze verbesseren.
| Ännerung proposéiert | Néideg Verglach Rekord | Grond fir de Prozess ze refuséieren |
|---|---|---|
| Verschidde Knéi Geometrie | Dimensiounen, Elementsequenz, Qualitéitsdaten a stabilen Duerchgang. | Den Zildefekt bleift oder eng erfuerderlech Eegeschafte verschlechtert. |
| Méi grouss Restriktioun | Tatsächlech Schmelztemperatur, Drock, Fuerbelaaschtung an Ernierung / Ventilatiounsverhalen. | Eng Maschinn- oder Materiallimit gëtt iwwerschratt. |
| Restauréiert Aarbechtsplazen | Passt Schraube / Faassmiessungen op genannte Positiounen. | D'Assemblée feelt seng guttgeheescht Passung oder Clearance Ufuerderunge. |
D'Haltbarkeet fänkt mat der aktueller Pflicht un
Mir verëffentlechen 38CrMoAlA an eng Nitriddéiftbereich vun 0,50 bis 0,70 mm op derco-rotéierend Produit Spezifizéierung. Dëst sinn Material- a Behandlungsdaten, net eng Mëschqualitéit Bewäertung oder eng Service-Liewensgarantie. Si definéieren net d'Lafen Clearance.
Fir eng abrasiv Formuléierung, géife mir d'Filleridentitéit, d'Laascht an d'Verschleiskaart ufroen ier Dir den Uewerflächesystem auswielen. Geometrie Iwwerpréiwung a Verschleiungsschutz si separat Entscheedungen. Eng méi haart Uewerfläch kann net beweisen datt en onpassende Mëschprofil richteg ass. Eisparallel Zwilling-Schrauwen Spillraum an zouzedrécken Guideerkläert de passenden Inspektiounsrekord.
Inspektéiert Komponenten nëmmen ënner der Planz approuvéiert Isolatioun, Ofkillung an Handhabungsprozeduren. Reduzéiert net eng Erléisung oder ännert eng Versammlung ausserhalb vun den approuvéierte Grenzen vum Maschinnhersteller fir méi Vermëschung ze sichen.
Wéi arrangéiert een en Zwilling-Schraubeprofil fir d'Mëschung
Iwwerpréift d'Sequenz vun de Veraarbechtungsaufgaben ier Dir e Mixblock auswielt. Martin sengerkontinuéierlech Vermëschung Iwwerpréiwungbeschreift gemoossene Füttern, Vermëttelen, Schmelzen, gefëllte Vermëschungsregiounen an Auslaaf. E Profil muss dës Funktiounen zesummen ubidden. E Stand-alone Element Empfehlung léisst seng Inletbedéngungen an Downstream Drockflicht onspezifizéiert.
Definéiert wat all Mëschungssektioun erreecht
Fir eng proposéiert Ännerung, uginn ob den Zutat als Pellets, Pulver, Flëssegkeet oder Konzentrat erakënnt, an z'identifizéieren seng Fudderpositioun. Mir froe wéi eng Schmelz- oder Befeuchtungskonditioun erfuerderlech ass virun der virgesinner Dispersiounsaufgab. E Vermëschungsverglach sollt eng Ännerung net verstoppen wéi den Zutat an de Prozess erakënnt.
Bleift d'Füttern, d'Restriktioun an d'Entloossung verbonnen
Ier Dir e restriktivt Element bäidréit, frot de Prozessdesigner den Drock- a Füllfuerderunge ronderëm Säitfeeder a Ventilen ze kontrolléieren. Mir géifen d'Ännerung net vun enger Mëschung-nëmmen Skizz stëmmen, déi dës Interfaces ausléisst. Notéiert dat akzeptabelt Verhalen bei all Ouverture als Deel vum Prozessbriefe.
Identifizéieren wou d'Materialtemperatur gemooss gëtt a wou d'Qualitéitsprobe geholl gëtt. Soss kann eng méi waarm Liesung op enger anerer Plaz fir eng Temperaturerhéijung duerch dat neit Element verwiesselt ginn. Halt d'Miessplazen fix wann den Zweck en direkte Verglach ass.
Passt d'Mëschungsbalance mat der Formuléierung
Spezifizéiert den Zutat wéi et an den Extruder erakënnt. E pre-dispergéiert Faarfkonzentrat an en agglomeréierende roude Pigment presentéieren net déiselwecht Aufgab. Mir géifen d'Materialinformatioun vum Fournisseur ufroen an déi erakommen Form ënnersichen ier mir entscheeden ob den Haaptbedierfnes Ëmverdeelung, Deagglomeratioun oder béid ass.
| Material kuerz | Fro ze äntweren | Beweiser fir an Akzeptanz ze enthalen |
|---|---|---|
| Pre-disperséiert Faarf masterbatch | Ass d'Doséierung an d'Verdeelung konsequent, a sinn Reschtagglomeraten präsent? | Zäit / Positioun probéieren, Faarf Konsequenz an applicabel Dispersioun Bewäertung. |
| Agglomeréierend Pigment oder Mineral Filler | Ass den Zutat befeucht ginn an hunn inakzeptabel Agglomerate bliwwen? | Definéiert Agglomeratmiessungen an erfuerderlech Produkteigenschaften. |
| Glasfaserverbindung | Entsprécht d'Mëschung Uniformitéit a Fuerderungsfaserfuerderungen? | Fasermorphologie an déi spezifizéiert mechanesch Eegeschaften. |
| Polymer Mëschung oder Hëtzt-empfindlech Verbindung | Wat Phase Morphologie an Temperatur / Zäit Grenzen gëllen? | Morphologie, Degradatiounsindikatoren a relevant Tester vum fäerdege Produkt. |
Russell'sVermëschung Diskussiounbenotzt kohäsiv Kueleschwarz als Beispill vun engem Material dat Dispersioun brauch a kontrastéiert intensiv Sektioune mat méi sanfter Behandlung vu Faseren. Dat ënnerstëtzt e materialspezifesche Kuerz, net eng Regel datt all gefëllte Material déi restriktivst Konfiguratioun brauch.
Zitat net ee Profil fir all Granuléierungspflicht
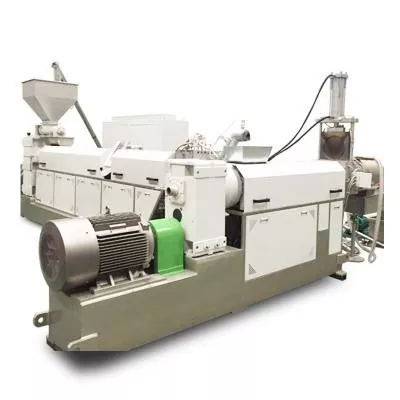
Eisgranulation parallel Zwilling SchraubeSäit Lëscht thermoplastic Pellet Produktioun, dorënner PE an PP, an ënnerstëtzt Virgin a recycléiertem Material mat Configuratioun Personnalisatioun. Fir eng Zitat mussen dës breet Kategorien op den aktuellen Grad, Additiv Luede, Fudderform an erfuerdert Produkt verklengert ginn.
Mir froen ob e recycléiertem Fudder d'Zesummesetzung oder d'Kontaminatiounsniveau geännert huet ier en neie Defekt un d'Schraube zougeschriwwen gëtt. Och akzeptéiere mir net e Faarf-nëmmen Scheck fir e Glasfaser-verstäerkt Grad deem seng Akeefspezifizéierung mechanesch Leeschtung enthält. Den Akzeptanztest soll de Grond verfollegen datt den Additiv präsent ass.
Wéi verifizéiert d'Mëschqualitéit amplaz ze roden
Firwat vergläichen ech Stressbelaaschtung anstatt Schraubegeschwindegkeet eleng
Ech géif d'Etude vum Jan Philipp Oldemeier a Volker Schöppner als nëtzlechen Ausgangspunkt benotzen wann Dir Mëschkonfiguratiounen vergläicht. Hir Fuerschung iwwerpréift Schrauwen Elementer mat dreidimensionaler Flowsimulatioun a Partikelverfolgung, anstatt unzehuelen datt all Partikel déiselwecht Vermëschungsbedéngungen erliewt.
Fir d'ZSK25 Geometrie mat PP FPH50 hunn d'Fuerscher eng Schmelztemperatur vun 220 ° C an en Duerchgang vun 20 kg / h uginn. D'Erhéijung vun der Geschwindegkeet vum Vermëschungselement vun 200 op 400 RPM erhéicht d'Moyenne vun de maximale Schéierspannungen vun de verfollegte Partikelen vun ongeféier 37.900 op 54.400 Pa. Fir de KB24 Kneadblock ënner de selwechte Konditiounen hunn déi entspriechend Wäerter vun ongeféier 27.900 op 48 Pa.
Dëst waren simuléiert Stressresultater, net gemoossene Verbesserunge vun der fäerdeger Verbindungsqualitéit. D'Auteuren hunn och uginn datt experimentell Validatioun nach ëmmer amgaang ass.Liest d'Original Etude.
Meng Ingenieurskonklusioun ass datt d'Geschwindegkeet eleng eng onkomplett Spezifizéierung ass. Ier ech entweder Element fir d'Produktioun recommandéieren, géif ech Beweiser erfuerderen datt seng Stressbelaaschtung den aktuellen Defekt adresséiert, gefollegt vu Kontrollen iwwer Dispersioun, Schmelztemperatur, Drivebelaaschtung an déi erfuerderlech Eegeschafte vum Produkt.
Wielt en Test deen dem Exemplar passt
ISO 23900-5:2015, bestätegt am Joer 2025, beschreift de Filterdrockwäerttest fir d'Faarfdispersioun an thermoplastesche Polymeren ze bewäerten. Et ass eng relevant Method fir Faarfkonzentraten ze berücksichtegen, déi an der Extrusioun a Schmelzspinn benotzt ginn; de Laboratoire muss déi applicabel Virbereedung an Testbedingunge feststellen.
ISO 18553:2025Adresséiert Partikel / Agglomeratgréisst an Dispersiounsbewäertung a Polyolefinleitungen, Armaturen a Verbindungen. Säin uginnen Ëmfang enthält Kueleschwarzgehalt ënner 3% vu Mass a Pigmentgehalt ënner 5%. Gëllt dësen Ëmfang net automatesch op eng héich konzentréiert Masterbatch oder op all Füllsystem.
Trennt de Qualitéitsrekord vum Betribsrekord
Fir Verdeelung, definéiert wou a wéini Proben geholl ginn a wéi eng Konsistenzmiessung passend ass. Fir Dispersioun, definéiert d'Proufpräparatioun an déi relevant Agglomerat oder Morphologie Bewäertung. Averstanen d'Akzeptanzkriterien mat der Produktspezifikatioun an dem Laboratoire virum Prozess, anstatt e Passschwell ze wielen nodeems Dir d'Resultat gesinn hutt.
Fir Energievergläicher, stellt fest, ob de gemellte Wäert Drive-Input ass, geschätzte Schaftkraaft oder eng méi breet Linnmiessung, an identifizéieren d'Massflowbasis. Vergläicht net am Géigesaz zu "SME" Zuelen oder behandelt eng duerchschnëttlech Energiefigur als Beweis vu lokaler Stressbelaaschtung. Mir géifen Energie a Laascht niewent Qualitéit notéieren, d'Qualitéitstester net mat hinnen ersetzen.
Eis Empfehlung: getrennte Sailen behalen fir Qualitéit, stabil akzeptéiert Ausgang, Schmelztemperatur a mechanesch Belaaschtung. Genehmegt d'Konfiguratioun nëmmen wann se den ausgemaachen Ufuerderung an all relevant Kolonn entsprécht.
Iwwerpréift d'Schraubekonfiguratioun fir d'Qualitéit an d'Haltbarkeet ze vermëschen
Benotzt eng kontrolléiert Iwwerpréiwung anstatt eng Sequenz vun onrelatéierten Upassungen. De folgende Workflow ass eis proposéiert Method fir eng Mëschbeschwerde an eng Konfiguratiounsbrief ze maachen. Et autoriséiert keng Operatioun ausserhalb vun de Grenzen vum Maschinnhersteller oder ersetzt d'Ännerungskontroll- a Sécherheetsprozeduren vun der Planz.
-
Definéiert de Defekt an Akzeptanzziel
Beschreift de Defekt mat representativen Echantillon an der erfuerderter Produktspezifikatioun. Entscheet wéi eng Verdeelung, Dispersioun a fäerdeg Immobiliemiessungen d'Akzeptanz bestëmmen ier Dir d'Linn ännert.
-
Notéiert eng vergläichbar Baseline
Notéiert d'Formuléierungsrevisioun, d'Ingredientform, d'Fütterungsraten, d'Schraubegeschwindegkeet, d'gemoossene Schmelztemperatur, den Drock, d'Laascht op der Fuert a stabil akzeptéiert Ausgang. Label Echantillon mat der selwechter Operatioun Period a Mooss Plazen.
-
Iwwerpréift d'Füttern, d'Schmelzen an d'Verschleiung
Iwwerpréift d'Federkonsistenz an identifizéieren d'Partikelen am Defekt. Wann Verschleiung verdächteg ass, kritt passende Schrauwen-a-Fassmiessungen ënner genehmegt Inspektiounsprozeduren ier Dir eng iwwerschafft Mëschgeometrie recommandéiert.
-
Wielt eng gerechtfäerdegt Ännerung
Staat de Mechanismus deen d'Ännerung soll adresséieren. Dokumentéiert d'Element Dimensiounen, Richtung, Sequenz a betraff Schnëttplazen. Huet de verantwortleche Prozessingenieur d'Ännerung a seng Operatiounsgrenzen zoustëmmen.
-
Vergläichen nodeems de Prozess stabiliséiert
Benotzt déi ausgemaach Stabiliséierungs- a Probeprozedur. Halt d'Formuléierung an d'Testmethod konsequent, notéiert all onvermeidlech Differenzen a vergläicht d'Qualitéit zesumme mat der Temperatur, der Belaaschtung an dem akzeptéierten Output.
-
Akzeptéieren, iwwerschaffen oder zréck op d'Basislinn
Akzeptéiert d'Ännerung nëmmen wann et de virdefinéierte Qualitéits- an Operatiounskriterien entsprécht. Wann et feelt, bewahrt d'Resultater a befollegt déi genehmegt Retour- oder Revisiounsprozedur anstatt eng aner Restriktioun ze addéieren ouni eng nei Hypothese.
Wat mir brauchen fir de Komponente kuerz
Schéckt d'Maschinnidentitéit, d'Konfiguratiounszeechnung, den nominalen Schrauwen Duerchmiesser, d'Mëttdistanz, d'Schaft oder d'Verbindungsdetailer an all gemoossene Verschleiskaart. Gitt d'Material- an Operatiounsrecords hei uewen. Fir e segmentéierte System identifizéieren d'Elementsequenz; fir eng eent-Stéck Schrauwen, identifizéieren der schaffen Rubriken op der komplett Zeechnen. Mechanesch Passung a Vermëschungsleistung brauche separat Akzeptanzkontrollen.
Oft gestallte Froen
Kann distributiv Mëschung Pigmentagglomeraten opbriechen?
Verdeelungsmëschung redistributéiert haaptsächlech Material; et stellt net eleng fest datt de verfügbare Stress genuch ass fir en Agglomerat ze briechen. E richtegt Element kann zu béide Mixmodi bäidroen. Ënnersicht de Rescht Agglomeraten getrennt vu Faarf oder Zesummesetzung Uniformitéit ier Dir decidéiert ob méi dispersiv Handlung gebraucht gëtt.
Verbessert d'Erhéijung vun der Schraubegeschwindegkeet ëmmer d'Mëschung?
Nee Geschwindegkeet ass en Operatiounsinput, während akzeptabel Vermëschung e gemoossene Produktresultat ass. Vergläicht eng Geschwindegkeetsännerung mat Fütterungsbedéngungen, tatsächlech Schmelztemperatur, Fuertbelaaschtung an déi ausgemaach Qualitéitstester. Akzeptéiert net eng méi héich RPM-Astellung wann déi erfuerderlech Produkteigenschaften oder Operatiounsgrenzen net méi erfëllt sinn.
Sinn 90-Grad Kneadblocken ëmmer besser fir Dispersioun?
Nee Stagger Wénkel ass nëmmen eng Geometrie Variabel. Disc Breet, Gesamtblocklängt, Vermëttlungsrichtung, Füllbedéngungen an d'Ëmgéigend Konfiguratioun brauchen och Iwwerpréiwung. En neutralen Block kann Material ënner der Handlung vum Ëmgéigend Prozess passéieren; neutral heescht net datt d'Material stationär bleift.
Kann gezahnte Mëschelementer och dispersiv Mëschung ubidden?
Jo, ofhängeg vun der Geometrie an der Operatiounsbedingunge. En Element beschriwwen als Verdeelungsmixer kann nach ëmmer lokal Spannungen generéieren. Ufro Beweiser fir den aktuellen Profil a Materialpflicht anstatt de Kategorienumm als eng komplett Beschreiwung vu senger Leeschtung ze behandelen.
Firwat kënne Faarfstreifen bleiwen nodeems Dir méi Kneedblocken bäigefüügt hutt?
Méi Kneadblocken identifizéieren oder eliminéieren d'Ursaach net selwer. Iwwerpréift d'Doséierungsstabilitéit, d'Form vun der erakommen Zutate, d'Schmelzbedéngungen a Proben gesammelt ënner vergläichbarer Operatioun. Dann bestëmmen ob de verbleiwene Problem raimlech Verdeelung ass, onverstreift Agglomeraten oder en anere Defekt ier Dir eng weider Konfiguratiounsännerung maacht.
Wat heescht Schrauwen Blade Configuratioun an Zwilling-Schrauwen extrusion?
Fir dëse Guide ass d'nëtzlech Konfiguratioun d'axial Arrangement vun de Vermëttlungs-, Kneed- a Vermëschungssektiounen, och hir Dimensiounen a Richtung. Benotzt dës spezifesch Begrëffer op der Zeechnung. D'ganz Assemblée nennen eng Bladekonfiguratioun spezifizéiert seng Veraarbechtungsfunktiounen net oder mécht d'Elementcoden vun verschiddene Fournisseuren austauschbar.