Konesch a parallel Zwillingsschrauwen Extruder: wat vergläiche mir?
Wat ass e konischen Zwillingsschrauwen Extruder?
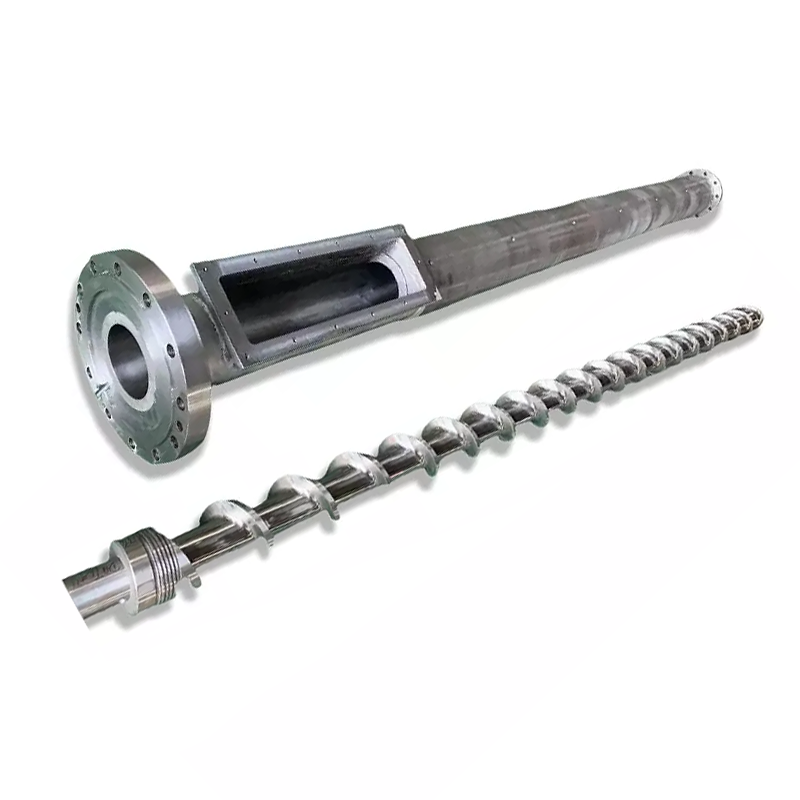
E konischen Zwillingsschraufextruder huet Schrauwen, deenen hiren äusseren Duerchmiesser laanscht d'Veraarbechtungslängt ännert. An der konventioneller PVC-Arrangement, déi hei diskutéiert gëtt, ass de Fudderend méi grouss an d'Entladungsend ass méi kleng. Eng Beschreiwung wéi "kegelschrauwen extruder" léisst nach ëmmer d'Rotatiounsrichtung, d'intermeshing Arrangement an d'Applikatioun ze bestätegen.
Wat ass e Parallel Zwilling Schraube Extruder?
E parallelen Zwillingsschraufextruder huet parallel Schraufachsen an e konstante nominellen baussenzegen Duerchmiesser laanscht d'Veraarbechtungssektioun. D'Kanalgeometrie kann nach ëmmer änneren. D'Wuert "parallel" seet Iech net, ob d'Schrauwen zesummen oder an entgéintgesate Richtungen rotéieren, oder ob d'Maschinn fir d'Kompositioun oder direkt Produktextrusioun geduecht ass.
Nastaj a Wilczyński ënnerscheeden co-rotéierend a kontrarotéierend Zwilling-Schrauwen Extrusioun an hirer2024 Fuerschung iwwer counter-rotating extrusion Skala-up. Hir Diskussioun identifizéiert PVC-Pulververaarbechtung als eng wichteg Konterrotatiounsapplikatioun. Dëse Prozess Ënnerscheed ass den Ausgangspunkt fir e sënnvolle Verglach.
Halt d'Akaaftask konsequent
Fir PVC Dréchent-Mëschung Extrusioun, vergläicht déi relevant konesch a parallel Konfiguratiounen ënner de selwechte Produktfuerderunge. Transfermaart net eng héich-Vitesse co-rotéierende compounding Fuerderung op eng Konter-rotéierend Päif Maschinn einfach well béid parallel Schrauwen hunn. Wann Är Aufgab zesummegesat Produktioun ass, benotzt eis méi breetMaterial an extrusion-System Auswiel Guidefir d'éischt de Prozess opzebauen.
Fir eng nei Linn, muss de Maschinn Fournisseur déi ganz Betribssystemer Configuratioun definéieren. Fir Ersatzkomponenten fänken mir mat der installéierter Maschinn a sengen Zeechnungen un. E Schraube-a-Fass-Zitat kann net eleng feststellen ob eng aner Maschinnarchitektur gëeegent ass.
Wéi Geometrie, Zentrum Distanz a Modell Gréissten ënnerscheeden
Déi nëtzlech geometresch Ënnerscheedung ass wou d'Material Plaz huet a wou d'Versammlung muss passen. An der konventionell konischer Arrangement, Duerchmiesser an Trennung vun de Schrauwen Axen variéieren laanscht d'Veraarbechtung Längt. An enger paralleler Arrangement bleiwen d'Axen parallel. Weder Beschreiwung spezifizéiert Kanaldéift, lokal Kompressioun, Aarbechtsofstand oder déi komplett Drockpflicht.
En Duerchmiesser Paar ass keng Kapazitéit Bewäertung
Eiskonesch Zwillingsschrauwen FassbereichLëschte Puer dorënner Φ65/Φ132 an Φ80/Φ156. Ier Dir bestellt, bestätegt wéi en Enn d'Zeechnen identifizéiert an déi assoziéiert Veraarbechtungslängt. Liest déi zweet Zuel net als Päifduerchmiesser oder e Verhältnis vu Längt bis Duerchmiesser. L / D ass dimensionless; en Duerchmiesser dréit eng Längt Eenheet.
DéiPVC Päif parallel Schrauwen barrelSäit Lëschte Φ45 bis Φ150 mm a L/D 32 bis 38, mat Personnalisatioun. Dëst sinn déi verëffentlecht Optiounen vum Produkt. Si etabléieren keng gläichwäerteg konesch Gréisst oder eng universell Ausgangsberäich.
Gitt d'Drive an d'Ënnerstëtzungsarrangement mat
Mir géifen de Gearbox Output Layout ufroen, Verbindungsdetailer an zulässlech Operatiouns Enveloppe niewent der Veraarbechtungseenheet Zeechnen. Lagerraum oder e gréisseren Feed-End-Duerchmiesser ass keen Ersatz fir e verifizéiert Dréimoment, Geschwindegkeet an Schub Spezifizéierung. Vergläicht komplett Virschléi anstatt mechanesch Kapazitéit vun enger Foto ofzeschléissen.


Konesch vs Parallel Zwillingsschrauwen Extruder: e Like-fir-like Verglach
Béid Konfiguratiounen verdéngen Evaluatioun wann se fir déiselwecht PVC Aarbecht proposéiert ginn. Hir potenziell Virdeeler ginn nëmme nëtzlech nodeems de Fournisseur den aktuellen Schraubeprofil, d'Fütterungsarrangement, d'Drive an d'Betribsbedéngungen identifizéiert. Mir géifen déi folgend Tabell benotzen fir Propositioune ze vergläichen, anstatt en universellen Gewënner fir all Zeil ze belounen.
| Entscheedung | Konesch Konfiguratioun | Parallel Konfiguratioun | Beweis fir Ufro |
|---|---|---|---|
| Material ofgeroden | Iwwerpréift Feed-End Geometrie an benotzbarer Intake mat der virgesinner Pulvermëschung. | Iwwerpréift Feedöffnung, Kanalprofil a Fuddersystem fir déiselwecht Mëschung. | Fudderform, Bulk Dicht a stabile Feedrate Rekord. |
| Fusioun an thermesch Geschicht | Evaluéiert déi verännert Geometrie mat Geschwindegkeet, Fëllung an Temperaturkontroll. | Evaluéiert déi gewielte Veraarbechtungslängt a lokal Kanalgeometrie. | Definéiert Material, Prozessfenster a fäerdeg Produktresultater. |
| Venting | Confirméieren Vent Positioun an de Prozess Konditiounen néideg do. | Confirméieren vent Positioun an downstream Drock-Gebai Flicht. | Testobservatiounen an ausgemaach Ventilatiounssystembedéngungen. |
| Drock an fueren Laascht | Benotzt déi aktuell Fuert a Veraarbechtungseenheetsgrenzen. | Benotzt déi aktuell Fuert a Veraarbechtungseenheetsgrenzen. | Fournisseur-guttgeheescht Betribssystemer Enveloppe a stierwen Flicht. |
| Ausgangsbereich | Bestätegt akzeptéiert Ausgab bei den erfuerderleche Produktgréissten. | Bestätegt akzeptéiert Ausgab op déiselwecht Qualitéitsgrenzen. | Stabil Minimum a maximal Produktioun Punkten. |
| Energie | Moossnam de Kandidatestatus Betribssystemer Punkt. | Moossnam de Kandidatestatus Betribssystemer Punkt. | kWh pro akzeptéiert kg, mat enger uginn Grenz an Zäit Period. |
| Droen an Ersatz | Inspektéieren mating Deeler an erlaabt Upassung Konditiounen. | Inspektéiert béid Schrauwen a béid Faassbueren. | Positionéiert Verschleiskaart an Ersatz Ëmfang. |
| Investitioun | Ëmfaasst Installatioun, Hëllefsmëttel an déi erfuerderlech Produktiounspalette. | Ëmfaasst déi selwecht Projet Ëmfang. | Ausgezeechent Zitater mat gläichwäertege Ausgrenzungen an Akzeptanzbedéngungen. |
Am abstrakt vu sengemVerglach vun parallel a konisch extrusion, S. Seifert bewäerten Configuratioun, Residenz Zäit a Schéier géint PVC Enn benotzt. Dat ënnerstëtzt e Prozess-spezifesche Verglach; et liwwert net eng universell Päif-Gréisst Cutoff oder en Energiespuerprozent fir en neie Kaf.
Wéi Är PVC Formuléierung d'Entscheedung verännert
Fänkt d'Spezifikatioun un mat deem wat an d'Maschinn erakënnt a wat muss de Stierwen verloossen. "Steif PVC" ass ze breet fir zwou Virschléi ze vergläichen. Mir froen d'Harzgrad, d'Füllaart a Luede, Stabilisator a Schmiersystem, recycléiertem Inhalt, Fudderform a Virbereedungsmethod. Notéiert d'Rezeptrevisioun sou datt de Prozess an d'Zitat datselwecht Material beschreiwen.
Halen Zesummesetzung Unitéiten explizit
Eng Belaaschtung an phr heescht Deeler pro honnert Deeler vun Harz, net Gewiicht Prozent vun der ganzer Verbindung. Als einfach Zesummesetzung Beispill, 100 Mass Deeler Harz plus 50 Deeler Filler, ouni aner Ingredienten, enthält 50 ÷ 150 = 33,3% Filler duerch Gesamtmass. Aner Zutaten derbäisetzen ännert dee Prozentsaz. Dës Arithmetik etabléiert keng sécher Luede fir entweder Maschinn.
Frot wéi d'Fütterkonsistenz bewäert gëtt. Eng Ännerung vun der Bulk Dicht oder Fudderpräparatioun soll opgeholl ginn anstatt hannert engem onverännerte Polymernumm ze verstoppen. Wann e Fournisseur aner Geometrie recommandéiert, erfuerdert eng Erklärung verbonne mat dem identifizéierten Materialkonditioun an der Produktiounsaufgab.
Definéieren eng nëtzlech Fusioun an venting Fënster
Nastaj a Wilczyńskicounter-rotéierend extrusion Etudebehandelt Temperatur, Schmelzentwécklung an Duerchgang als gekoppelt Skaléierungsziler. Et beschreift och Leckfloss an intermeshing Systemer. Mir géifen also net de komplette Prozess vun engem eidelen Kanal Volumen ofschléissen, oder d'Schraubegeschwindegkeet uginn ouni d'Materialentwécklung laanscht d'Eenheet ze berücksichtegen.
Averstane wéi eng Drock- a Material-Temperaturlesunge geholl ginn, wou se geholl ginn a wéi Produktproben mat dëse Liesungen verbonne sinn. Barrel Setpoints eleng liwweren dee Rekord net. Eng nëtzlech Operatiounsfenster identifizéiert d'Konditioune wou dat erfuerderlecht Produkt passéiert, net nëmme wou d'Maschinn weider leeft.
Benotzt Produkttester bannent hirem aktuellen Ëmfang
ASTM D2152-23Adresséiert d'Adequatitéit vun der Fusioun a steife PVC-Päif a geformte Armaturen duerch Aceton-Immersioun. Seng publizéiert Aschränkungen soen et kann net thermesch Degradatioun vun adäquate Fusioun z'ënnerscheeden an ersetzt keng aner kierperlech oder chemesch Tester. Et ass keen allgemenge Produktqualitéitszertifika. All applicabel Léisungsmëtteltest gehéiert mat qualifizéiertem Personal an déi erfuerderlech Sécherheetskontrollen.
Fir e relevante massive Mauer PVC-U Drock-Pipe Projet,ISO 1452-2:2009spezifizéiert Päif Charakteristiken an assoziéiert Test Parameteren. Et wielt net d'Schraube Geometrie. Averstanen den applicabele Produktstandard, Editioun a Maart Ufuerderunge ier Dir decidéiert wat akzeptéiert Ausgab ausmécht.
Gréisst den Extruder ronderëm verkaafbar Ausgang
D'Produktiounsziel sollt aus dem Produktplang kommen. Mir froen fir déi erfuerderlech Ausgangsberäich, net nëmmen déi gréisste Päif oder déi héchst Katalognummer. Eng Linn déi engem High-Output-Punkt entsprécht, brauch nach ëmmer eng separat Bewäertung fir méi kleng Produkter, méi lues Operatioun oder eng aner Formuléierung.
Iwwersetze Linn Vitesse an Mass Flux
Fir e kontinuéierleche Produkt, multiplizéiert déi aktuell Mass pro Meter mat der Linngeschwindegkeet a konvertéiert Minutten op Stonnen. Benotzt dat spezifizéiert Produktgewiicht oder eng verifizéiert Miessung. Gitt net eng generesch Dicht oder Wanddicke un wann Dir e richtege Kaffuerderung berechent.
Noutwendeg Produktflow (kg/h) = Mass pro Meter (kg/m) × Linngeschwindegkeet (m/min) × 60
Fir eng Illustratioun Päif waacht 2,0 kg/m bei 3,0 m/min ass d'Ziel 360 kg/h. Bei 4,0 m/min brauch datselwecht Produkt 480 kg/h. Dëst sinn ugeholl Planungsinputen, net Nanhaiya Prozessresultater. Weder Berechnung seet eis ob eng bestëmmte konesch oder parallel Maschinn der Qualitéit Ufuerderung entsprécht.
Check de Rescht vun der Linn
Iwwerpréift d'Mëschung an d'Füttervirbereedung upstream, dann d'Kalibrierung, d'Ofkillung, d'Ofdreiwung an d'Ofschneiden erof. Frot déi verantwortlech Ausrüstungslieferer fir déi proposéiert Produktiounspunkten ze bestätegen. Wann eng bestehend Ofkillungssektioun nëmmen déi aktuell Produktgeschwindegkeet ënnerstëtzt, stëmmt méi Extruderausgang net eng méi héich Linngeschwindegkeet.
Drockpflicht gehéiert och am Verglach. Änneren vum Produkt oder stierwen kann d'Aufgab vun der Maschinn änneren, och wann de gewënschte kg / h d'selwecht bleift. Notéiert d'Tooling- a Miessplaze mat all Produktiounspunkt sou datt d'Kapazitéitfuerderung interpretéierbar bleift.
Vergläichen eng Produktioun Gamme
Mir géifen d'Konfiguratioun kuerzlëschten, déi déi erfuerderlech Gamme mat akzeptablen Produkt demonstréiere kann, da vergläicht seng Käschten. Füügt net eng arbiträr Sécherheetsprozent an rufft d'Maschinn gewielt. All Reservekapazitéit soll mat engem definéierte zukünftege Produkt, Pflicht oder Operatiounsfuerderung entspriechen, deen de Fournisseur iwwerpréift huet.
Vergläicht Energie, Verschleiung an Gesamtbetribskäschte
Motor Bewäertung ass eng Kapazitéit Spezifizéierung, net eng gemoossene Energierechnung. Fir eng nëtzlech Zwillingsschrauwen Extruder Energieverbrauch Verglach, definéieren wat de Meter enthält: Fuert an Heizungen, de komplette Extruder oder déi ganz Linn. Halt dës Grenz onverännert a seet ob d'Start-up a refuséiert Produktioun abegraff sinn.
Deelt Energie no akzeptéiert Produkt
Spezifesch Energie (kWh/kg akzeptéiert) = gemoossene Energie während dem Intervall ÷ akzeptéiert Produktmass während deemselwechten Intervall
Déi folgend eng Stonn Beispill ass hypothetesch. Béid Kandidate benotzen déiselwecht Produktakzeptanzkriterien an Energiemetergrenz. Et weist firwat Brutto Duerchgang an akzeptéiert-Output Effizienz zu verschiddene Conclusiounen Féierung kann.
| Eng Stonn Planung Beispill | Kandidat A | Kandidat B |
|---|---|---|
| Energie bannent der uginn Grenz | 100 kWh | 120 kWh |
| Bruttoprodukt Mass | 500 kg | 600 kg |
| Akzeptéiert Produit Mass | 480 kg | 540 kg |
| Energie pro Brutto kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Energie pro akzeptéiert kg | 0,208 kWh/kg | 0,222 kWh/kg |
B liwwert méi akzeptéiert Material am Intervall; A benotzt manner Energie pro akzeptéiert Kilogramm. Dat ass e Kafhandel, kee Beweis datt entweder Geometrie gewënnt. Staat de gefuerderte Produktiounsquote a widderhuelen de Verglach op de Betribspunkte relevant fir de Produktiounsplang.
Verschleißschutz separat spezifizéieren
EisPVC Verwaltungsrot konesch Produit SäitLëscht 38CrMoAlA an nitriding oder bimetallic Behandlung Optiounen. Dës Choixen etabléieren keen Service-Liewensmultiplikator. Mir spezifizéieren d'Aarbechtsflächen, d'Materialsystem an d'Inspektiounsufuerderunge géint d'tatsächlech Formuléierung a Verschleiungsplaz, anstatt eleng mat engem Legierungslabel ze wielen.
Ëmfaasst refuséiert Material, Wiessel Zäit, geplangt Ënnerhalt an Ersatz Ëmfang am Käschte Verglach. Benotzt aktuell Operatiounsrecords oder kloer identifizéiert Schätzunge fir dës Input. E méi nidderegen Akafspräis äntwert net ob d'proposéiert Assemblée der Produktiounspalette entsprécht oder op déi installéiert Ausrüstung passt.
Wéi wielen ech en Zwilling Schraube Extruder fir Är PVC Applikatioun
Eis Empfehlung ass béid Geometrien op der Shortlist ze behalen wa weder nach duerch Prozess oder mechanesch Beweiser ausgeschloss ass. Da läscht onpassend Konfiguratiounen mat der aktueller Applikatioun. "Päif", "Profil" an "Bord" identifizéieren Produit Famillen, net komplett extrusion Spezifikatioune.
PVC Päif extrusion
Mir publizéieren souwuel aPVC Päif konesch Schrauwen barrelan aPVC Päif parallel Schrauwen barrel. Dat ass e Grond fir Konfiguratiounen ze vergläichen, net e Verspriechen datt all Gréisst all Päif passt. Start mat de Produit Dimensiounen, Formuléierung, Drock Flicht an néideg stabil Ausgangspunkte.
Déi konesch Päif Säit enthält Applikatiounsbänner vu 16 bis 63 mm, 50 bis 110 mm an 90 bis 160 mm. Dës Zuelen beschreiwen opgezielt Päif Uwendungen. Si sinn net Schrauwen Duerchmiesser an etabléieren keng universell maximal Päifgréisst fir konesch Maschinnen.
Profiler a Brieder
Fir e Profil, ëmfaasst d'Sektioun Zeechnen, Gewiicht pro Meter, Eechung Unuerdnung an dimensional Akzeptanz Ufuerderunge. Fir e Briet z'identifizéieren ob et zolidd oder geschaumt ass an déi akzeptéiert Dicke, Dicht, wou relevant, Uewerfläch an Dimensiounsufuerderunge definéieren. Eng Ännerung vum Produktkonstruktioun verdéngt eng frësch Prozessiwwerpréiwung.
EisPVC Schaum-Brett Schraube Spezifizéierung Guidedeckt den Ersatz kuerz méi detailléiert. Mir wäerten dës Applikatiounsspezifesch Iwwerpréiwung separat vun engem allgemenge Geometrievergläich halen. PVC-baséiert Holz Composites brauchen och hir eege Formuléierung review; Transfermaart keng Conclusioun vun engem PE- oder PP-baséiert Komposit eleng well béid Produkter WPC genannt ginn.
Wéini de Choix nei opzemaachen
Besicht d'Spezifikatioun erëm wann d'Rezept, d'Fütterform, d'Qualitéitsziel oder d'Produktplang ännert. Fir en onverännert existéierende Prozess, sollt e korrekt passenden Ersatz evaluéiert ginn ier Dir eng Maschinnkonvertéierung proposéiert. Fir eng erweidert Produktioun Aufgab, froen de Maschinn Fournisseur déi komplett Linn ze iwwerpréiwen anstatt d'Ännerung duerch Schraube Geometrie eleng verspriechen.
Wann eng existent konesch Linn schonn déi erfuerderlech Qualitéit an Ausgangsberäich deckt, wäerte mir als éischt e passende konesche Ersatz beurteelen, net eng parallele Konversioun als automatesch Upgrade verkafen. Déi selwecht Begrënnung gëllt fir eng zefriddestellend parallel Linn. Fir eng nei Produktioun Pflicht, wielt der Configuratioun mat bewisen Applikatioun fit; e méi héije Akafspräis oder e gréisseren nominalen Duerchmiesser ass net déi Demonstratioun.
Kënnt Dir déi existent Schraube a Faass ersetzen oder ëmsetzen?
Eng konesch Zwillingsschrauffass an e parallele Zwillingsschrauffass sinn net austauschbar Versammlungen. Ier Dir d'Konversioun diskutéiert, kritt Dir eng komplett Maschinn Bewäertung. Gearbox Ausgangsarrangement, Schaftverbindungen, Fassmontage a Layout vun der Veraarbechtungseenheet gehéieren zu där Iwwerpréiwung, zesumme mat Ernierung, Belëftung, Heizung a Killschnëttplazen.
Ier ech eng aner Schraubegeometrie recommandéieren
Wann ech e PVC-Extrusiounsproblem iwwerpréiwen, ass meng éischt Fro ob mir den urspréngleche Prozess restauréieren oder d'Maschinn froen eng aner Aarbecht ze maachen. Ersatz vun verschwonne Komponenten an d'Erhéijung vun der Produktiounskapazitéit erfuerdert verschidde Beweiser. Ech géif net recommandéieren tëscht konesch a parallel Schrauwen ze wiesselen just well d'Linn onbestänneg ginn ass.
Wann d'Ausgab schwankt, fänken ech un d'Formuléierungsrevisioun, d'Fütterungsbedéngungen, d'Operatiounsrecords an d'Resultater vun der Inspektioun vum fäerdege Produkt unzefroen. Ech wëll Drock, Temperatur, Schraubegeschwindegkeet an akzeptéiert Ausgang iwwer déiselwecht Period opgeholl. De Peakoutput vu gëschter mam Duerchschnëtt vun haut ze vergläichen seet mir wéineg wann d'Material oder Produkt geännert huet.
Als nächst iwwerpréiwen ech déi mechanesch Konfiguratioun. D'Zeechnung Pak soll Rotatioun Richtung z'identifizéieren, Schraube Geometrie, Zentrum Distanz, fueren Verbindungen an barrel Schnëttplazen. Fir eng Ersatzversammlung brauch ech och Miessungen, déi op benannt Positiounen op béide Schrauwen a béid Fassbueren gebonnen sinn. Eng Modellnummer ass eng Startreferenz, keng Erlaabnis fir ze fabrizéieren.
Ech trennen dann déi méiglech Aktiounen. E Fütterungsprobleem brauch eng Ernierungsuntersuchung. Verdächtegt Verschleiung brauch e passende Inspektiounsbericht. Eng geännert Formuléierung erfuerdert eng Prozessiwwerpréiwung. Wann d'Zieloutput eropgaang ass, muss d'Kühlen, d'Ofdreiwung an d'Schneidausrüstung an d'Diskussioun kommen, ier ech eng méi grouss Veraarbechtungseenheet recommandéieren.
Ier eng Bestellung weidergeet, géif ech op zwee Akzeptanzstadien averstanen: mechanesch Fit a Produktiounsleeschtung. Déi éischt kontrolléiert ob d'Versammlung mat der Maschinn passt; déi zweet kontrolléiert ob dat ausgemaach Material akzeptabel Produkt ënner definéierte Konditiounen produzéiert. Dës Entscheedungen getrennt ze halen gëtt dem Keefer e méi kloere Wee vum urspréngleche Problem op eng verdeedbar Ersatzspezifikatioun.
Behandelt d'Upassung net als eng universell Verschleißreparatur
All axial Upassung muss dem Maschinn Hiersteller erlaabt Prozedur a Grenzen verfollegen. Beweegt net e konesche Set just bis d'Ausgab schéngt ze erholen. Fir Inspektioun a Schraufentfernung benotzt d'Planz guttgeheescht Isolatioun, Killmëttel a Hebeprozedure mat qualifizéiertem Personal. Eisparallel Zwilling-Schrauwen Spillraum an zouzedrécken Guideerkläert wéi een e passende Moossrekord organiséiert.
Wat sollt Dir fir eng RFQ a Produktiounstest schécken?
Firwat géif ech net engem Ersatz aus Katalog Zuelen eleng guttgeheescht
Wann ech Nanhaiya d'publicéiert konesch a parallel Schrauwen-Faass Optiounen vergläichen, Ech trennen éischt d'Spezifikatioun Formater. Déi konesch Gamme enthält Duerchmiesserpaar wéi Φ65/Φ132 an Φ80/Φ156. Dës Katalog Entréen identifizéieren Kandidatekonfiguratiounen; si etabléieren keng gläichwäerteg Ausgang oder Austauschbarkeet mat enger anerer Versammlung.Nanhaiya konesch Spezifikatioune
D'PVC Päif parallel Schrauwen-Faass Säit publizéiert en Duerchmiesser Beräich vun Φ45 bis Φ150 mm an engem L / D Verhältnis vun 32 bis 38, mat Personnalisatioun verfügbar. Dës Zuelen beschreiwen dat Produktoffer, net all parallel Zwilling-Schrauwen-Extruder.Nanhaiya PVC Päif parallel Spezifikatioune
A 65 mm parallel Configuratioun also kann net als Ersatz fir eng 65/132 konesch Assemblée behandelt ginn well souwuel Beschreiwunge enthalen "65." Ech géif den zweeten konischen Duerchmiesser och net als L / D Verhältnis oder e fäerdege Pipe Duerchmiesser interpretéieren.
Meng Conclusioun aus dëser Spezifizéierung Iwwerpréiwung ass, datt de Katalog hëllefe kann Shortlist Produiten, mee et kann net eng Konversioun stëmmen. Ier ech eng Assemblée recommandéieren, géif ech d'Maschinnkonfiguratioun, Interface Zeechnungen, Formuléierung a Produktiounsziel erfuerderen. Ech géif dann Dimensiounskompatibilitéit vun der Prozessleistung trennen déi nach ëmmer Verifizéierung brauch.
Dat gëtt dem Keefer e konkret Resultat vum Verglach: eng definéiert Zeechnung-Iwwerpréiwung an Testomfang, anstatt en net ënnerstëtzte Verspriechen datt d'Verännerung vun der Schraubegeometrie d'Ausgab erhéijen oder den Energieverbrauch reduzéieren.
Preparéieren a validéieren eng vergläichbar Spezifizéierung
-
Definéiert d'Produkt a Formuléierung
Identifizéieren d'Produktzeechnung, d'Rezeptrevisioun, d'Fütterform an d'applicabel Qualitéitsufuerderunge. Rekord Filler Luede mat sengen Eenheeten an enthalen déi virgesinn Produktpalette.
-
Confirméieren der Linn Contrainten
Gitt déi erfuerderlech akzeptéiert Ausgangspunkten an identifizéieren d'Füttern, d'Drive, d'Tooling, d'Ofkillung, d'Ofdreiwung an d'Schneidbedéngungen déi se ënnerstëtzen.
-
Kontrolléiert d'Maschinn an d'Zeechnungen
Liwwert d'Maschinnidentitéit, d'Rotatiounsarrangement, d'Schraube- an d'Fass Zeechnungen, d'Driftverbindungen, d'Montageschnëttplazen a positionéiert Verschleismiessungen fir Ersatzdeeler.
-
Definéiert all Kandidatekonfiguratioun
Frot de Fournisseur fir d'Geometrie, d'Materialien, d'Aarbechtsflächen, d'relevant Hëllefsmëttel an d'Zitatausgrenzungen z'identifizéieren. Trennt de Komponent Ëmfang vun all komplett Maschinn Ännerungen.
-
Averstanen op Prozess Konditiounen an records
Fixéiert d'Material, Produkt, Probeperiod an Energiegrenz. Rekord Geschwindegkeet, Drock an Temperaturen op genannte Plazen, Brutto an akzeptéiert Ausgab, Oflehnung, Ventilatiounsbedéngungen a Produkttestresultater.
-
Akzeptéieren mechanesch fit a Produktioun getrennt
Kontrolléiert déi geliwwert Versammlung géint déi genehmegt Zeechnung, evaluéiert dann d'Produktioun géint déi ausgemaach Qualitéits- an Ausgangskriterien. Halt déi zwee Akzeptanzrecords verbonne mat der getester Konfiguratioun.
Schéckt Nanhaiya e PVC-Schraube-a-Fass-Kort
Fir konesch oder parallel Komponenten, schéckt d'Maschinninformatioun, Formuléierung, Produkt Zeechnen an aktuell Produktiounsrecords. Staat ob Dir en existente Prozess muss restauréieren oder eng geännert Pflicht beurteelen, sou datt d'Komponentepropositioun déi richteg Aufgab adresséiert.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-Mail:info@nhyscrew.com
Plaz: Dinghai Distrikt, Zhoushan, Zhejiang, China.
Oft gestallte Froen
Sidd parallel Zwillingsschrauwen Extruder ëmmer co-rotéierend?
Nee Parallel beschreift Schrauwen-Achs Geometrie, iwwerdeems co-rotéierend a Géigewier Rotatioun beschreiwen Bewegung. Gitt béid Felder un wann Dir Ausrüstung vergläicht. Fir dës PVC Auswiel Aufgab, muss déi entspriechend Configuratioun an direkt extrusion Pflicht etabléiert ginn ier Dir Kapazitéit benotzt, Vermëschung oder Energie Fuerderungen vun enger anerer Zort Zwilling-Schrauwen Maschinn.
Ass e konischen Zwillingsschrauwen Extruder ëmmer besser fir PVC?
Nee Eng PVC Formuléierung a Produit Noutwendegkeete wielt net eng Geometrie vun selwer. Vergläicht déi proposéiert konesch a parallel Konfiguratiounen ënner ausgemaache Füttern, Qualitéit a Produktiounsbedingungen. Fir en Ersatz, déi installéiert Maschinn an approuvéiert Interfaces limitéieren d'Wiel ier e Prozessverglach eng aner Architektur stëmme kann.
Wéi eng Design verbraucht manner Energie pro Kilo?
D'Geometrie Label etabléiert net d'Äntwert. Mooss Energie an akzeptéiert Produktmass iwwer deeselwechten Intervall, mat enger uginner Ausrüstungsgrenz. Vergläicht d'Betribspunkte fir de Produktiounsplang néideg. Eng Maschinn kann méi akzeptéiert kg / h liwweren wärend méi kWh pro akzeptéiert Kilogramm op deem Punkt benotzt.
Kann eng konesch Schraube a Faass e parallele Set ersetzen?
Si sinn net austauschbar Versammlungen. Eng Konversioun erfuerdert Iwwerpréiwung vun der Maschinnarchitektur, Gearboxausgaben, Schaftverbindungen, Montage a Prozessinterfaces. Fir eng gewéinlech Ersatzbestellung, spezifizéiert eng passend Versammlung fir déi installéiert Maschinn. Stëmmt net Konversioun vun engem Katalog Modell Zuel oder gemeinsam Duerchmiesser Wäert.
Wat seet Iech eng Modellnummer wéi 65/132?
Nanhaiya lëscht Φ65 / Φ132 als konisch Schraube-a-Fass Duerchmiesser Paar. Bestätegt d'Dimensiounsplazen a komplett Geometrie op der Zeechnung. D'Bezeechnung eleng etabléiert keng Veraarbechtungslängt, Rotatiounsrichtung, Ausgang, Päifgréisst oder Austauschbarkeet. Den zweeten Duerchmiesser ass net en Dimensiounslosen L / D Verhältnis.
Wéi eng Informatioun ass néideg fir béid Konfiguratiounen ze vergläichen?
Gitt d'Formuléierungsrevisioun, d'Fütterform, d'Produktzeechnung, d'Qualitéitsufuerderungen an d'erfuerderlech akzeptéiert Ausgabberäich. Ëmfaasst d'Maschinn Konfiguratioun an Schnëttplazen fir Ersatz Aarbecht. Frot all Fournisseur seng proposéiert Ausrüstung Ëmfang an Testbedéngungen ze soen, da vergläicht mechanesch Fit, Produktakzeptanz an Operatiounskäschte als separat Entscheedungen.