Neiegkeeten

Industrie Neiegkeeten

Single-Screw vs parallel Zwilling-Screw Pelletizing Linn: wéi eng passt op Ärem Material?09 2026-09

Single-Screw vs parallel Zwilling-Screw Pelletizing Linn: wéi eng passt op Ärem Material?

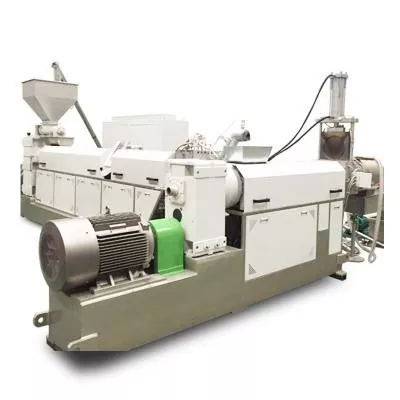
Wielt eng eenzeg Schraube Pelletiséierungslinn wann de Fudder scho no bei der definitiver Formuléierung ass an d'Haaptaarbechte stabile Vermëttelen, Schmelzen, Schmelzfiltratioun, Drockgeneratioun a Pelletschneiden sinn. Et ass e praktesche Startpunkt fir konsequent PE- oder PP-Regrind, einfache Re-pelletiséierung, Laboraarbecht a kleng bis mëttel Produktioun. Wielt eng parallel Zwilling-Schrauwen pelletizing Linn wann d'Maschinn muss zesummegesat souwéi pelletize. Et ass besser gëeegent fir Filler, Pigmenter, Polymer Mëschungen, Masterbatch, modifizéiert Plastik, Multiple Feed Streams a méi staark devolatilization. Kaaft d'Zwilling-Schrauwenlinn net nëmme well seng opgelëscht Ausgang méi héich ass. Kaaft et wann seng Prozessfunktiounen mat der Formuléierung passen.
Planetaresch Schraube vs Single an Zwilling Schraube: wéini ass den Upgrade derwäert?31 2026-08

Planetaresch Schraube vs Single an Zwilling Schraube: wéini ass den Upgrade derwäert?

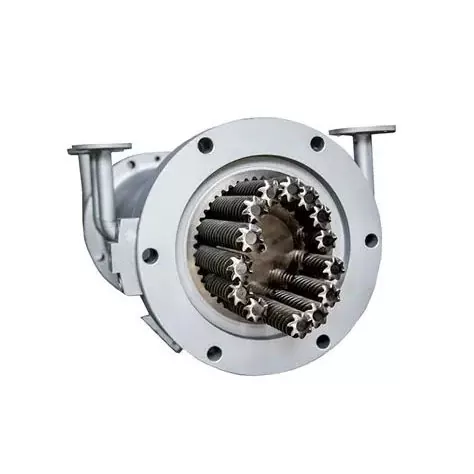
Wielt eng Planetaresch Schraube wann d'Formuléierung eng exzellent Verdeelungsmëschung brauch, breet Wärmetransferberäich, selbstwëschend Handlung oder inszenéiert Entgasung, besonnesch mat Hëtztempfindlech PVC, héichgefëllte Verbindungen, Elastomeren, Klebstoff a Kompositmaterialien. Bleift mat enger eenzeger Schraube wann de Prozess stabil ass an haaptsächlech wirtschaftlech Schmelzen, Vermëttelen an Drock brauch. Wielt eng co-rotéierend Zwillingsschraube wann High-Speed-Compounding, flexibel Säitfidderung oder méi staark dispersiv Aarbecht d'Prioritéit ass. Wann de Stierf méi Drock brauch wéi d'planetaresch Sektioun kann ubidden, plangt de Downstream Drockstadium ier Dir bestellt.
Auswiel vun Sprëtzschrauwen Schrauwen Tipp: Kontroll Ring Verschleiung, Fit an RFQ Checklëscht31 2026-08

Auswiel vun Sprëtzschrauwen Schrauwen Tipp: Kontroll Ring Verschleiung, Fit an RFQ Checklëscht

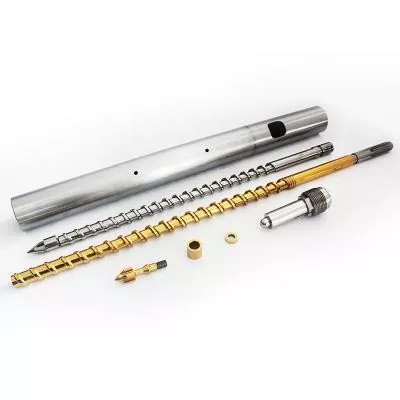
Wielt e Sprëtzschrauwen Tipp duerch véier Saachen: den Net-Retourventil Design, déi exakt Schraube- a Faass-Interface, de veraarbechte Harz a Filler, an d'Verschleismuster vun der existéierender Versammlung. Maschinn Modell eleng ass net genuch wann Versiounen, virdrun Fléckaarbechte oder Net-Standard Schrauwen kann existéieren. Fir eng Ersatzbestellung, schéckt d'Original Zeechnung wann et verfügbar ass, verifizéiert dann de Fuedem, Schëller, Tipplängt, Ringrees, Sëtz, baussenzegen Duerchmiesser a Schmelzpassagen géint déi aktuell Maschinn. E gutt Zitat fänkt mat Geometrie un. Material an Uewerfläch Behandlung kommen nächst.
Nitridéiert vs bimetallesch Eenzelschrauwen: passen d'Uewerfläch un d'Harz a Filler31 2026-08

Nitridéiert vs bimetallesch Eenzelschrauwen: passen d'Uewerfläch un d'Harz a Filler

Wielt Nitriden wann eng behandelt Stoloberfläche passt op déi verifizéiert Verschleiung, Korrosioun an Dimensiounsflicht. Wielt Fluchhardfacing oder eng aner bimetallesch Konstruktioun wann de Projet eng aner Legierung am héchste Verschleißberäich brauch. Fir schwéiere Service kann déi besser Äntwert eng hardfaced Schraube mat engem kompatiblen bimetallesche Faass sinn. Keng Optioun ass automatesch méi héich. Fänkt mam Ausfallmodus un, stëmmt dann d'Schraube- a Faassmaterialien, Layerplazen, Veraarbechtungsroute an Inspektiounskriterien zesummen.
Schrauwengeschwindegkeet, Schmelztemperatur an Ausgang: firwat eng Astellung déi aner ännert31 2026-08

Schrauwengeschwindegkeet, Schmelztemperatur an Ausgang: firwat eng Astellung déi aner ännert

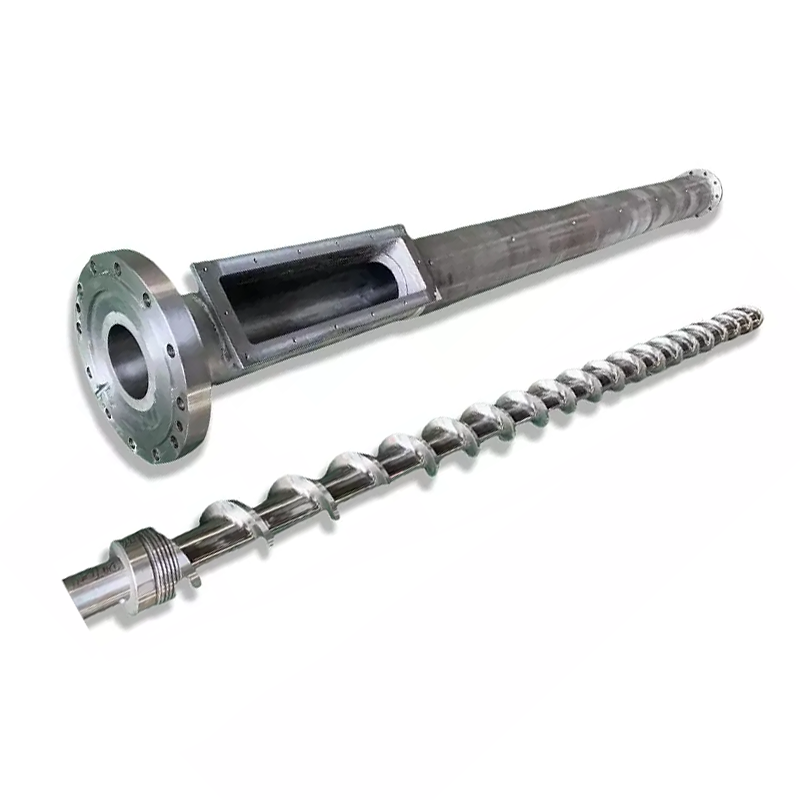
D'Erhéijung vun der Schraubegeschwindegkeet erhéicht normalerweis den Dragflow an den Taux mat deem Material an de Prozess erakënnt, awer d'Relatioun ass net onlimitéiert oder perfekt linear. Méi RPM- kann och Schéier Hëtzt derbäi, Residenz Zäit verkierzen an eng schwaach fidderen oder Schmelze Rubrik aussetzt. Ännert eng kontrolléiert Variabel gläichzäiteg, waart op e stabilen Zoustand, vergläicht dann d'Ausgab, d'Schmelztemperaturprofil, den Drock, d'Motorbelaaschtung an d'Produktqualitéit. Stop wann ee vun deenen seng genehmegt Limit erreecht, och wann de Fuert méi séier dréie kann.
Wéi eng eenzeg Schraubeextruder ze botzen ouni d'Schraube oder d'Fass ze beschiedegen28 2026-08

Wéi eng eenzeg Schraubeextruder ze botzen ouni d'Schraube oder d'Fass ze beschiedegen

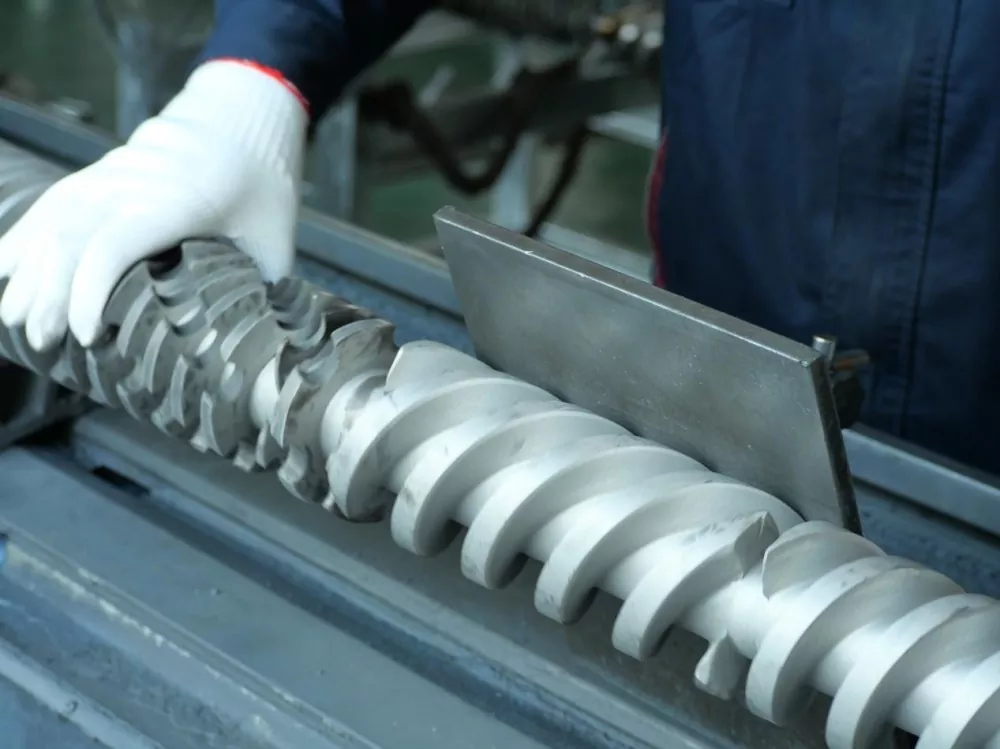
Benotzt eng Layer Method. Fänkt mat der guttgeheeschter Spülungsprozedur vum Material a Maschinnliwwerant un, während den Extruder ënner normaler Operatiounskontroll bleift. Wann de Rescht zréckkënnt oder d'Schraube muss ausgesat ginn, stoppen, isoléieren a verifizéiert geféierlech Energie no der Planzprozedur. Fir eng ewechzehuelen Schrauwen, benotzen Komponent-guttgeheescht Net-schueden Tools. D'Industrieleitung empfeelt Messing Tools, Kupfergaze a Kotteng Stoff, a warnt virun Stahlschrauwen a lokaliséierter Fackelheizung. Kontrolléiert déi propper Flächen ier Dir decidéiert datt de Problem Verschleiung ass.
X
Mir benotze Cookien fir Iech eng besser Surferfahrung ze bidden, de Siteverkéier ze analyséieren an den Inhalt ze personaliséieren. Andeems Dir dëse Site benotzt, averstanen Dir eis Benotzung vu Cookien. Privatsphär Politik
RefuséierenAkzeptéieren