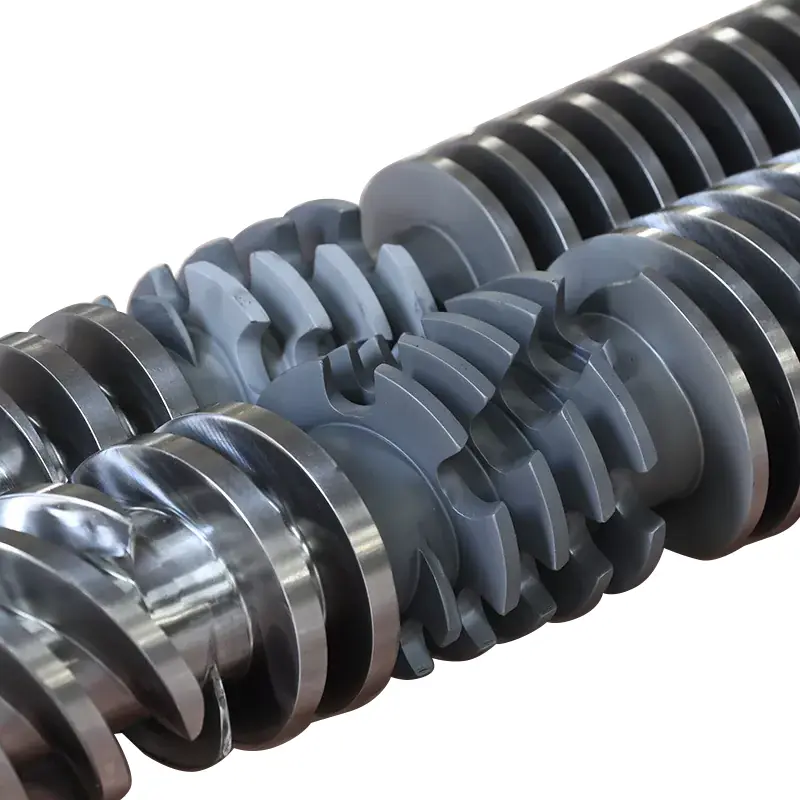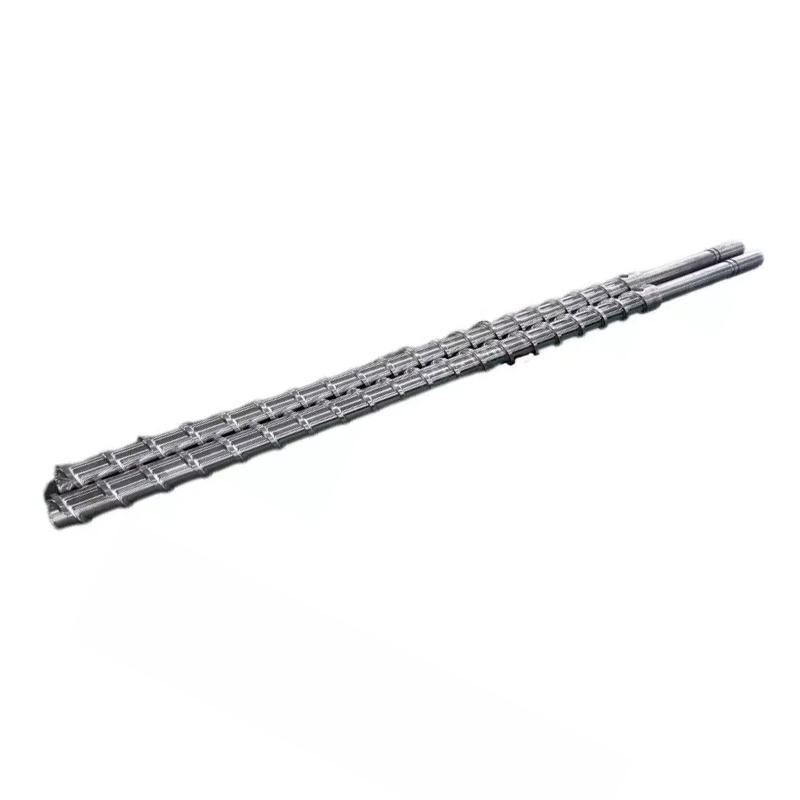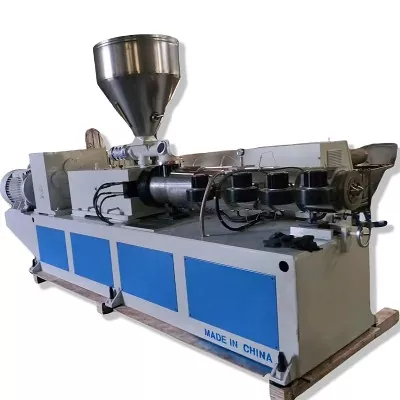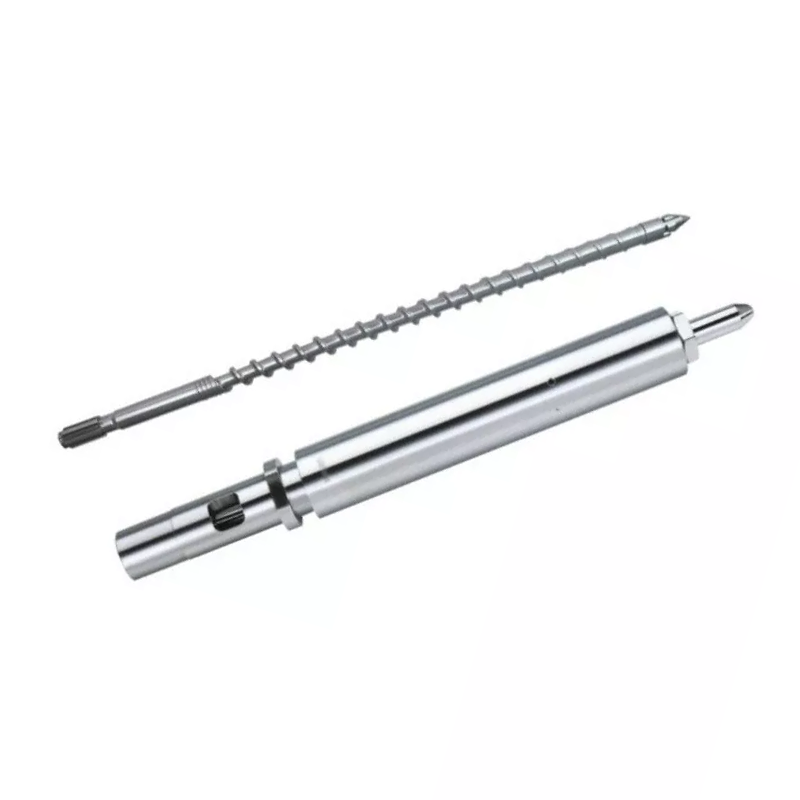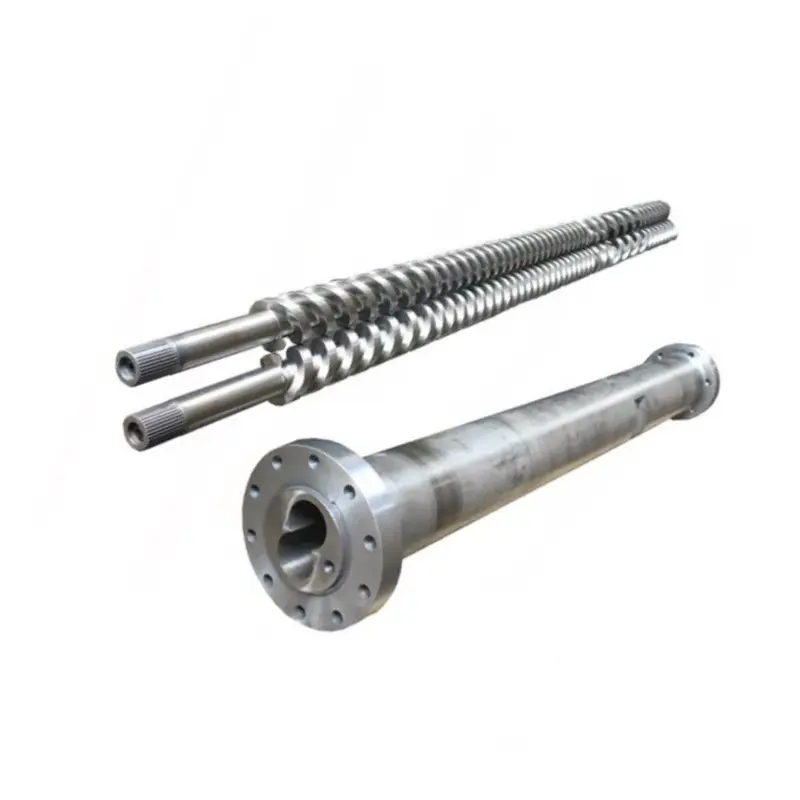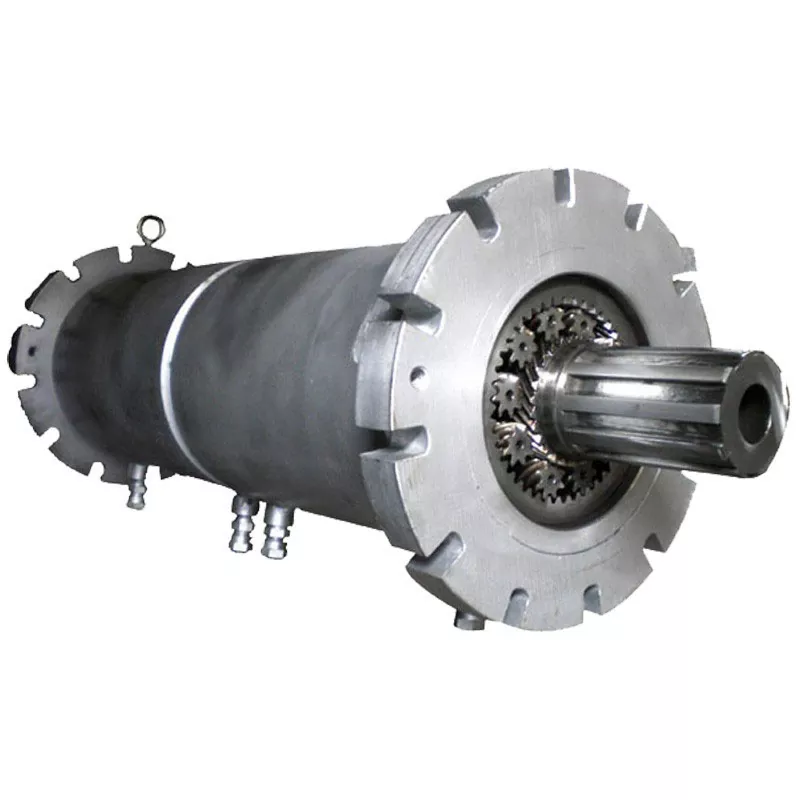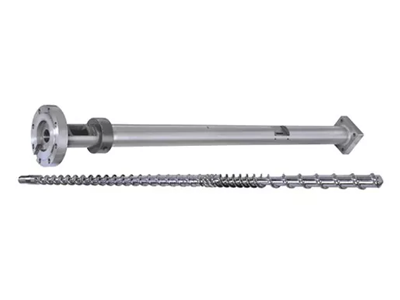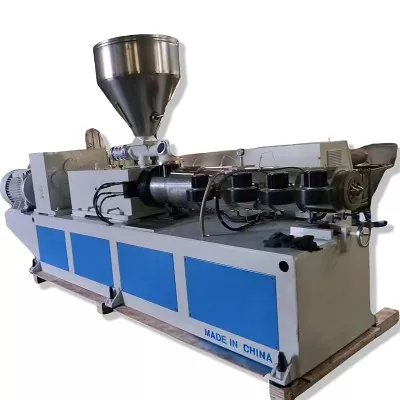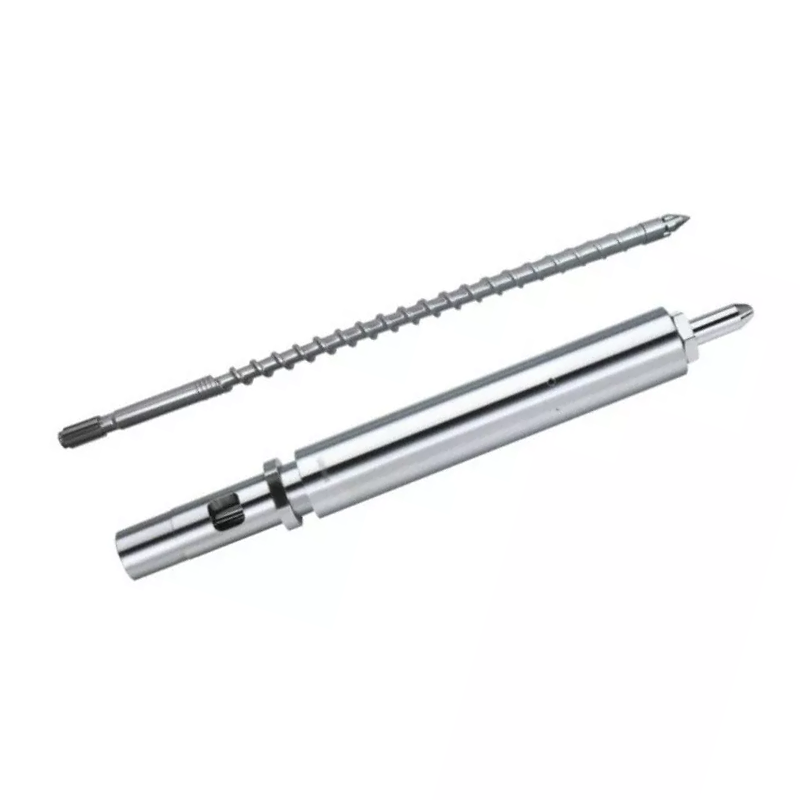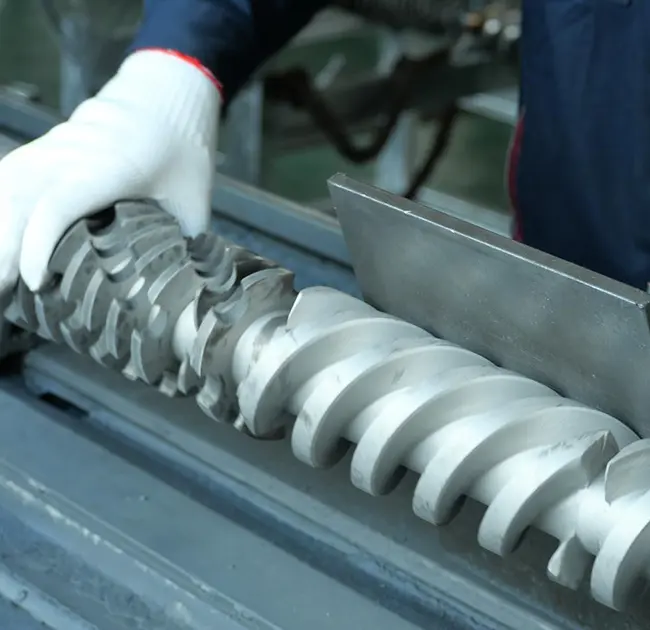
Screw Rpm ass keen Ausgangswiel eleng. Eng Geschwindegkeetsännerung verännert Feststoffvermëttelung, Schmelzzäit, Schéier, Drockgeneratioun a Residenzzäit, sou datt dat nëtzlecht Resultat muss mat Schmelztemperatur, Motorbelaaschtung, Drock a Produktqualitéit beurteelt ginn.

Schnell Äntwert
D'Erhéijung vun der Schraubegeschwindegkeet erhéicht normalerweis den Dragflow an den Taux mat deem Material an de Prozess erakënnt, awer d'Relatioun ass net onlimitéiert oder perfekt linear. Méi RPM- kann och Schéier Hëtzt derbäi, Residenz Zäit verkierzen an eng schwaach fidderen oder Schmelze Rubrik aussetzt.
Ännert eng kontrolléiert Variabel gläichzäiteg, waart op e stabilen Zoustand, vergläicht dann d'Ausgab, d'Schmelztemperaturprofil, den Drock, d'Motorbelaaschtung an d'Produktqualitéit. Stop wann ee vun deenen seng genehmegt Limit erreecht, och wann de Fuert méi séier dréie kann.
Liest den Extruder als ee verbonne System
D'Material trëtt als e massive Feststoff, gëtt e kompaktéierte Bett, schmëlzt, vermëschen a léisst duerch e restriktive Flosswee. De Motor liwwert mechanesch Energie wärend Faassheizungen a Killkreesser Hëtzt mam Prozess austauschen. D'Schraube a Stierwen deelen d'Drockpflicht.
Eng 2016 Industrie-Skala Studie huet dräi Polymere getest, dräi Schraubegeometrien, fënnef Geschwindegkeeten an dräi Temperaturbedéngungen, fir 135 Operatiounssituatiounen. D'Auteuren hunn d'Energiebedarf an d'Schmelztemperaturvariatioun zesummen gemooss. Hir Resultater geännert mat Material, Schraube a Konditiounen, dofir ass eng universell rpm-to-output Regel onzouverlässeg.
Eis Fabréck Vue:de beschten Operatiounspunkt ass net den héchsten RPM, deen den Inverter akzeptéiert. Et ass den héchste stabile Produktiounsbedéngung, deen am approuvéierte Motor, Gearbox, Drock, Temperatur a Produktqualitéit Limite bleift. Wann eng Limit fréi ukomm ass, identifizéieren dee Flaschenhals ier Dir e méi séier Fuert oder eng nei Schraube bestellt.
Wat ännert wann d'Schraubegeschwindegkeet eropgeet
Méi héich RPM bewegt d'Schraubefläche méi séier relativ zum Faass. An engem stabile Beräich kann dëst Feststofftransport a Schmelzvermëttelung erhéijen. Et ännert och Schéiergeschwindegkeet, mechanesch Energieinput, d'Zäit verfügbar fir Schmelzen an d'Zuel vun de Schrauwenrevolutiounen e Material erlieft.
D'Richtung vun der Schmelztemperaturännerung ass net universell. Eng 2014 HDPE Studie benotzt dräi Harzviskositéiten, dräi Schraubegeometrien a verschidde Geschwindegkeeten a festgeluegt Temperaturen. Et huet festgestallt datt d'Schraubentyp, d'Harzviskositéit, d'Temperatur a d'Geschwindegkeet all beaflosst Energieverbrauch a Schmelzkonsistenz.
Single-geflüchtege Schrauwen hunn eng kritesch Geschwindegkeet gewisen, wou d'Schmelzqualitéit verschlechtert ass, während d'getest Barriärschrauwen eng besser Temperaturuniformitéit behalen.


Faass festgeluecht Temperatur ass net d'Schmelztemperatur
De Controller weist en Heizungszon Zil an normalerweis eng Temperatur no bei der Faassmauer. Polymer am Kanal kritt och mechanesch Energie aus Verformung a Reibung. Ofkillung kann en Deel vun där Hëtzt ewechhuelen, awer d'Finale Schmelz ka méi waarm, méi kal oder manner eenheetlech bleiwen wéi ee Controller Lies seet.
Maacht d'Schmelztemperatur op enger definéierter Plaz a gitt d'Sensormethod. D'2006 Polymer Engineering & Science Studie huet en Thermoelement-Raster iwwer de Schmelzfloss benotzt. Et huet niddereg-Temperatur Regiounen um héich Débit mat Single-fléien Schrauwen fonnt, iwwerdeems de getest Barrière Schraube mat engem Maddock Mixer besser Schmelze a manner Variatioun erreecht.
Maacht net all Heizungszon erof just well déi gemoossene Schmelz waarm ass.Wann d'Schraube de gréissten Deel vun der Hëtzt erstellt, kann eng aggressiv Reduktioun de festen Bett méi kal loossen, während d'Schéier héich bleift. Iwwerpréift wou Schmelz geschitt ass, Heizungsausgang, Killreaktioun a Motorbelaaschtung ier Dir de ganze Profil ännert.
Firwat stoppt d'Ausgab no Rpm an enger riichter Linn
Bei méi niddereger Geschwindegkeet kann e gutt gefidderte Extruder eng bal linear Relatioun tëscht RPM a Massefluss weisen. Dës Relatioun schwächt wann Pellets net méi de Kanal proportional ausfëllen, d'Massdicht ännert, d'Fütter Hals rutscht, d'Schmelz fällt hannert, oder d'Resistenz no ënnen ännert den Drock-Flow Gläichgewiicht.
Eng 2022 Universitéit vu Stuttgart Studie vergläicht glat, spiralesch grooved an axial grooved Fudderzonen mat héije Schraufgeschwindegkeet. Et huet e Schwell fonnt, iwwer deem den Duerchsatz net-linear gouf, an datt d'Pelletform an d'Gréisst dës Schwell beaflosst. Dëst ënnerstëtzt eng praktesch Fabrécksregel: notéiert déi aktuell Fudder wéi och de Polymernumm.



Wéi liest Dir dem Nanhaiya seng publizéiert Geschwindegkeet an Ausgangsbereich
Nanhaiya publizéiert folgend Famill Dësch op béide sengeenzeg Schrauwen Kategoriean PE / PP Héich-Vitesse Säit. Et ass nëtzlech fir d'Firma uginn Produktpalette z'identifizéieren. Et ass keng Operatiounsgarantie fir en onspezifizéierten Material a stierwen.
| Modell | L/D | Verëffentlecht Ausgab | Verëffentlecht Vitesse | Fuert Motor |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 bis 5 kg/h | 10 bis 60 U/min | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 bis 8 kg/h | 10 bis 60 U/min | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 bis 10 kg/h | 10 bis 60 U/min | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 bis 36:1 | 10 bis 120 kg/h | 10 bis 150 U/min | 5,5 bis 22 kW |
| NHY65 | 25:1 bis 36:1 | 60 bis 300 kg/h | 20 bis 150 U/min | 22 bis 75 kW |
| NHY75 | 25:1 bis 36:1 | 200 bis 450 kg/h | 20 bis 150 U/min | 30 bis 132 kW |
| NHY90 | 25:1 bis 36:1 | 180 bis 600 kg/h | 20 bis 110 U/min | 30 bis 185 kW |
| NHY120 | 25:1 bis 36:1 | 320 bis 1000 kg/h | 20 bis 90 U/min | 75 bis 280 kW |
| NHY150 | 25:1 bis 36:1 | 400 bis 1300 kg/h | 20 bis 75 U/min | 90 bis 400 kW |
Quell: Nanhaiya Websäit, iwwerpréift 31. August 2026. All Zeil enthält breet Serie Wäerter. Kombinéiert net déi héchst Ausgang, Geschwindegkeet an Motornummer an eng ugeholl Maschinnkonfiguratioun.
Nanhaiya Websäit Fuerderung:der PE / PP Héich-Vitesse Säit Staaten datt optimiséiert Schrauwen Struktur an eng héich-Dréimoment gearbox Effizienz versus traditionell Equipement duebel kann, an datt säin Design PP extrusion Temperatur niddereg kann.
D'Säit seet net de Verglach Maschinn, resin, stierwen, Test Method oder Akzeptanz Fënster. Behandelt béid Aussoen als Zouliwwerer Fuerderungen déi e projetspezifesche Testprotokoll erfuerderen ier se en ROI oder Akafsgarantie aginn.
Interpretéiert Kombinatioune, net isoléiert Liesungen
| Trend no enger RPM-Erhéijung | Méiglech Interpretatioun | Nächst kontrolléieren |
|---|---|---|
| D'Ausgab klëmmt, den Drock an d'Laascht bleiwen stabil, d'Qualitéit hält | D'Linn kann nach ëmmer a senger nëtzlecher Operatiounsfenster sinn | Bestätegt d'Schmelz-Temperatur-Uniformitéit an d'Downstream-Kühlkapazitéit |
| Rpm klëmmt awer Ausgangsgewënn schrumpfen | Fütterkapazitéit, Schmelz oder Downstream Resistenz kënne limitéiert sinn | Kontrolléiert d'Fütterkonsistenz, spezifesch Ausgang, Filter a Stierfdrock |
| Schmelztemperatur a Motorbelaaschtung klammen séier | Mechanesch Energie a Resistenz ginn erop | Iwwerpréift d'Harzviskositéit, d'Schraubegeometrie, d'Filterkonditioun an d'Hëtztprofil |
| Duerchschnëtt Schmelztemperatur fällt awer d'Variatioun erhéicht | Spéit oder onvollstänneg Schmelz kann präsent sinn | Kontrolléiert Produktdefekter a vergläicht mat der Schmelzkapazitéit vun der Schraube |
| Drockzyklen mat Ausgang a Motorbelaaschtung | De Problem kann Fudder, Schmelzen, Temperaturkontroll oder Restriktioun sinn | Benotzt deschlëmmen Diagnostice Guide |
| D'Laascht klëmmt no engem Filter oder Stierfwiessel | Downstream Resistenz geännert der Betribssystemer Punkt | Vergläicht propper an dreckeg Drock am selwechte Material an Taux |


Benotzt e kontrolléierten Schrëtttest anstatt d'Kontrollen ze verfollegen
- Wielt eng stabil Material vill a Produit.Notéiert d'Harzgrad, d'Pellet oder d'Remolerei Form, Zousatzstoffer, Feuchtigkeit a rezent Materialsequenz.
- Etabléiert eng Baseline.Rekord aktuell RPM-, fidderen, Ausgabe, Schmelztemperatur, Drock, Motor Belaaschtung, Zone Liesungen a Produit Qualitéit no der Linn stabiliséiert.
- Änneren eng guttgeheescht Variabel.Benotzt d'Inkrement- a Stabiliséierungszäit, definéiert vun der Linnprozedur. Verännert keng Geschwindegkeet, Fudder an Temperatur zesummen.
- Vergläicht souwuel Moyenne wéi Variatioun.En akzeptablen Duerchschnëtt kann de Vëlosdrock oder en ongläiche Schmelztemperaturprofil verstoppen.
- Markéiert déi éischt limitéierend Konditioun.Et kann Motorbelaaschtung, Drock, Schmelzqualitéit, Dimensiounsstabilitéit, Killkapazitéit oder Uewerflächendefekt sinn.
- Widderhuelen nëmmen bannent genehmegt Grenzen.Den nëtzlechen Maximum gëtt erreecht wann eng aner Erhéijung ze wéineg Ausgang gëtt oder e gemoossene Conditioun ausserhalb Akzeptanz dréckt.
Eis Fabréck Vue:e Client dee fënnef stabil Betribssystemer Punkten schéckt, gëtt eis méi nëtzlech Design Beweiser wéi e Client deen eng maximal rpm schéckt. Den Trend weist, wou d'Linn Effizienz verléiert an ob déi nächst Ännerung an der Feedsektioun gehéiert, Schraubegeometrie, Verschleiungskonditioun oder Downstream Ausrüstung.
Wann de Prozess Trend weist zréck op d'Hardware
Méi héich RPM-Reparatioun kann net exzessiv Schraube-zu-Fass-Reparatioun reparéieren, eng ënnerdimensional Fuddersektioun, e Schmelzsektioun deen hannendrun fällt oder e Mixer deen ze vill Drockverloscht erstellt. Et kann dës Grenzen méi einfach maachen ze gesinn. Propper a moosst verschwonne Komponenten ier Dir se kopéiert.
Benotzt deBarrière, konventionell a Vermëschung Schrauwen Verglachwann Schmelze Uniformitéit mat Geschwindegkeet ännert. Benotzt dewear Mooss Guidewann spezifesch Ausgang mat engem proppere Stroumwee a stabilem Material erofgeet.
Dem NanhaiyaEquipement SäitStaaten, datt seng CNC Dréibänk workpieces bis zu 6 m Maschinn kann a seng Bueraarbechten an milling Equipement huet 0,02 mm Positionéierung Genauegkeet. Dat sinn Fabrik-Niveau publizéiert Fäegkeeten. Déi guttgeheescht Zeechnung muss nach ëmmer d'Dimensiounen an d'Inspektiounspunkte fir d'Bestellung definéieren.

Donnéeën fir eng héich-Output Single Schrauwen Iwwerpréiwung
- Maschinn Hiersteller, Modell a Schrauwen Duerchmiesser
- Original an aktuell Schraube- a Faassmiessungen
- Harzgrad, Pelletsform, nei Schleifen an Zousatzstoffer
- Normal an Zilausgang mat akzeptéierter Qualitéit
- Motor, Gearboxverhältnis a bewäertte Dréimomentdaten
- Tatsächlech Rpm, Motorbelaaschtung an Energietrend
- Barrel Setpoints an aktuell Zoneliesungen
- Schmelztemperatur Standuert a Sensor Method
- Drock Trend, Filter a stierwen Detailer
- Ofkillung, Oflaf an Downstream Grenzen
- Fotoe vu Mängel a erhale Proben
- Original Zeechnen a Verbindung Dimensiounen
Oft gestallte Froen
Erhéicht d'Erhéijung vun der Schraubegeschwindegkeet ëmmer d'Extruderausgang?
Nee Ausgang kann mat Schraube Geschwindegkeet bannent enger stabiler Betribssystemer Fënster eropgoen, mee fidderen Muecht, Pellet Form, Schrauwen Geometrie, Schmelze Muecht, stierwen Resistenz, Motor Laascht an zouzedrécken kann d'Resultat limitéieren. Bei héijer Geschwindegkeet kann spezifesch Ausgang falen oder d'Schmelz kann manner eenheetlech ginn.
Ass d'Temperatur vum Faass d'selwecht wéi d'Schmelztemperatur?
Nee Faass setpoints Kontroll Heizung Zonen, iwwerdeems de Polymer kritt och mechanesch Energie aus Schrauwen Rotatioun a Schéier. Maacht d'Schmelz op enger definéierter Plaz mat engem passenden Sensor a notéiert d'Method anstatt de Controller-Setpoint als déi aktuell Schmelztemperatur ze behandelen.
Firwat kann d'Schmelztemperatur eropgoen wann d'Schraubegeschwindegkeet eropgeet?
Méi héich Schraubegeschwindegkeet kann d'Schéierrate an d'mechanesch Energieinput erhéijen. Wéi vill d'Schmelztemperatur ännert hänkt vun der Harzviskositéit, der Schraubegeometrie, der Füllung, dem Faassprofil a vum Downstream Resistenz of. E puer Schrauwen- a Materialkombinatiounen kënnen amplaz schlecht oder onkomplett Schmelz iwwer eng kritesch Geschwindegkeet weisen.
Firwat kann d'Ausgab ophalen ze erhéijen och wann d'rpm eropgeet?
D'Fütterungssektioun kann ophalen proportional ze fëllen, Pelletsrutsch kann änneren, Bulk Dicht ka variéieren, Schmelzkapazitéit kann erreecht ginn, oder stierwen a Filterresistenz kann de System beschränken. Eng verschleeft Schraube a Faass kann och Leckage erhéijen an nëtzlech Pompelen reduzéieren.
Wat soll d'Opérateuren Rekord no der Schrauwen Vitesse änneren?
Rekord aktuell Schraubegeschwindegkeet, Fütterungsgeschwindegkeet, Ausgang, Schmelztemperatur a Variatioun, Schmelzdrock a Variatioun, Motorbelaaschtung, Zonetemperaturen, Ofkillungsreaktioun, Produktqualitéit an d'Zäit erlaabt fir en neie stännegen Zoustand z'erreechen.
Wéi eng Donnéeën soll ech Nanhaiya fir eng héich-Output Single Schraube Iwwerpréiwung schécken?
Schéckt d'Harzgrad a Form, Additive a Fëller, erfuerderlech Ausgang, aktuell RPM-, Motor- a Gearboxdaten, Fassprofil, Schmelztemperatur an Drocktrends, Stierwen a Filterdetailer, Schrauwen a Faass Zeechnungen, Verschleismiessungen an de Produktdefekt oder d'Produktiounslimit déi Dir braucht ze léisen.
Redaktioun Notiz: Nanhaiya Produkt Spezifikatioune a Fuerderunge ginn als Firma publizéiert Informatioun identifizéiert. Onofhängeg Fuerschung ënnerstëtzt de Prozess Relatiounen, net eng Garantie fir all Nanhaiya Modell. Finale Limiten an Akzeptanzbedéngungen erfuerderen d'Material, Maschinn, guttgeheescht Zeechnen a Projetstestplang.