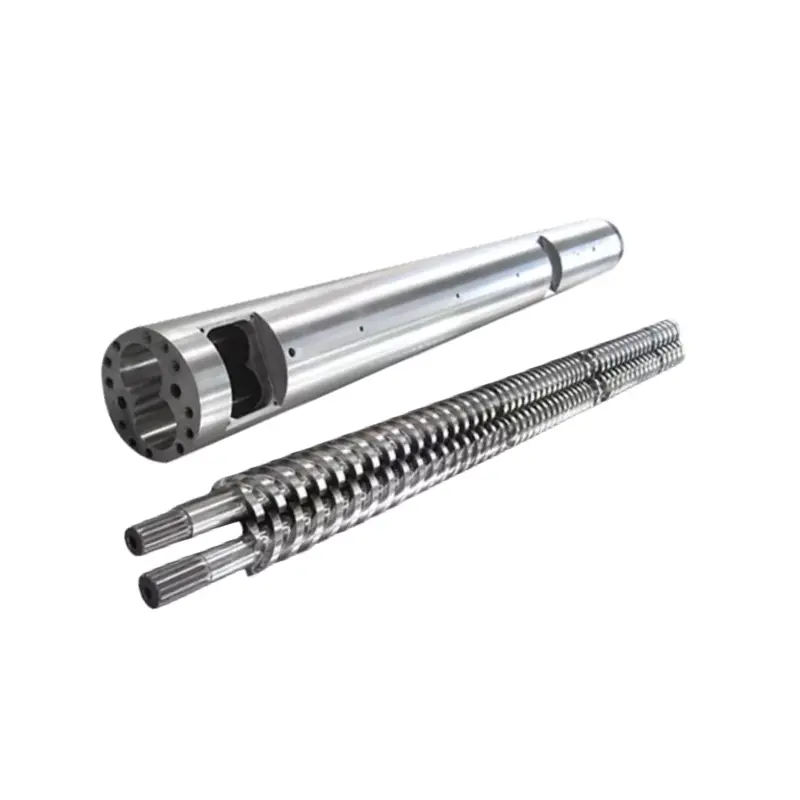
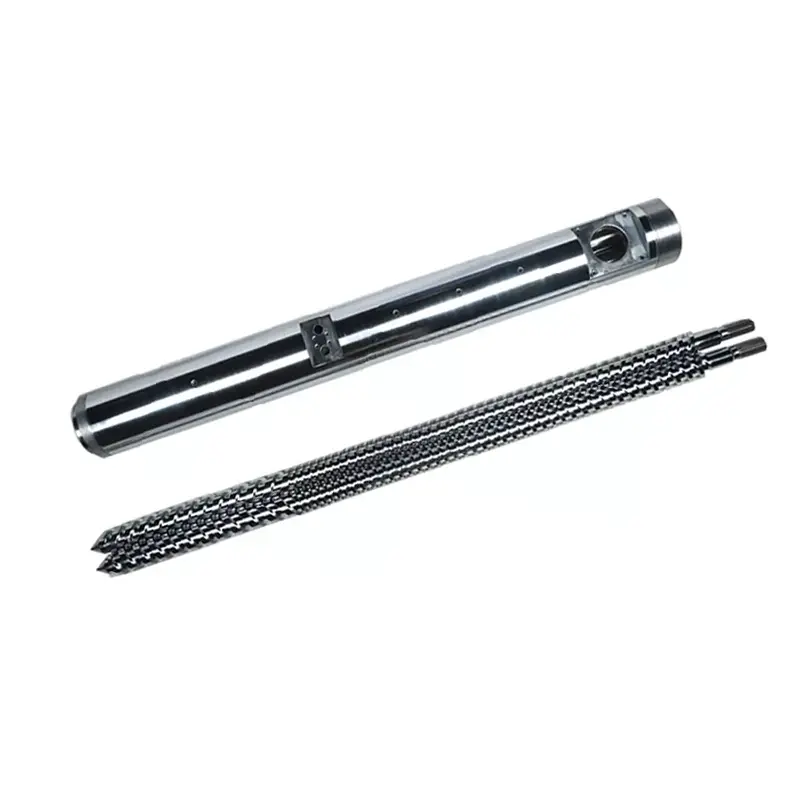
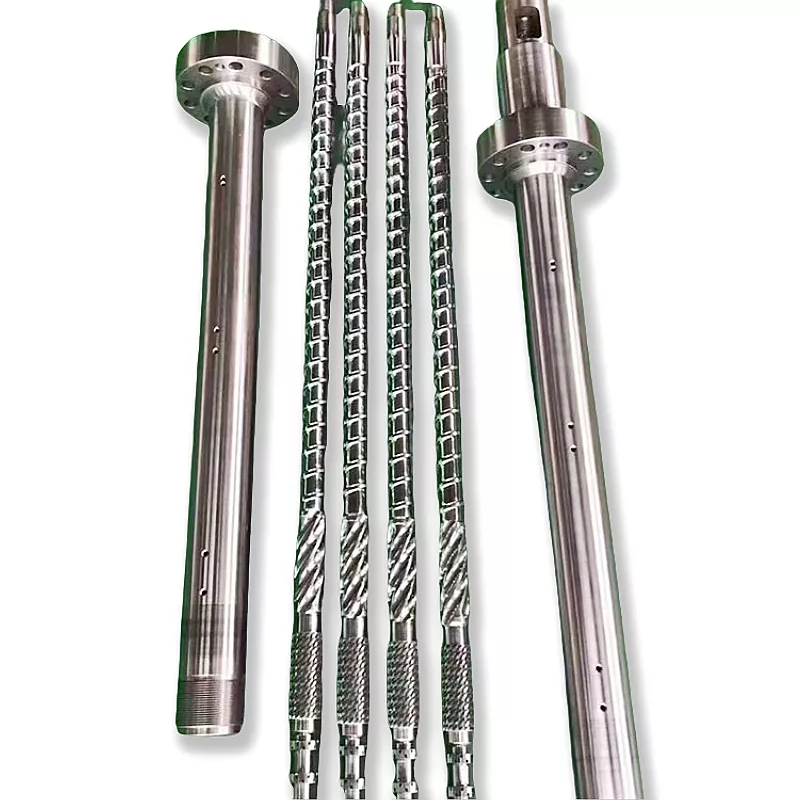
En Zwillingsschraube-Set huet méi wéi eng Aarbechtspalt. Fir e Sound Reparatur oder Ersatz Decisioun, Kaart all Schraube, all barrel Lob, der intermeshing Relatioun an der Maschinn Schnëttplazen ënner engem kontrolléiert haten Referenz.
Mooss parallel Zwillingsschrauwen a Faassverschleiung als entspriechend System. Rekord souwuel Schrauwen op genannt axial Statiounen, souwuel lobes vun der Figur-Aacht gebuert an definéiert Richtungen, Schrauwen-ze-Schrauwen Spillraum, Zentrum Distanz, phasing an axial fit. Vergläicht d'Kaart mat der guttgeheescht Zeechnung. Symptomer kënnen Inspektioun ausléisen, awer Miessunge entscheeden ob d'Schrauwen, d'Fass oder de komplette Set ersat ginn.

Eng parallel Zwillingsschraube huet net eng universal Clearance
Op enger konventioneller eenzeger Schraube gëtt diametral Spillraum dacks als barrel bannenzegen Duerchmiesser minus Schraubefluch ausserhalb Duerchmiesser ausgedréckt. Radial Clearance ass d'Halschent vun deem Ënnerscheed. Eiseenzeg Schraube Verschleiungsmessguideerkläert firwat d'Axial Statiounen an Definitiounen nach matenee passen.
Lokal diametral Relatioun = entspriechend barrel Dimensioun minus entspriechend Schraube baussenzegen Duerchmiesser
Lokal radial Relatioun = lokal diametral Relatioun gedeelt duerch 2
Dës Arithmetik beschreift net déi komplett Geometrie vun engem intermeshing Zwillingsschraufset.
Eng parallel Zwillingsschraube füügt déi zweet Schraube, eng intermeshing Regioun, eng Zentrumdistanz an eng Zäitwénkelverhältnis. De Faass ass normalerweis e Figur-aacht Profil anstatt eng eenzeg Ronn Bohr. Verkleedung kann och an der lénkser a rietser Lëpsen an op entgéintgesate Gesiichter vun de Flich anescht sinn.
De Moossdatei soll also op d'mannst fënnef Bezéiungen trennen:
- All Schraube ausserhalb Profil op seng entspriechend barrel Lob.
- Schrauwen-ze-Schrauwen-Entloossung duerch d'intermeshing Regioun.
- Zentrum Distanz an d'Positioun vun souwuel barrel lobes.
- Rotatiounsphasing, Handwierk a lénks oder riets Schraube Identitéit.
- Relevant axial Entloossungen, Schubflächen, Distanzen an Endpositiounen.
Eis Fabréck Vue:e Keefer deen no "0,3 mm Clearance" freet ouni d'Surfaces ze nennen huet eis keng ausführbar Fuerderung ginn. Mir froen ob dës Zuel diametral, radial, interflight, Säit, Tipp oder axial Clearance ass, wou se gemooss gëtt a wéi engem Zoustand. Guessing hei kann Metal Kontakt schafen oder déi nei Formatioun loose loossen.


Erhaalen d'Versammlungsidentitéit ier Dir d'Schrauwen zitt
Miessunge verléieren Wäert wann déi lénks a riets Schrauwen vermëscht sinn oder d'Phasing Referenz verschwënnt während der Entféierung. Virun der Assemblée loosen, Foto der fueren Enn an Offlossquantitéit Enn. Markéiert d'Siichtrichtung déi benotzt gëtt fir d'Rotatioun ze beschreiwen, da markéiert béid Schrauwen, Wellen, Spacers an Timingmarken.
Rekord ob d'Maschinn benotztco-rotéierend Schrauwenodercounter-rotéierend Schrauwen. Notéiert och ob d'Schrauwen ee Stéck sinn oder aus Elementer zesummegesat sinn. Gitt net un datt zwou Schrauwen mat ähnlechen ausserhalb Dimensiounen déi selwecht Hand deelen, Spline, Uerdnung oder Timing.
Benotzt d'Entfernungsinstruktiounen vum Maschinnhersteller a bewahrt all Sperr- an Timing Feature. Wann d'Paar net ënnert der genehmegt Prozedur no der Remontéierung ëmgedréit kënne ginn, stoppen. D'Uwendung vum Drivemoment fir eng onbekannt Interferenz ze iwwerwannen kann en Identifikatiounsfehler zu Schued ëmsetzen.

Baut ee Koordinatesystem fir béid Schrauwen a béid Loben
Botzen d'Komponente ouni Beweiser vu Scoring, Beschichtungsverloscht oder Pitting ze läschen. Loosst d'Deeler eng stabil Inspektiounstemperatur erreechen. Etabléieren engem null Punkt op engem genannt Enn a markéiert axial Statiounen, datt op der Schraube Pair a barrel widderholl ginn.
Füügt Statiounen virun an no Geometrieännerungen, Feed- a Ventilöffnungen, Vermëschungsregiounen an den Drockbauend Enn. Op all Gare, z'identifizéieren lénks Schraube, riets Schraube, lénks lobe a riets lobe. Rekord multiple Wénkel Richtungen wann d'Methode erlaabt, well een eenzegen Duerchmiesser Ovalitéit oder eensäiteg zouzedrécken kann verstoppen.
| Feld | Wéi et z'identifizéieren | Wat et verroden |
|---|---|---|
| Axial Gare | Distanz vun engem definéiert fidderen oder Offlossquantitéit Datum | Wou zouzedrécken konzentréiert laanscht de Prozess Rubrik |
| Schrauwen Identitéit | Lénks oder riets, mam Ausbléck Enn uginn | Asymmetresch Fluchverschleiung a Paar Integritéit |
| Schrauwen Profil | OD, root, Tipp oder Flank Wäert mat Method an Wénkel Positioun | Verloscht vu Metall op den Aarbechtsflächen |
| Faass Lobe | Lénks oder riets Lobe, Richtung a Miessfläch | Vergréisserung, Ovalitéit a lokal Wäschung |
| Intermessing Relatioun | Benannt Fläch, Wénkel Positioun, Phasing Zoustand a Method | Risiko fir exzessiv Spalt oder mechanesch Interferenz |
| Uewerfläch Zoustand | Nummeréiert Foto gebonnen un der Gare Kaart | Scoring, Pitting, Beschichtungsverloscht, Oflagerungen a Kontaktmarken |
| Referenz Wäert | Genehmegt Zeechnung, Nei-Deel Bericht oder ausgemaach Design Baseline | Wéi vill d'Geometrie geännert huet |
Coperion publizéiert Faass diagnostesch Methodverlaangt datt seng Fässer propper a cool sinn, benotzt dann Buermessung an héichopléisende Videoinspektioun op bestëmmte ZSK- a STS-Gréissten. Är Maschinn an Inspektiounsinstrumenter kënnen ënnerschiddlech sinn, awer d'Approche weist firwat dimensional a visuell Beweiser am selwechte Bericht gehéieren.
Erfannen keng Resolutioun andeems Dir Dezimalplazen iwwer d'Instrument an d'Method bäidréit. Notéiert d'Instrument, de Kalibrierungsstatus, d'Ënnerstëtzungskonditioun, d'Inspektiounstemperatur an d'Bedreiwer oder d'Inspektiounsrekord. Eng widderhuelend Kaart mat éierlecher Onsécherheet ass méi nëtzlech wéi eng beandrockend Tabelle gebaut aus zweedeiteg Punkten.



Hutt en ewechgeholl Zwilling Schraube Set prett fir ze iwwerpréiwen?Schécken der Assemblée Zeechnen, lénks a riets Identifikatioun, Gare Kaart, Fotoen an Betribssystemer Geschicht. Mir kënnen diskutéieren, wat muss erhale bleiwen a wéi eng Beräicher méi no missten.
Schéckt d'VerkleedungskaartGesinn parallel Zwilling Schrauwen ProduitenBenotzt Linnverhalen fir Inspektiounsplazen ze wielen, net fir Echec ze deklaréieren
Fallend Ausgang mat der selwechter Schraubegeschwindegkeet, onbestännegen Drock, Ännerung vun der Belaaschtung, schlechter Dispersioun, ongemëlzt Material a widderhuelend Produktdefekter kënnen d'Inspektioun berechtegen. Si kënnen och kommen aus Ernierung, Formuléierung, Heizungen, Sensoren, Belëftung, e limitéierten Stierf oder e Driveproblem.
Späichert eng Operatiounsbaseline ier Dir e puer Astellunge gläichzäiteg ännert. Notéiert déi aktuell Fütterungsgeschwindegkeet, Schraubegeschwindegkeet, Belaaschtung oder Dréimomentindikatioun, Drock, Zoneastellungen, gemoossene Schmelztemperatur wann verfügbar a fäerdeg Produktkontrolle. Vergläicht déiselwecht Formuléierung a Downstream Setup.
D'Japan Steel Works bemierkt datt verschwonne Zwillingsschrauwen Elementer den Duerchgang an d'Dispersioun reduzéiere kënnen a kënnen zu eeschte Schraubewelle oder Gearboxfehler bäidroen. Dat ass e gudde Grond fir fréi z'inspektéieren, awer d'Symptom muss nach ëmmer mat engem kierperlechen Zoustand op Ärer Maschinn verbonne sinn.
Wann eng Linn zréck op normal nodeems Feeder Eechung oder e blockéiert Ventil korrigéiert, wäerte mir keng Verschleiung als Diagnos verkafen. Wann de Prozess onbestänneg bleift an d'Miesskaart eng passend lokal Erléisung weist, ass den Ersatzfall vill méi staark. D'Zil ass d'Produktiounsproblem ze léisen, net eng Bestellung fir de gréisste Set ze gewannen.
| Observéiert Muster | Prozess Kontrollen virun Veruerteelung | Kierperlech Beweiser ze sichen |
|---|---|---|
| D'Ausgab fällt mat onverännert Geschwindegkeet | Feed Genauegkeet, Bulk Dicht, Rezept a stierwen Restriktioun | Lokal Buervergréisserung, Fluchverschleiung a Spillraum änneren |
| Drock oder Laascht gëtt onbestänneg | Füttern, Temperaturkontrolle, Belëftung a Downstream Restriktioun | Ongläiche lénks / riets zouzedrécken, Dépôten, Schued oder Kontakt Marken |
| D'Dispersioun oder d'Schmelzqualitéit geet erof | Material vill, additiv Doséierung, Vermëschungskonfiguratioun an Temperaturgeschicht | Droen op déi virgesinn Mëschflächen oder falsch installéiert Elementer |
| Metallesche Geräischer oder plötzlechen Dréimomenterhéijung | Stop ënner der Maschinnprozedur an iwwerpréift Fuert an Ausrichtung | Frësch Kontaktmarken, gebéit Deeler, Phasefehler oder auslännescht Material |
| Schnell widderhuelen Verschleiung nom Ersatz | Materialkontaminatioun, Ausrichtung, Assemblée, Operatiounsgrenzen a Surface Auswiel | Widderholl Plaz a Richtung vum Schued |
Entscheed wat aus dem passende Bericht ersat gëtt
A Schrauwen-nëmmen Ersatz ass raisonnabel wann souwuel barrel lobes bannent der guttgeheescht Geometrie bleiwen, der Mëtt Relatioun ass gesond an der Verschleiung Ursaach ass verstan. A barrel-nëmmen Ersatz kann och gerechtfäerdegt ginn, wann d'Schraube Pair akzeptabel a kompatibel mat der restauréiert gebuert Geometrie bleift.
Ersetzt de passende Set wann zwou Säiten gedroen sinn, d'Referenzgeometrie ass onsécher, oder en neie Bestanddeel géif nach ëmmer géint e beschiedegte Partner lafen. Wann d'Verschleismuster op Mëssverstäerkung, Phasefehler oder auslännescht Material weist, da läscht dës Ursaach ier Dir nei Deeler installéiert.
| Mooss Zoustand | Wahrscheinlech Ëmfang fir ze evaluéieren | Néideg Schutz |
|---|---|---|
| Schrauwen Pair gedroen; béid Lobes bannent de genehmegt Grenzen | Reparéieren oder d'Schrauwen ersetzen | Confirméieren der opgebaut oder nei Geometrie géint d'erhalener barrel |
| Faass Lobes gedroen; screws within the approved limits | Qualifizéiert Faass Reparatur oder Ersatz | Vergewëssert d'Kompatibilitéit mat béide festgehalene Schrauwen an der Mëttdistanz |
| Souwuel Schrauwen an barrel gedroe | Gepasst Schraube a Faass Ersatz | Genehmegt e kontrolléierten Zeechnungsset an Inspektiounsplang |
| Lokaliséiert Scoring oder eensäiteg Kontakt | Ursaach Ënnersichung virun Komponent Auswiel | Iwwerpréift Ausrichtung, Lager, Wellen, Phasen a Kontaminatioun |
| Geometrie akzeptabel awer Pflicht geännert | Prozess a Geometrie Iwwerpréiwung | Definéiert dat neit Material, Ausgang, Maschinngrenzen a Produktakzeptanz |
Benotzt net e generesche Internetmultiplikator als automateschen Ersatzlimit. Duerchmiesser, Schrauwentyp, Maschinndesign, Material a Produkttoleranz ass alles wichteg. D'Original Build Zeechnen a Maschinn Hiersteller Service Critèren soll d'Entscheedung kontrolléieren.
Fir méi breet Symptomer a Reparaturwahlen, kuckt eisSchrauwen barrel zouzedrécken an Ersatz Guide. Dës Zwillingspezifesch Säit füügt d'lénks / riets, d'Lobe, d'Mëtt an d'Phaséierungsinformatioun un, déi eng konventionell Eenbore-Inspektioun net ofdeckt.
Benotzt d'Verschleiungsplaz fir d'Uewerfläch ze spezifizéieren
Dem Nanhaiyaparallel Zwilling Schrauwen Produitenenthalen PVC, PE, PP, Gummi, Plastik, Kompositioun a Granulatioun Uwendungen. D'Materialpflicht variéiert iwwer dës Gamme. Glasfaser, Mineralfiller, Pigment, recycléiertem Kontaminatioun a korrosive Bestanddeeler sollten no Grad a Luede uginn.
Eis co-rotéierend a kontrarotéierend Produktsäiten lëschten déiselwecht Kärreferenzwäerter: 38CrMoAlA, Wärmebehandlungshärkeet vun HB260 bis 320, Nitriderhärkeet vun HV950 bis 1000, Nitriderdéift vun 0,50 bis 0,70 mm an Nitridéierung 1 oder méi niddereg vu Grad. Si Lëscht och Ra0.4 a Schrauwen straightness vun 0,015 mm.
Verfügbar Produit Wäerter och Chrom hardness vun HV 950 oder méi héich op 0,05 ze 0,10 mm deck, an bimetal hardness vun HRC60 ze 65 pa 2,0 ze 3,0 mm Déift. HV an HRC benotze verschidde Skalen, sou datt déi gréisste gedréckte Zuel net déi besser Optioun identifizéieren.
| Fannen aus der zouzedrécken Kaart | Wat an der neier Spezifizéierung ze definéieren | Wat net unzehuelen |
|---|---|---|
| Fluch Tipps verléieren Material an engem gefëllt Prozess Zone | Geschützt Fluchplazen, Behandlung oder Legierung, Schichtdéift an endgülteg Geometrie | All Zone brauch déiselwecht Upgrade |
| Ee Faass Lobe huet méi wéi déi aner | Lobe Kaart, Ausriichtung an Zentrum Kontrollen, dann Faass Schutz | Méi haart Material eleng wäert d'Mëssverstäerkung korrigéieren |
| Pitting oder Uewerfläch Verloscht | Material Chimie, Botzen Geschicht, betraff Zone a kompatibel Uewerfläch System | All Uewerfläch Schued ass abrasive Verschleiung |
| Kontaktmarken widderhuelen op engem Gesiicht | Phasing, Richtegkeet, Schaft, Lager a Montage Bewäertung | De Schraubeprofil ass déi eenzeg Ursaach |
| Uniform Verschleiung no laangem stabile Service | Original Geometrie, gemoossene Ännerung an erfuerderlech Ënnerhaltintervall | E Redesign ass automatesch néideg |
battenfeld-cincinnati recommandéiert Verschleißmessung eemol am Joer oder no 6.000 Operatiounsstonnena senger Service Féierung fir eenzel, konesch Zwilling, parallel Zwilling a Planetareschen extruders. Behandelt dat als Planungsreferenz vun engem Fournisseur. Linnen déi schwéier Filler veraarbecht oder e schnelle Verschleiungstrend weisen, kënnen en aneren Intervall brauchen.


Maacht d'Inspektiounsdatei an eng fabrizéierbar Uerdnung
Den Zitatpaket sollt de Maschinnhersteller a Modell enthalen, guttgeheescht Zeechnungen, Materialformuléierung, Operatiounsrekord a Verschleiskaart. Z'identifizéieren ob Dir eng trei Ersatz wëllt, Reparatur Evaluatioun oder Geometrie änneren. Wann d'Performance muss verbesseren, gitt de moossbare Zil an d'Maschinnbeschränkungen.
Zeechnen Kontroll wichteg esou vill wéi nominell Gréisst. Dem NanhaiyaProduktioun Equipement SäitLëscht CNC Bueraarbechten a milling Positionéierung Genauegkeet vun 0,02 mm, CNC Dréibänk fir workpieces bis zu 6 Meter, a fënnef-Achs machining fir onregelméissegen Flich a speziell flanges. Dës Fäegkeeten brauchen nach ëmmer en eendeiteg Zeechnen an Inspektiounsplang.
Mir wäerten eng Zeechnung a Fro stellen wann déi spezifizéiert Erléisung mat der verschwonne Prouf konflikter oder wann lénks a riets Informatioun fehlt. Dat ass Deel vun der Fabrikatiounsverantwortung. Eng ënnerschriwwen Zeechnungsrevisioun ass méi bëlleg wéi d'Desaccord bei der Installatioun ze entdecken.


Braucht Dir en Ersatzraum ier Dir Präisser ufrot?Schéckt den alen Deel Bericht an de Betribsproblem als éischt. Mir kënnen hëllefen Zeechnungsfroen ze trennen, Beweiser a Materialauswiel ze droen ier de kommerziellen Verglach ufänkt.
Ufro engem Ersatz IwwerpréiwungÖffnen d'Ufro SäitVerifizéiere fir d'éischt fit, dann iwwerpréift d'Produktioun
Entréeën Inspektioun soll Deel Identitéit confirméieren, Zeechnen Revisioun, lénks a riets Etiketten, Material Dokumenter, spezifizéierter Dimensiounen a geschützt Fläch virun Installatioun. Halt d'Verschécken an d'Inspektiounsrekord verbonne mat der Serien- oder Paar Identifikatioun déi an Ärer Planz benotzt gëtt.
Follegt dem Extruder Hiersteller Assemblée, Ausrichtung, Schmier, Heizung a Start-up Prozeduren. Bestätegt déi erfuerderlech fräi Bewegung vum Pair nëmmen duerch déi guttgeheescht Method. Benotzt den Drive net fir eng onerklärlech enk Positioun ze zwéngen.
Kommissioun mat der ausgemaach Material, fidderen Arrangement an stierwen. Notéiert d'Ausgab, d'Schraubegeschwindegkeet, d'Laascht oder d'Dréimomentindikatioun, den Drock, d'Temperaturverhalen, d'Lüftungskonditioun an d'Qualitéit vum fäerdege Produkt. Vergläicht géint d'Akzeptanzkonditioun, net géint eng kuerz No-Laaschtrotatioun oder e méi einfache Harz.

Frot d'Nanhaiya fir Är Zwillingsschrauwen Verschleisdatei ze iwwerpréiwen
Schéckt d'Maschinn Zeechnung, lénks a riets Schraube Identifikatioun, Rotatiounspunkt, Phaséierungsinformatioun, Zentrumdistanz, Verschleiungskaart, Materialrezept a Betribsrekord. Sot eis wéi ee Symptom d'Inspektioun gefuerdert huet an ob Är Prioritéit d'Restauratioun ass, méi laang Verschleiung oder eng nei Prozesspflicht.
E-Mail Zeechnungen a MiessungeDiskussioun iwwer WhatsAppGesinn parallel Zwilling Schrauwen Produiten
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produkter:Co-rotéierend parallel Zwilling Schrauwen Fässer | Konterrotéierend parallel Zwillingsschrauwen Fässer | PVC parallel Zwilling Schrauwen Fässer | Gummi a Plastik parallel Zwilling Schrauwen
E-Mail:info@nhyscrew.com
Telefon:+86-13505809643| Handy:+86-13587082002
Block C, Nr 2 West Sektioun, Xingzhou Avenue, Dinghai Distrikt, Zhoushan City, Zhejiang Provënz, China.
Service Informatiounen | Produktioun Equipement | Firma Profil | Kontaktéiert eis
Oft gestallte Froen
Wat ass parallel Zwilling Schraube Faass Minnen?
Et ass eng Rei vu geometreschen Bezéiungen, net eng universell Spalt. Eng nëtzlech Spezifizéierung ënnerscheet all Schraubespillung op seng Fasslobe, Schraube-zu-Schrauwen-Entloossung duerch d'intermeshing Regioun, Zentrumsdistanz, Phaséierung an all relevant axial Clearance. Déi guttgeheescht Maschinn Zeechnen definéiert Zilwäerter a Miessmethoden.
Kann ech Zwillingsschrauwen Clearance als Faass ID minus Schraube OD berechnen?
Dës Subtraktioun kann eng lokal diametral Relatioun beschreiwen nëmmen wann déi zwee Wäerter op entspriechend Plazen an eng definéiert Buergeometrie bezéien. Et beschreift net Schraube-ze-Schrauwen-Entloossung, Intermesh, Phaséierung, Zentrumdistanz oder eng ausserhalb Figur-Aacht-Bohr. Benotzt et net als deen eenzegen Zwillingsschrauwen Akzeptanzwäert.
Wéi vill Plazen soll ech Moossnam op engem Zwilling Schraube a barrel?
Et gëtt keng universell Zuel. Erstellt genuch axial Statiounen fir de Fudder, Schmelz oder Kompressioun, Vermëschung, Ventilatioun an Drockbauregiounen ze decken, da füügt Statiounen ronderëm sichtbare Schued oder Geometrie Ännerungen. Benotzen déi selwecht Statioun Nimm op béide Schrauwen a béid Faass Loben.
Wat soll opgeholl ginn ier Dir parallel Zwillingsschrauwen erofhuelen?
Notéiert déi installéiert lénks a riets Positiounen, Rotatioun vun engem genannten Enn gekuckt, Handheet, Timing oder Phasemarken, Schaftverbindungen, Spacers an axial Uerdnung. Foto de Fuert an d'Enn vun der Entladung, markéiert all Deel a bewahrt d'Entfernungsprozedur vum Maschinnhersteller.
Kann ech nëmmen d'Zwillingschrauwen ersetzen an déi al Faass halen?
Jo, wann d'Faass Bohren, d'Zentrumverhältnisser an d'Uewerflächebedingung bleiwen bannent de guttgeheescht Grenzen an d'Ursaach vu Schrauwenverschleiung versteet. Wann de Fass vergréissert, oval, geschoss oder falsch ausgeriicht ass, kënnen nei Schrauwen eleng exzessiv oder ongläich Spillraum verloossen. Baséiert d'Entscheedung op engem passende Miessbericht.
Wéi oft soll parallel Zwilling Schraube Faass Verschleiung gemooss ginn?
Setzt den Intervall vum Maintenanceplang vum Maschinnhersteller, d'Gravitéit vum Material, d'Betribsstonnen an dem eegene Verschleißtrend vun der Linn. Battenfeld-cincinnati publizéiert ee Joer oder 6.000 Operatiounsstonnen als Service Empfehlung, awer dat ass eng Planungsreferenz anstatt eng universell Ersatzlimit.
Verëffentlecht Nanhaiya eng Standardaarbechtserlaabnes fir all parallel Zwillingsschrauwen?
Keen eenzegen Aarbechtsraumwäert deckt déi ganz Palette. Nanhaiya publizéiert Produit Wäerter fir Material, Hëtzt Behandlung, Uewerfläch hardness, Layer Déift, roughness a Schrauwen straightness. Déi funktionell Ofstänn mussen nach ëmmer op der guttgeheescht Zeechnung fir déi spezifesch Maschinn a Schraubepaar definéiert ginn.
Wat soll ech fir en Ersatz parallel Zwilling Schraube Faass Zitat schécken?
Schéckt de Maschinn Hiersteller a Modell, guttgeheescht Zeechnungen, lénks a riets Schraube Identifikatioun, Rotatiounspunkt, Zentrum Distanz, Verbindung a Flange Detailer, Material Formuléierung, Ausgab an Operatioun Rekord, axial zouzedrécken Kaart, Uewerfläch Fotoen, Feeler Geschicht an néideg Inspektioun Dokumenter.
Fir System Auswiel an Betribssystemer Prinzipien, weider mat eisemparallel Zwilling Schraube extruder Guideoder déi méi breetZwilling Schraube Extruder Auswiel Guide.