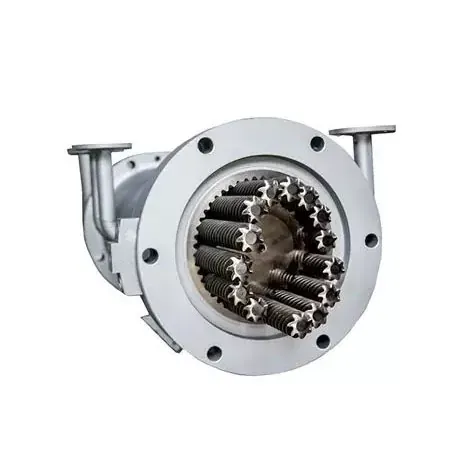
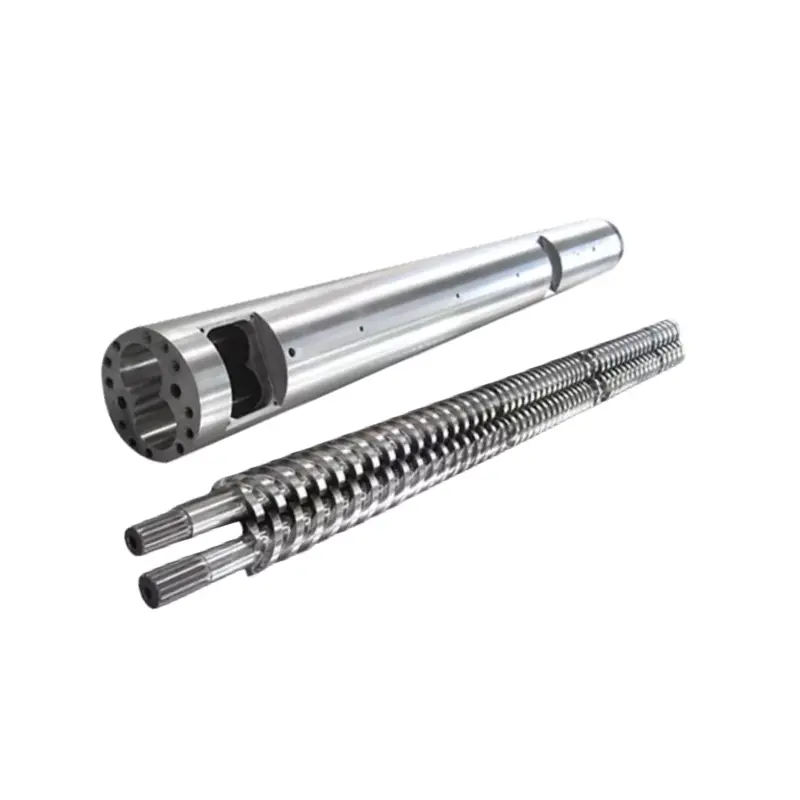
A WPC Ofdréck kann net aus engem Produit Foto an ausserhalb Dimensiounen ausgewielt ginn. D'Tooling muss mat der Holz-Plastik Formel, Profil Sektioun, Output, Extruder Offlossquantitéit, Eechung Method, Killmëttel Linn an d'Performance Tester fir de fäerdege Bord oder Profil benotzt Match Match.


Schnell Äntwert
A kafenWPC Extrusioun Schimmel, Schéckt de finalen Querschnitt mat Toleranzen, de komplette Polymer- an Holz-Fillerformel, d'Materialpräparatiounsmethod, d'Zielausgang an d'Linngeschwindegkeet, d'Extruder-Interface, de Downstream Ofkillungslayout an e fäerdege Produkt Akzeptanzplang. Markéiert sichtbar Flächen, kritesch Maueren, intern Rippen, Huelraim, Radien an all Prägungs- oder Schleifzoulag op der Zeechnung.
Akzeptéiert net d'Tooling aus engem dréchen Dimensiounsbericht eleng. Fuert déi ausgemaach Formel duerch déi virgesinn Linn, loosst de Profil ofkillen, da moosst d'Dimensioune, d'Mauer- a Rippendicke, d'Richtegkeet, d'Twist, d'Uewerflächenbedingung an d'Mass pro Längt. Produkt Performance Tester bleiwen d'Verantwortung vum fäerdege Produkthersteller.
Kaaft e Formesystem, net en isoléierte Stahlblock
D'Extrusiounsform erstellt de waarme Profil wéi d'WPC Schmelz den Extruder verléisst. Dëse Profil ass nach ëmmer mëll a fäeg d'Form ze änneren. Kalibratoren, Ofkillungssektiounen, Ënnerstëtzung, Oflehnung a Schneidausrüstung halen a stabiliséieren se dann. E Stierf, deen op enger Bänk richteg ausgesäit, kann en onbestänneg Profil produzéieren, wann déi Downstream Deeler et net passen.
Nanhaiya's WPC Schimmelpalette benotzt Stahlkierper mat gehärteten a poléierte Flächen. D'Schimmel sinn CNC machinéiert an Hëtztbehandelt, an optional Killkanäl sinn verfügbar. De Produit Ëmfang deckt Blieder, Brieder a Profiler, dorënner decking, Fechter, Brieder an Outdoor-Miwwelen Komponente aus PE oder PP mat Holz Filler gemaach.
| Kafen Artikel | Seng Aarbecht | Wat muss am Zitat stinn |
|---|---|---|
| Adapter an Inlet | Verbënnt d'Extruder Auslaaf an de Profilstroumwee | Flange, Bolzenmuster, Register, Dichtung, Schmelzeinlet, Zentrum Héicht, Heizung a Sensor Detailer |
| Extrusioun stierwen | Verdeelt Schmelz a bildt de waarme Profilsektioun | Kierper- an Insert Zeechnungen, Material, Behandlung, Heizzonen, Flow-Surface Finish an Upassungspunkte |
| Kalibrator oder Gréisst Tooling | Ënnerstëtzt kritesch Flächen an Dimensiounen während fréi Ofkillung | Zuel vun de Rubriken, Kontakt Fläch, Vakuum oder Waasser Verbindungen, Upassung an Opriichte |
| Cooling Tooling | Entfernt Hëtzt wärend de Profil ënnerstëtzt gëtt | Kühlkanäl, Waasserbedürfnisser, Tank oder Plack Layout a Verbindungsgréissten |
| Änneren Deeler | Erlaabt geplangte Produktvarianten oder ersetzt Routine Kleedungsartikelen | Zeechnen Zuelen, Onbedenklechkeet Matrixentgasung, Ersatz Quantitéit an änneren Prozedur |
| Ëmgank an Ënnerstëtzung | Positionéiert d'Tooling a schützt d'Extruderverbindung | Deelgewiichter, Hebepunkte, Stand, Schinne, Mëttellinn Upassung a Späicherarmatur |
| Dokumentatioun | Kontrollen Fabrikatioun, Installatioun, Operatioun an Zukunft Ersatz | Genehmegt Zeechnungen, Bill of Material, Inspektiounsrecords, Handbuch an Ersatzdeeler Lëscht |
Eis Fabréck Vue:den Ausdrock "ee Set WPC Schimmel" ass ze vague fir de Präisverglach. Ee Fournisseur kann nëmmen den erhëtzten Stierfkierper zitéieren. En anert kann den Adapter enthalen, verschidde Kalibratoren, Killplacken, Ënnerstëtzer, Ersatzheizungen a Kommissiounsleitung. Mir froen de Keefer fir e Line-Item Ëmfang ze vergläichen ier Dir den Total vergläicht.



Déi lescht Profil Zeechnen ass de Startpunkt
E Katalogfoto weist d'Produktfamill, awer et verstoppt d'Informatioun déi Tooling kontrolléiert. Mir brauchen eng Sektioun Vue mat Dimensiounen an Toleranzen. D'Zeechnung soll och d'Surfaces identifizéieren, déi mat Clips, Befestigungen, Rummen oder aner Profiler passen, well dës Features verdéngen dacks méi streng Kontroll wéi en dekorativt Gesiicht.
Fir eng huel Profil, gitt all Mauer an Web Dimensioun. Loosst d'intern Huelraim net als artistesch Muster. Hir Geometrie beaflosst d'Materialverdeelung, d'Kühlen, d'Steifheit, d'Profilgewiicht a wéi d'Sektioun sech ënner der Ofdreiwung verhält.
- Allgemeng Breet, Héicht a Profil Orientatioun
- Mauer deck op all baussecht Gesiicht
- Intern Web Dicke a Positioun
- Kavitéit Gréisst, Quantitéit a Geometrie
- Eck an intern Radien
- Grooves, Zong, Clips an fastener Zonen
- Kritesch Toleranzen an Inspektiounsdatum
- Erlaabt Béi, Twist a Riichtegkeet
- Zilmass pro Unitéit Längt
- Siichtbar Gesiichter an Surface-Defekt Grenzen
- Prägung, Schleifen oder Pinselgeld
- Schnëtt Längt a Downstream Schneidmethod
- Solid, huel, capped oder co-extruded Konstruktioun
- Genehmegt Meeschterprobe a Revisiounsdatum
Nët Maschinn der stierwen Ouverture als Kopie vun der kal fäerdeg Profil.Déi waarm WPC Sektioun kann duerch d'Schwellung, d'Downdown, d'Kalibrierung an d'Ofkillung änneren. Tooling Kompensatioun muss ronderëm déi aktuell Formel, Output an Downstream System entwéckelt ginn.
Eis Fabréck Vue:eng propper 3D Rendering ass nëtzlech fir Verkaf, awer et ass e schlecht Fabrikatiounsdokument. Mir froe wéi eng Flächen mat engem aneren Deel zesummekommen, wéi eng Mauer d'Kraaft kontrolléiert, wéi eng Gesiicht de Client gesäit a wou d'Planz Variatioun akzeptéiere kann. Dës Prioritéitskaart ass méi nëtzlech wéi déiselwecht enk Toleranz op all Linn ze setzen.


WPC ass eng Famill vu Formelen, net ee Rohmaterial
En Tooling Hiersteller brauch méi wéi d'Bréiwer WPC. De Polymer kann PE, PP oder PVC sinn. D'Holzkomponent kann an Arten ënnerscheeden, Partikelform, Gréisst Verdeelung a Fiichtegkeet Zoustand. Formelen kënnen och Mineralfiller, Schmierstoff, Kupplungsmëttel, Pigment, Stabilisator, Schaummëttel oder recycléiertem Material enthalen.
Dem Nanhaiya seng WPC Schimmel Säit identifizéiert PE a PP mat Holzfiller als Zilmaterial. Seng Produkt- an Uwendungspalette deckt och PVC-Schaumplack a spezialiséiert PE Holz-Plastik Veraarbechtung. Gitt d'exakt Produktiounsformel sou datt d'Schimmel fir d'Material entworf ass dat anzeginn.
| Formel Input | Firwat den Tooling Fournisseur et brauch | Wat ze schécken |
|---|---|---|
| Matrix Polymer | Ännert Schmelzverhalen, Temperaturfenster, Oflehnung a Killreaktioun | Genau resin Grad, Fournisseur Daten Blat a Prozentsaz |
| Holz Komponent | Beaflosst d'Fütterungsverhalen, d'Flowresistenz, d'Feuchtigkeitbelaaschtung an d'Uewerflächenausgesinn | Holztyp, Miel oder Faser, Partikelbereich, Bulkdicht, Feuchtigkeitkonditioun a Prozentsaz |
| Mineral Filler | Ännert Viskositéit, Gewiicht, Verschleiung an Uewerfläch | Material Numm, Partikeldaten, Behandlung a Prozentsaz |
| Schmierstoff a Veraarbechtungshëllef | Afloss stierwen Fräisetzung, Drock, Uewerfläch an downstream Behandlung | Produit Numm, Zousatz Taux a Vermëschung Sequenz |
| Kupplungsmëttel a Stabilisator | Ännert d'Verbindung an d'Leeschtung vum Endprodukt | Grad a Prozentsaz, plus all Veraarbechtungsbeschränkungen |
| Pigment oder Cap Schicht | Afloss siichtbar Uewerfläch, thermesch Äntwert an Co-extrusion Layout | Faarf System, Layer deck Zil, Co-extruder Positioun an Flux Verhältnis |
| Recycléiert Inhalt | Kann Viskositéit, Kontaminatioun a Feuchtigkeitvariatioun addéieren | Quell, Virbereedung, maximal Prozentsaz a vill Variatioun |
| Schaumsystem | Ännerungen Dicht Entwécklung, Drock an dimensional Erhuelung | Komplett Formuléierung, Zildicht a Veraarbechtungsfenster |
Den US Department of Agriculture's Forest Products Laboratory erkläert datt WPC Feuchtigkeit virun der Veraarbechtung ewechgeholl ka ginn, während engem getrennten Compounding Schrëtt oder an engem In-Line Extrusiounsprozess. Säin technesche Kapitel stellt och fest datt WPC Produzenten verschidden Ausrüstungsrouten benotzen, dorënner precompounded Pellets duerch eng eenzeg Schraube, eent-Schrëtt Zwilling-Schrauwen Compounding a Profiling, an Tandem Systemer. D'Schimmel muss mat der Streck passen, déi seng Schmelz liwwert.
Referenz Formel Regel:eng guttgeheescht Formel a Virbereedungsmethod am Tooling Accord setzen. Zukünfteg Ännerungen si méiglech, awer d'Team brauch eng Baseline wann Drock, Uewerfläch, Dimensiounen oder Ausgang änneren.
Fiichtegkeet verdéngt seng eege Linn am RFQ. Bubbles, Pinholes an eng onbestänneg Uewerfläch an der Schimmel kënnen an der Lagerung, Trocknung, Mëschung, Füttern oder Ventilatioun ufänken. Eng poléiert Flowfläch kann net Waasser ewechhuelen, dat an der Verbindung bleift.
Passt d'Schimmel un d'Art a Weis wéi d'WPC Schmelz produzéiert gëtt
E precompounded WPC Pellet, deen duerch e Single-Screw Profiler leeft, erreecht d'Schimmel anescht wéi eng dréchen Mëschung, déi an engem Zwilling-Schrauwen-Prozess gemëscht a geformt gëtt. D'Ausgab kann ënnerschiddlech Drockstabilitéit, Temperaturverdeelung an Empfindlechkeet fir Écran Restriktioun hunn. Frot de Schimmelliwwerer fir den Extruder an den Adapter ze iwwerpréiwen, net nëmmen de Profil.
| Produktioun Wee | Typesch Akafsfokus | Informatioun néideg am Schimmelinngang |
|---|---|---|
| Precompounded Pellets an Single-Screw Profiling | Stabil Vermëttelung, Schmelzen, Drockgeneratioun a Profilbildung | Pelletgrad, Feuchtigkeit, Schrauwen Duerchmiesser, Ausgang, Schmelztemperatur, Drockbereich a Filtratioun |
| Een-Schrëtt Zwilling-Schrauwen compounding a profiling | Füttern, Vermëschung, Feuchtigkeitentfernung a Formung an enger kontinuéierlecher Streck | Komplett Formel, Feederplang, Belëftung, Schraubekonfiguratioun, Auslaafdrock, Temperatur an Tauxvariatioun |
| Tandem Extrusioun | Trennt d'Verbindung oder d'Trocknungsflicht vum Finale Drock a Profiléierungsflicht | Transfert Method, zweet-extruder Donnéeën, Schmelzzoustand, Kontroll Logik an opgeregt Ëmgank |
| Co-extrudéiert Kap oder funktionell Schicht | Stabil Schichtverdeelung an Haftung ronderëm de Profil | Kär- an Cap Formulen, Flux Verhältnis, Inlet Orientatioun, individuell Drock an Layer-Dicke Akzeptanz |
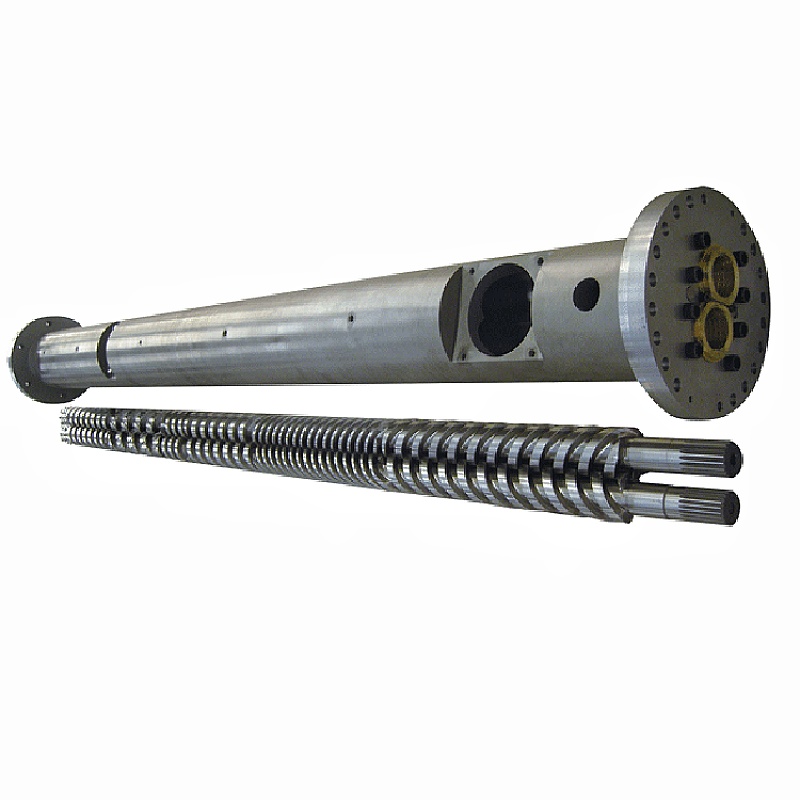
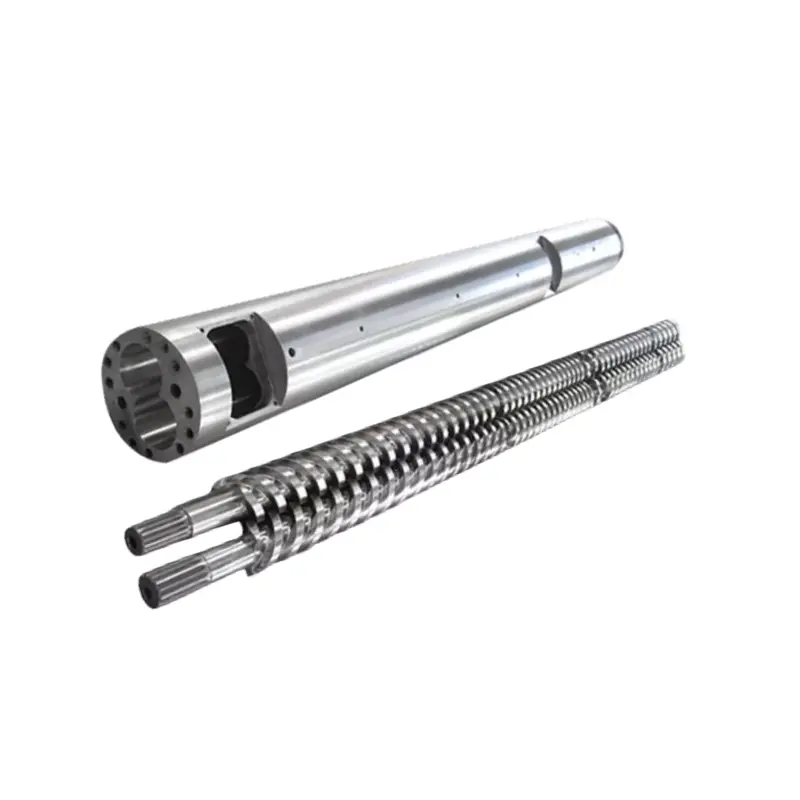
Nanhaiya Ëmgeréitseenzel Schrauwen, parallel Zwilling Schrauwen, konisch Zwilling-Schrauwen FässeranPlastik extruder Maschinnen. Wielt d'Plastizéierungssektioun duerch de Prozessjob. Dann designt d'Schimmel ronderëm d'Schmelzbedingung déi Sektioun erhalen kann.
Fir abrasivt Holz a Mineral-gefëllte Formelen, iwwerpréift d'Schraube- a Faassverschleispaket ier Dir d'Schimmelbeschränkung erhéicht. Dem Nanhaiya säin existente Guide,Schrauwen Faass fir WPC Extrusion: Wéi Stoppen Wood-Plastic Wear, Deckt Belëftung, Temperatur an Uewerfläch Auswiel ouni d'Profil-Tooling Décisiounen an dësem Artikel duplizéiert.
Eis Fabréck Vue:wann eng nei Ofdréck den Drock erhéicht, gëtt de Stierwen dacks direkt virgeworf. Heiansdo ass d'Restriktioun falsch. Heiansdo kann d'Schraube net eng eenheetlech, voll preparéiert Schmelz mat der ugefrote Rate liwweren. Mir vergläichen den Drock virun an no Ännerungen, kontrolléiert den Écran an d'Materialbedingung, a bestätegt de richtege Nettooutput ier Dir de Flosswee erëm schneiden.

Profilfloss muss zesumme bei der Dierausgang ukommen
A WPC Profil kann décke baussecht Maueren enthalen, dënn intern Webs, déif grooves a kleng Corner an engem Sektioun. All Wee widderstoen Flux anescht. Wann d'Schmelz ee Gebitt ze séier an eng aner ze lues erreecht, kann de Profil zéien, verdréien, räissen oder ongläiche Dicht an Uewerfläch weisen.
D'Tooling Design benotzt Iwwergangsform a lokal Stroumresistenz fir d'Sektioun ze balanséieren. D'Zil ass net identesch Geschwindegkeet op all intern Punkt. D'Zil ass e stabile Profil bei der Sortie, déi de Kalibrator ouni exzessiv Korrektur ënnerstëtzen kann.
Bausse Maueren
Siichtbar Gesiichter brauche stabil Versuergung an eng entspriechend Uewerfläch op der Stierflipp. Décke Sektiounen droen och méi Hëtzt an de Kalibrator a kënne méi lues kille wéi dënn Features.
Intern Webs
Dënn Rippen si vulnerabel fir onvollstänneg Fëllung oder Rëss. Hir Fudderweeër, Kräizungen an Downstream Ënnerstëtzung sollen an den Tooling an Akzeptanz Zeechnungen siichtbar sinn.
Grooves an Ecker
Kleng Fonctiounen kënnen lokal Flux verstäerken a fäerdeg Problemer. Markéiert déi funktionell Kanten sou datt d'Toolkorrektur de Pass schützt anstatt eng netkritesch Uewerfläch ze verbesseren.



Eis Fabréck Vue:eng Schimmelkorrektur soll e gemoossene Grond hunn. Mir markéieren wou de Profil schwéier ass, dënn, séier, lues oder verzerrt, dann änneren de responsabel Flux Beräich an kontrolléiert haten Schrëtt. Schleifen eng Stierflip well de Profil "falsch ausgesäit" kann een Defekt fir en aneren austauschen an de Rekord fir den nächste Set läscht.
Kalibratioun an Ofkillung bestëmmen de kale Profil
D'Extrusiounsstierf bildt eng waarm Sektioun. De Kalibrator etabléiert an ënnerstëtzt kritesch Flächen, während d'Hëtzt d'Material verléisst. Ofkillung geet weider duerch Placken, Panzer oder Spraysektiounen, an d'Haul-Off bewegt de Profil ënner kontrolléierter Spannung. Dës Komponente mussen eng Mëttellinn a Geschwindegkeetsreferenz deelen.
Nanhaiya bitt optional Killkanäl a senge WPC Formen. Spezifizéiert den Zweck vun all Circuit, Inlet an Outlet Gréisst, Waasserqualitéit Ufuerderung, Operatiounstemperatur a verfügbare Flux. D'Planz soll och Zougang plangen fir d'Botzkanal ze plangen déi Skala oder Dreck sammele kënnen.
| Downstream Input | Effekt op de Profil | Keefer Daten ze liwweren |
|---|---|---|
| Kalibrator Kontakt an Ënnerstëtzung | Hält ausgewielte baussenzege Gesiichter, Rillen, Kanten oder Huelraim wéi d'Sektioun killt | Kalibrator Zeechnen, Längt, Unzuel vun Etappen, Vakuummethod an Upassungsbereich |
| Killwaasser Zoustand | Ännerungen Hëtzt-Entfernung Taux an dimensional Stabiliséierung | Versuergung Temperatur Gamme, Flux, Drock, Waasser Qualitéit an recirculation System |
| Distanz vu Stierf bis Kalibrator | Ännert net ënnerstëtzt Hot-Profil Verhalen virum Gréisst | Linn Layout, Upassung Gamme an Start-up Zougang |
| Ausrichtung Typ an Ausrichtung | Setzt d'Linngeschwindegkeet a kann de Profil ongläich zéien | Rimm oder Streck Layout, Vitesse Gamme, Kontakt Längt an Zentrum Héicht |
| Ausschneiden a Stacken | Kann Bewegung no der primärer Ofkillung opdecken oder erstellen | Schnëtt Längt, Saw oder Cutter Typ, Ënnerstëtzung Dësch a Stacking Method |
Verspriechen keng kal Dimensiounen op der Dierausgang.Averstanen wou a wéini all Dimensioun no Ofkillung gemooss gëtt. Benotzt déiselwecht Konditiouns- a Miessmethod fir Genehmegungsproben a Produktiounskontroll.
D'USDA Forest Products Laboratory Profil-Extrusiounsfuerschung beschreift e Prozess an deem de geschmollte WPC duerch e Stierf geformt gouf, gefollegt vun engem Dimensiounsstierf, Waasserspraytank a Puller. Dës Sequenz ass eng nëtzlech Erënnerung: d'Formatiounsresultat gehéiert zu der ganzer Linn, och wann d'Schimmel als een Artikel kaaft gëtt.
Spezifizéiert Schimmelkonstruktioun, Behandlung an Inspektioun
Nanhaiya fabrizéiert seng WPC Formen aus Stol a beschreift héichstäerkt Legierungsstahl mat gehärten a poléierte Flächen fir d'Aarbechtsberäicher. All Ofdréck ass CNC machined, Hëtzt behandelt a poléiert. Den definitiven Accord sollt dës allgemeng Produktattributer an Komponentniveau Ufuerderunge maachen.
- Material Schouljoer fir all Haaptkomponent
- Wärmebehandlung an Aushärtung Ëmfang
- Fäerdeg hardness Noutwendegkeete an Test Plaz
- Flow-Surface Finish Ufuerderung
- Kritesch Dimensiounen an Toleranzen
- Registere, Dowelen an Assemblée Referenzen
- Heizungsquantitéit, Kraaft, Spannung a Stecker
- Thermocouple Typ, Standuert a Kabel Detailer
- Drock an Schmelztemperatur Häfen
- Kühlkanal Zeechnen an Drocktest
- Befestigungsmaterial, Grad an Ersatzquantitéit
- Ersatzbar Insert a Verschleißdeel Definitioun
- Rust Schutz, Verpakung a Stockage Method
- Material, Behandlung an dimensional records
Frot net déi schwéierst méiglech Uewerfläch iwwerall. De Stierfkierper, Inserts, Befestigungen, Adapter an Ënnerstëtzung hunn verschidden Aarbechten. D'Spezifikatioun soll Uewerflächbedingung, Substratstäerkt, Reparaturmethod a Korrosiounsbeliichtung mat dem erwaarten Holz- a Mineralgehalt kombinéieren.


Fournisseur Qualifikatioun kann Nanhaiya's enthalenProduktioun Equipement, Zertifikat InformatiounenanInstallatioun an Ënnerhalt Ënnerstëtzung. Setzt erfuerderlech Dokumenter an Ënnerstëtzung an der Bestellung anstatt op eng allgemeng Katalogerklärung ze vertrauen.
Benotzt de Defektmuster fir déi verantwortlech Zone ze fannen
WPC Profilfehler kënnen am Rohmaterial, Mischer, Feeder, Schraube a Faass, Schimmel, Kalibrator, Ofkillungssektioun oder Oflaf ufänken. D'Plaz vun engem Defekt am Querschnitt a seng Verännerung iwwer d'Zäit ginn nëtzlech Hiweiser. Notéiert se ier Dir Temperatur, Geschwindegkeet an Tooling zesummen ännert.
| Observéiert Defekt | Schimmel Kontrollen | Aner Linn Kontrollen | Beschaffung Lektioun |
|---|---|---|---|
| Profil verdréit an eng widderhuelend Richtung | Flow Gläichgewiicht, Mauer Kompensatioun, stierwen Ausriichtung an Offlossquantitéit Zoustand | Kalibrator Positioun, Ofkillungsbalance an Ausrichtung | Maacht e gemoossene Akzeptanzartikel no voller Ofkillung |
| Eng Mauer oder Ripp ass dënn | Lokal Restriktioun, Insert Positioun, Depot, Verschleiung oder beschiedegt Stroumfläch | Formel Konsistenz, Feuchtigkeit, Écran Zoustand an Ausgangsstabilitéit | Markéiert all kritesch Mauer a Ripp op der Zeechnung |
| Intern Web Pausen | Web Feed Wee, Kräizung Design an Austrëtt Ënnerstëtzung | Feuchtigkeit, Kontaminatioun, Schmelzpräparatioun, Geschwindegkeet an net ënnerstëtzt Distanz | Maacht eng Querschnëttschnëttinspektioun am Laftest |
| Rau oder zerräissen Uewerfläch | Die-Lip Finish, Depot, Temperatur a lokale Flux | Formel, Schmierstoffbalance, Feuchtigkeit, Dispersioun a Linngeschwindegkeet | Genehmegt eng kierperlech Uewerflächeprobe ënner enger genannter Formel |
| Bubbles oder Pinholes | Halt-up Zonen a lokal Iwwerhëtzung | Holzfeuchtigkeit, Trocknung, Ernierung, Belëftung a liichtflüchtege Entfernung | Rekord Fiichtegkeet Virbereedung a Vent Leeschtung am Test plangen |
| Braun oder schwaarz Marken | Dout Zonen, Dépôten, exzessiv lokal Temperatur a Botzen Schued | Faassablagerungen, thermesch Geschicht, Ausschaltpraxis a kontaminéiert Fudder | Frot fir eng dokumentéiert Start-up, Shutdown a Botzen Prozedur |
| Dimensiounen dreiwen während engem Laf | Thermesch Bewegung, locker Upassung, Verschleiung an Ofkillungskanalbedingung | Ausgang, Temperatur, Drock, Vakuum, Waasser a Fluchgeschwindegkeet | Benotzt Zäitproben duerch e stabile Laf, net eng fréi Probe |
| Héich Drock an niddereg Ausgang | Begrenzte Floss, blockéierte Wee, onpassend Iwwergang oder niddereg Stierftemperatur | Écran Blockéierung, verschleeft Schraube, Fudderbegrenzung a Materialviskositéit | Definéiert Drockplaz an eng benotzbar Operatiounsfenster |
Praktesch Diagnostik Method:markéiert uewen, ënnen, lénks a riets op der extrudate an Finale Profil. Notéiert déiselwecht Orientéierung duerch de Kalibrator. Wann de Defekt rotéiert oder ännert no enger Linnkomponent, huet d'Enquête e bessere Startpunkt wéi eng allgemeng Instruktioun fir d'Schimmel unzepassen.
Eis Fabréck Vue:mir si virsiichteg wann e Defekt nëmmen als "d'Uewerfläch ass schlecht" beschriwwe gëtt. Mir froe wou et schéngt, ob et kontinuéierlech ass, wéini et nom Start ufänkt, wéi eng Formule vill leeft a wat mam Drock geschitt. Eng enk Foto mat Orientéierung an engem erhale Sektioun spuert dacks méi Zäit wéi e laange Message.

WPC Extrusioun Schimmel RFQ Checklëscht
E komplette RFQ mécht Zitater vergläichbar a gëtt dem Ingenieursteam e klore Referenzkonditioun. Benotzt eng Versiounsnummer iwwer d'Produktzeechnung, Formel, Zeillayout an Akzeptanzdokument.
- Identifizéieren de fäerdege Produkt.Staatsdeck, Fechter, Dierrahmen, Plafong, Panel, Trimm oder en anere Profil. Erkläert d'Applikatioun a wéi eng Flächen sichtbar oder funktionell sinn.
- Befestegt de kontrolléierten Querschnitt.Ëmfaasst Dimensiounen, Maueren, Rippen, Huelraim, Radien, Datumen, Toleranzen, Gläichheet, Twist an Zilmass pro Längt.
- Gitt déi komplett Formel.Lëscht Polymergrad, Holzart an Inhalt, Mineralfiller, Schmierstoff, Kupplungsmëttel, Stabilisator, Pigment, recycléiertem Inhalt an all Schaum- oder Cap-Layer System.
- Beschreiwen Material Virbereedung.Gitt Informatioun iwwer d'Trocknung, d'Mëschung, d'Kompositioun, d'Pelletering, d'Lagerung, d'Massdichte a d'Feuchtigkeitkontrolle.
- Definéiert d'Extrusiounsroute.Staat Single Schraube, parallel Zwilling, konesch Zwilling oder Tandem; Schrauwen Duerchmiesser; Ausgang; Linn Vitesse; Filtratioun; normalen Drock; an Temperatur Fënster.
- Kontrolléiert déi mechanesch Interface.Befestegt de Flange, Register, Bolzenkrees, Schmelzeinlet, Dichtungsgesicht, Zentrum Héicht, Ënnerstëtzung, Hebe a Raum Enveloppe.
- Lëscht elektresch an Utilitydaten.Gitt Spannung, Frequenz, Heizungssteuerung, Thermoelementtyp, Kabelstandard, Killwaassertemperatur, Flow, Drock a Qualitéit.
- Weist den Downstream Layout.Ëmfaasst Kalibrator Sektiounen, Vakuum oder Waasser Verbindungen, Killmëttel Panzer, Ënnerstëtzung Dëscher, haul-off, embossing Eenheet, Cutter a verfügbar Upassung.
- Surface Aarbecht definéieren.Staat ob d'Produkt d'Linn glat verléisst, geprägt, geschleeft oder gebastelt a wéi vill Material de sekundäre Prozess läscht.
- Lëscht all geliwwert Komponent.Separat Adapter, Stierfkierper, Inserts, Kalibratoren, Killplacken, Heizungen, Sensoren, Dichtungen, Befestigungen, Stänn, Tools an Ersatzstécker.
- Ufro den techneschen Dossier.Ëmfaasst Zeechnungen, Bill vun Material, Material a Behandlung records, Inspektioun Rapport, elektresch Lëscht, Ofkillungsdiagramm, Handbuch an Ersatzdeeler Lëscht.
- Schreift den Akzeptanztest.Nennt d'Formel, de Profil, d'Ausgab, d'Geschwindegkeet, d'Dauer vum Laf, d'Prozessrecords, d'Probefrequenz, d'Dimensiounsgrenzen, d'Uewerflächeprobe an d'Fäerdeg-Produkt Tester.
Ersatzwarnung:benotzt net eng verschleeft Schimmel als eenzeg Definitioun vum neie Set. Kombinéiert originell Zeechnungen, Maschinn-Interface Miessunge, e gutt erhale Profil an de Grond fir Ersatz. D'Kopie vun verschleeften Flowfeatures kann den alen Defekt reproduzéieren.
Fir eng PVC oder WPC Verwaltungsrot Linn, iwwerpréiwen derPVC Verwaltungsrot konesch Zwilling-Schrauwen barrelmam Tooling Package. Fir High-Output oder Compounding Flichten, vergläicht d'co-rotéierend parallel Zwilling-screw barrelan déi méi breetparallel Zwilling-Schrauwen Beräich. Dës Linken Ënnerstëtzung Equipement Auswiel; der Finale Choix hänkt nach op der Formel an Prozess Wee.
Akzeptéiert d'Schimmel mat enger kontrolléierter Produktiounslaf
Fänkt mat Komponentinspektioun un, beweist dann d'Bildungsresultat op der Linn. Déi ausgemaach WPC Formel ass wichteg, well en anere Polymer, Holzgehalt, Feuchtigkeitbedingung oder Schmiersystem kann den Drock, d'Uewerfläch an d'dimensional Erhuelung änneren.
| Akzeptanz Etapp | Wat fir z'iwwerpréiwen | Rekord ze halen |
|---|---|---|
| Dokument Iwwerpréiwung | Zeechnunge Versiounen, Komponent Lëscht, Material a Behandlung Ëmfang, Heizungen, Sensoren, Killkreesser, Ersatzstécker an Handbücher | Ënnerschriwwen Dokument Register |
| Bench Inspektioun | Kritesch Schnëttplazen, Registere, Ëffnungen, Inserts, Dichtungsflächen, Befestigungen, Flowflächen a Montageorientéierung | Dimensiouns- a visuelle Bericht verbonne mat Deelnummeren |
| Installatioun | Zentrum Héicht, Flange fit, Ënnerstëtzung, Lift Zougang, Heizung wiring, Sensoren, Waasser Verbindungen an Ausriichtung ze calibrators | Installatioun Checklëscht a Fotoen |
| Hëtzt-up | Zone Identifikatioun, Controller Äntwert, Sensor Liesung, aktuell Zeechnen, Leckage a Killkanalbedingung | Zone Kaart a stabiliséiert Liesungen |
| Produktioun lafen | Genehmegt Formel, Fudderpräparatioun, Ausgang, Linngeschwindegkeet, Temperaturen, Drock, Motorbelaaschtung, Ofkillungs- a Fluchbedéngungen | Zäit-baséiert Prozess Blat a behalen Matière première Prouf |
| Profil Inspektioun | Bausse Dimensiounen, Mauer- a Rippsektiounen, Gläichheet, Twist, Uewerfläch, Faarf, Mass pro Längt a passen mat paringskomponenten | Miessunge gebonnen fir Positioun a Produktiounszäit ze schneiden |
| Ännerung an Erhuelung | Ausgemaach Upassung, normal Stoppen an Restart, oder eng Gréisst oder Faarf änneren wann et zu alldeeglechen Produktioun wichteg ass | Operateur Sign-Off a Rescht-Aktioun Lëscht |
De fäerdege Produkt kann Tester brauchen déi wäit iwwer d'Profildimensioune goen.ASTM D7031ass e Guide fir mechanesch a physesch Eegeschafte vu WPC Produkter ze evaluéieren, an et seet datt d'Benotzer d'Tester passend fir d'Applikatioun auswielen.ASTM D7032-21deckt Leeschtung Bewäertungen fir WPC a Plastik-Holz Deck Brieder, Trap treads, Wiechter an handrails.
Fir Naturfaser-verstäerkt Komposit Deckplacke,ISO 16616:2015gëtt Test Methoden, iwwerdeemsISO 19821:2017Adressen span Bewäertung. Bestätegt déi applicabel Editioun, national Code a Produktomfang ier Dir de Kontrakt schreift. D'Schimmel trëfft net d'Konformitéit vum fäerdege Produkt.
Eis Fabréck Vue:déi bescht Iwwerreechung ass eng stabil Prozessfenster an eng Rei vu tracéierbare Proben. Mir wëllen wësse wéi eng Formel leeft, wéi séier d'Linn bewegt ass, wou den Drock sech niddergelooss huet, wéi d'Ofkillung gesat gouf a wéini all Probe geschnidden ass. Ee gutt ausgesinn Bord op engem Dësch gesat erklärt net ob d'Linn et widderhuelen kann.

Oft gestallte Froen
Wéi eng Informatioun ass erfuerderlech fir eng WPC Extrusiounsform ze zitéieren?
Schéckt déi lescht Profil Zeechnung mat Toleranzen, déi komplett WPC Formel, Materialpräparatiounsmethod, Extruder an Adapter Detailer, Zilausgang a Linngeschwindegkeet, Ofkillung an Oflehnungslayout, Uewerflächefuerderungen, Ëmstellungsplang, verfügbar Utilities an e moossbare Akzeptanztest. Eng kierperlech Produktprobe ass nëtzlech, awer et sollt déi kontrolléiert Zeechnung net ersetzen.
Kann een WPC Schimmel PE, PP a PVC-baséiert Holzkompositen lafen?
Déi selwecht fäerdeg Form mécht d'Materialien net austauschbar. PE, PP a PVC-baséiert WPC Formuléierungen kënnen ënnerscheeden am Flux, Temperaturfenster, Schmieren, Ofdreiwung a Killreaktioun. Mir iwwerpréiwen déi exakt Formel an d'Veraarbechtungsroute ier mir entscheeden ob een Toolkierper a getrennten Inserts praktesch sinn oder ob engagéiert Tooling méi sécher ass.
Huet eng WPC Extrusiounsform de Kalibrator?
Den zitéierten Ëmfang muss soen. D'Extrusiounsstierf formt d'waarm Schmelz, während de Kalibrator, d'Kühlsektiounen an d'Ofdreiwung de Profil halen a stabiliséieren wéi et ofkillt. Frot fir eng Linn-Element Tooling Lëscht déi d'Stär identifizéiert, Adapter, Kalibratoren, Killplacken, Dichtungen, Heizungen, Sensoren an Ännerungsdeeler.
Firwat verdréit oder béien de WPC Profil no der Schimmel?
Twist oder Béi kënnen aus ongläiche Stierffluss kommen, onbalancéiert Mauer- oder Websektiounen, ongläiche Ofkillung, Kalibratorausrichtung, onbestänneg Ausgang, onuniform Temperatur oder e falsch ausgeriichtten Oflaf. Mooss d'Richtung an den Timing vun der Verzerrung ier Dir verschidde Variabelen upasst. De komplette Form- a Killsystem muss iwwerpréift ginn.
Wéi eng Material benotzt Nanhaiya fir WPC Schimmel?
Nanhaiya d'WPC Ofdréck Säit Lëschte Stol a beschreift héich-Kraaft Legierung Stol mat gehärt a poléiert Fläch. All Ofdréck ass CNC machined an Hëtzt behandelt, mat optional Killmëttel Channels. Déi guttgeheescht Devis soll de genaue Grad identifizéieren, Behandlungsomfang, Flowflächefinish an Inspektiounsrecords fir de Projet.
Wéi soll en huel WPC Deckprofil spezifizéiert ginn?
Gitt de komplette Querschnitt mat baussenzegen Dimensiounen, Mauer- a Rippendecken, Kavitéitgeometrie, Radien, kriteschen Toleranzen, sichtbare Gesiichter, Prägungs- oder Schleifzoulag, Zilmass pro Längt an den Endprodukt Teststandard. Markéiert wéi eng Dimensiounen funktionell sinn sou datt den Tooling Hiersteller weess wou d'Upassung am wichtegsten ass.
Kann d'Schimmel WPC Decking Standard Konformitéit garantéieren?
Nee D'Schimmel Kontrollen Profil Formatioun, mee Finale Produit Leeschtung hänkt och op der Formel, compounding, Fiichtegkeet zréck, extrusion Konditiounen, kille an Produktioun Qualitéit System. Den Hiersteller muss de fäerdegen Deck un den applicabelen Ufuerderunge testen, sou wéi de gewielte ASTM, ISO oder nationale Standard.
Wéi soll e WPC Extrusiounsform akzeptéiert ginn?
Kontrolléiert déi genehmegt Zeechnungen, Materialien, Behandlungen, Schnëttplazen, Heizungen, Sensoren, Flowflächen a ännert d'éischt Deeler. Fuert dann déi ausgemaach Produktiounsformel mat engem genannte Profil, Ausgang a Linngeschwindegkeet. Notéiert Prozessbedéngungen a moosst d'Dimensioune vum gekillte Profil, d'Mauer- a Rippsektiounen, d'Richtegkeet, d'Twist, d'Uewerfläch, d'Mass pro Längt an all Tester, déi vun der Produktspezifikatioun erfuerderlech sinn.
Techneschen Inhalt virbereet aus dem Nanhaiya senger aktueller WPC Schimmel, Schraubefaass, Ausrüstung a Service Säiten. Extern technesch Ënnerstëtzung ass limitéiert op offiziell USDA, ASTM an ISO Quellen. Finale Tooling Dimensiounen, Materialien, Behandlung, Linn Ëmfang an Akzeptanz Critèrë gi vun der guttgeheescht Projet Dokumenter kontrolléiert haten.