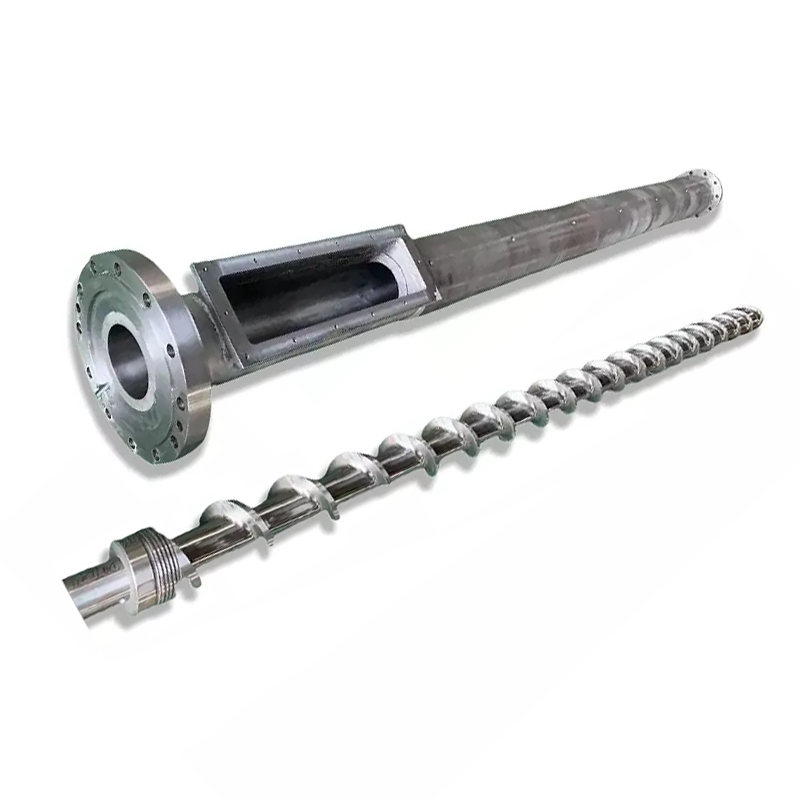
A barrel Flange gesäit einfach bis den neien Deel d'Maschinn erreecht. Dann e klenge Feeler am Register, Bolzenkrees, Dichtungsgesicht oder Schmelzpassage kann d'Installatioun stoppen. Dëse Guide weist Kaf- an Ënnerhalt Équipë wéi eng al Prouf ze maachen, Maschinn Interface an Betribssystemer Flicht an engem kontrolléiert haten Flange Spezifizéierung.



Schnell Äntwert
Fir eng kafenextruder barrel Flange, Schéckt eng kontrolléiert Zeechnung, déi d'Bohr identifizéiert, ausserhalb Duerchmiesser, Dicke, Locatiounsregister, Bolzenmuster, Dichtungsgesicht, Material, Uewerflächenbehandlung a matingdeeler. Füügt d'tatsächlech Temperatur an Drockbasis, Extruder oder Stierfkopmodell, Quantitéit an Inspektiounsufuerderunge.
Bestellt net e personaliséierte Maschinnflens aus de Wierder "ANSI", "DIN", "JIS" oder "PN16" eleng. Dës Referenze kënnen e Standard Päifflens definéieren nëmmen wann déi komplett Standardbezeechnung a Servicebasis uginn sinn. Eng extruder Verbindung brauch normalerweis seng eege Interface Zeechnen, och wann eng Säit eng unerkannt flensmuster no.
Als éischt z'identifizéieren wéi eng Zort Flange Dir kaaft
Beschaffungsfehler fänken dacks un wann dräi verschidde Komponenten all e Flange genannt ginn. E Standard Päifflens, e personaliséierten Extruderfassflens an en Iwwergangsadapter kënnen ähnlech an enger Foto ausgesinn. Si sinn net an déi selwecht Manéier uginn.
| Komponent | Wat definéiert et | Main Akafsrisiko |
|---|---|---|
| Standard Päif Flange | Genau Norm, Editioun, Nominell Gréisst, Klass oder PN, Fassad, Material, Buer a Verbindungstyp | E kuerze Label wéi "DIN Flange" kann op méi wéi een Dimensiouns- a Bewäertungssystem bezéien |
| Benotzerdefinéiert extruder barrel Flange | Gesteuert Maschinn Zeechnen, Mating Faass oder Adapter, Register, Bolzenmuster, Schmelzbuer, Dichtungsfunktioun a Servicepflicht | Benotzt e Päif-Flange Dësch fir eng Maschinn Interface déi personaliséiert Lokalisatiouns- a Flowfeatures huet |
| Die-Kapp Adapter Flange | Zwee Schnëttplazen plus den internen Schmelztransitioun, Orientéierung, Ënnerstëtzung a Sensor oder Écran-Pack Ufuerderunge | Béid Enden passen getrennt, awer de versammelt Stroumwee, d'Mëttlinn oder d'Schraubenorientéierung net |
Nanhaiya seng aktuellbarrel flens Gammedeckt Ronn Stol flanges mat flanged Verbindungen an personaliséiere port Gréissten. ANSI, DIN a JIS Mustere sinn verfügbar, zesumme mat voll personaliséierten Dimensiounen fir Plastik, Chemikalien, Granuléierung a Maschinnapplikatiounen.
Eis Fabréck Vue:de Standardnumm fänkt en technesche Gespréich un; et mécht d'Zeechnung net fäerdeg. Mir froe fir d'éischt wou den Deel sëtzt, wat en lokaliséiert, wat en ofseet a wat doduerch passéiert. Wann dës Funktiounen kloer sinn, ginn déi richteg Dimensiounen vill méi einfach ze kontrolléieren.


D'Dimensiounen déi entscheeden ob de Flange passt
Eng nëtzlech Zeechnung trennt Gréisst vu Funktioun. D'Bolzen Lächer kreéieren Spannkraaft, de Register lokaliséiert d'Deeler, d'Gesiicht dréit d'Dichtung an d'Bohr dréit d'Schmelz oder d'Veraarbechtungsmedium. Eng Feature froen fir eng aner ze kompenséieren schaaft schwiereg Montage an onsécher Versiegelung.
| Zeechnen Fonktioun | Firwat ass et wichteg | Wat de Keefer soll soen |
|---|---|---|
| Aussen- Duerchmiesser | Kontrolléiert Enveloppe, Tool Zougang a Spillraum bei Heizungen, Schutz oder Ënnerstëtzer | Nominell Gréisst, Toleranz an all limitéiert Secteur |
| Zentral gebuert oder Schmelze Passage | Kontrollen Flux Kontinuitéit an intern Schrëtt um gemeinsame | Duerchmiesser, Toleranz, Transitioun Form, Richtung an Uewerfläch Ufuerderunge |
| Allgemeng a lokal Dicke | Afloss Bolzen Engagement, Steifheit, Ausriichtung a versammelt Längt | Datum Gesiichter, thicknesses, counterbores an hub Längt |
| Locatiounsregister oder Spigot | Etabléiert konzentresch Assemblée amplaz op Bolzen-Lach Spillraum ze vertrauen | Männlech oder weiblech Fonktioun, Duerchmiesser, Déift, fit a Lead-an |
| Bolt Muster | Bitt d'Spannverbindung a fixéiert Wénkelorientéierung | Quantitéit, Pitch-Krees Duerchmiesser, Lach Gréisst, Fuedem, Déift a Wénkel Datum |
| Dichtung Gesiicht | Erstellt de beabsichtigte Kontakt mat enger Dichtung, Ring, Groove oder Metall Gesiicht | Géigewier Typ, Dimensiounen, fäerdeg, Sigel Spezifizéierung an allowable Schued |
| Geometresch Kontrollen | Halt d'Bohr, registréiert an d'Versiegelungssiicht korrekt verbonnen | Datums plus erfuerderlech Flächheet, Perpendicularitéit, Positioun, Koaxialitéit oder Runout |
| Orientatioun Fonctiounen | Align Heizungen, Sensor Häfen, keyways, Wiechter oder asymmetresch mating Deeler | Auerwénkel vun engem eendeiteg Datum |
ISO 286-1 liwwert en internationale System fir linear Gréisst Toleranzen a Passformen, inklusiv Zylinderfeatures an d'Basis-Lach a Basis-Schacht Konzepter. ISO 1101 liwwert d'Symbolsprooch fir Form, Orientéierung, Standuert a Runout Kontrollen. Dës Standarden hëllefen d'Ufuerderung auszedrécken, awer den Designer muss nach ëmmer déi funktionell Datumen an zulässlech Wäerter wielen.
Bolt-Lach Clearance ass kee Lokalisatiounssystem.Wann de verbonne stierwen Kapp oder Adapter muss konzentresch mat der barrel gebuert ginn, definéieren engem Register oder aner kontrolléiert lokaliséiere Fonktioun. D'Schrauwen unzezéien wärend zwee falsch ausgeriichte Boren zesummen zwéngen, kënnen d'Gesiicht, Dichtung oder Befestigungen beschiedegen an e schiedlechen internen Schrëtt hannerloossen.

ANSI, DIN, JIS an PN sinn net komplett Kafbeschreiwungen
Nanhaiya bitt ANSI, DIN a JIS Optiounen oder e personaliséierte Standard. Dës Gamme ass nëtzlech wann e Flange mat etabléierte Planzenleitungen ugeschloss ass oder mat engem existente regionale Muster muss passen. Den Zitat brauch nach ëmmer dat exakt Dokument, Editioun, nominell Gréisst, Bewäertung, Gesiicht, Material an all Projetmodifikatioun.
ASME B16.5, zum Beispill, ass Titel fir Päif Flanges an flanged Armature aus NPS 1/2 duerch NPS 24. Säin Ëmfang Adressen Drock-Temperatur Bewäertungen, Materialien, Dimensiounen, Toleranzen, Marquage an Testen. Dëst ass e staarke Kader fir Komponenten a sengem Ëmfang, awer säin Titel mécht net all Extruderverbindung an e B16.5 Flange.
Praktesch Ënnerscheed:wann de Flange ass Deel vun engem Drock-Päif Grenz, benotzen déi applicabel Päif Regelen a qualifizéiert Ingenieur review. Wann et e personaliséierten Maschinninterface ass, kontrolléiert se mat der guttgeheescht Ausrüstungszeechnung a Betriebsflicht. Wann et béid Rollen ausféiert, muss de Kafpaket béid Ufuerderungen erfëllen.
Standard Muster
Staat der Norm Zuel, Joer oder Editioun, Gréisst, Klass oder PN, konfrontéiert, Material Grupp an mating Komponent. Lëscht all Deviatioun explizit.
Benotzerdefinéiert Muster
Maacht déi ënnerschriwwen Zeechnung d'Autoritéit. Eng Referenz zu engem Standard kann nach ausgewielt thread definéieren, passt, Symboler oder Test Methoden.
Gemëscht Interface
Weist wéi ee Gesiicht e Standard follegt a wéi ee Gesiicht personaliséiert ass. Definéiert den internen Iwwergang a Wénkelverhältnis tëscht béiden Enden.
Eis Fabréck Vue:"selwecht wéi déi al Flange" ass nëtzlech Kontext, mä et ass net eng inspectable Noutwendegkeete. Mir setzen déi exakt Interface op eng Zeechnung a froen de Keefer et ze stëmmen. Dëst gëtt Produktioun, Inspektioun an Installatioun Équipë déi selwecht Äntwert wann eng Miessung a Fro gestallt gëtt.
Drockklass kann net vun Temperatur a Material getrennt ginn
Dem Nanhaiya seng Faassflens Säit weist PN6, PN10, PN16, PN25, PN40 an PN63 Optiounen. Behandelt dës als verfügbar Spezifizéierungskategorien, net als eng universell Aarbechtsdrock Ausso. Eng benotzbar Bewäertung hänkt vum regéierende Standard, Material, Temperatur, Geometrie, Bolten, Dichtung a Systemdesign of.
Polymer Veraarbechtung füügt Konditiounen un, déi e kuerze Flangelabel net beschreiwen kann. D'Verbindung kann waarm Schmelzen, Heizungs- a Killzyklen, Maschinnvibrationen, Stierfkopgewiicht, Montagelaaschten a Botzen gesinn. Staat normal a maximal Konditiounen, mee halen Design Konditiounen getrennt aus Routine Prozess Astellunge.
| Pflicht Input | Firwat den Hiersteller et brauch | Beweis ze befestegt |
|---|---|---|
| Normal a maximal Temperatur | Afloss Material Verhalen, Sigel Auswiel, thermesch Bewegung an Bewäertung Basis | Prozess Blat, Heizung Astellungen a gemooss Betribssystemer Beräich |
| Normal a maximal Drock | Definéiert déi mechanesch a Versiegelungsflicht ënner der applicabeler Designmethod | Instrumentatiounsbereich, Operatiounsrecords an Designfuerderung |
| Drock mëttelfristeg | Geschmollte Polymer, Gas, Flëssegkeet oder Planzenleitungen kënnen verschidden Design- a Botzenkontrollen erfuerderen | Materialnumm, Formel, Sécherheetsdaten a Prozessdiagramm |
| Extern Laascht | E schwéiere Stierfkop oder net-ënnerstëtzte Päif kënnen d'Biebelaaschtung um Flange addéieren | Assemblée Gewiicht, Schwéierpunkt, Ënnerstëtzung an Installatioun Zeechnen |
| Thermesch Zyklen | Widderholl Expansioun a Kontraktioun kënnen d'Preload, d'Ausrichtung an d'Versiegelung beaflossen | Start an Stop Frequenz plus Heizung a Killsequenz |
| Applicabel Code oder Client Regel | Bestëmmt Berechnungen, Material records, Marquage, Testen an Genehmegung Responsabilitéit | Genau Dokument, Editioun a Projet Spezifizéierung |
Wielt keng méi héich PN Nummer als Stand-alone Kur fir Leckage.Leckage kann aus Gesiichtsschued kommen, e falschen Dichtung, Verzerrung, Kontaminatioun, schlecht Ausrichtung, onpassend Bolten oder thermesch Bewegung. Fannt de Feelermechanismus ier Dir d'Klass oder d'Spannungsmethod ännert.


Wielt Material an Uewerfläch Behandlung fir déi richteg Ëmwelt
Nanhaiya fabrizéiert Fassflänzen aus Kuelestol, Edelstahl a Legierungsstahl. Verfügbar Uewerflächebehandlungen enthalen Sandstralung, Galvaniséierung an Néckelbeschichtung, mat aner Behandlungen, déi fir Client Ufuerderunge verfügbar sinn. Déi guttgeheescht Zeechnung soll e genaue Grad a Behandlungsomfang uginn, net nëmmen eng breet Materialfamill.
| Optioun | Firwat e Keefer kann et betruecht | Froen ze léisen virun der Genehmegung |
|---|---|---|
| Kuelestoff Stahl | Allgemeng Maschinn Kraaft a wiertschaftlech Fabrikatioun wou d'Ëmwelt kontrolléiert gëtt | Genau Grad, Korrosiounsschutz, Schweessbarkeet, Temperaturbasis an ausgesat Flächen |
| STAINLESS Stol | Corrosion Resistenz oder eng propper ausgesat Uewerfläch fir eng definéiert Prozess Ëmwelt | Genau Grad, chemesch Belaaschtung, Galling Risiko, Matarmaterialien a Fabrikatiounsroute |
| Legierung Stol | Mechanesch oder thermesch Flicht déi eng spezifizéiert Legierung a Behandlungsroute erfuerdert | Grad, Wärmebehandlung, Hardness, Zähegkeet, Veraarbechtbarkeet an Inspektioun records |
| Sandblasted Uewerfläch | Uewerfläch Virbereedung oder e spezifizéierte externen Ofschloss | Wéi eng Gesiichter ginn behandelt a wéi eng Präzisiouns- oder Dichtungsgesichter musse geschützt ginn |
| Galvaniséierter oder vernickelt Uewerfläch | Zousätzlech Surface Schutz fir eng ausgemaach Ëmwelt | Beschichtungsmaterial, Déckcritère, maskéiert Beräicher, Dimensiounsbezuelung a Reparaturmethod |
Eng Beschichtung korrigéiert net en onpassend Basismaterial, schwaach Geometrie oder beschiedegt Dichtungsgesicht. Et kann och e enk passend Register änneren wann d'Zeechnung net maskéiert Flächen an endgülteg Dimensiounen definéiert. Entscheede ob d'Toleranz virun der Behandlung gëlt oder op de fäerdegen Deel prett fir d'Montage.
Eis Fabréck Vue:mir trennen schaffen Gesiichter aus geschützt externen Gesiichter. A Sigel Land, lokaliséiere Duerchmiesser oder knapper gebuert soll net eng Beschichtung vun Accident kréien. D'Behandlungsgrenzen op der Zeechnung markéieren ass vill méi sécher wéi se ze léisen nodeems déi fäerdeg Deeler ukommen.



Wéi moosst een en Ersatzfassflens
En alen Deel liwwert wäertvoll kierperlech Beweiser, awer et kann net méi déi virgesinn Geometrie representéieren. E Register kann droen, e Gesiicht kann während der Reparatur geschummt ginn an d'Hëtzt kann d'Plack verzerren. D'Original Maschinn oder Assemblée Zeechnen bleift déi bescht Start Autoritéit wann et verfügbar ass.
- Foto déi installéiert Versammlung.Rekord Flux Richtung, Komponent Uerdnung, centerline, Ënnerstëtzung, Heizungen, Sensoren an Zougang virun Demontage.
- Z'identifizéieren souwuel mating Komponente.Notéiert de Faass, den Adapter, den Écranwechsler, de Zesummeflosskär, d'Gearbox-Säit Struktur oder de Stierkopf verbonne mat all Gesiicht.
- Propper ouni de Beweis z'änneren.Ewechzehuelen Polymer a loose Kontaminatioun ouni Ronnen Kanten oder poléieren ewech Verschleiung Marken déi den Echec erklären.
- Etabléieren Datums.Wielt déi primär Dichtungs- oder Montagegesiicht, d'Bohr- oder Registerachs an eng Wénkelfunktioun ier Dir Dimensiounen ophëlt.
- Mooss all Interface.Rekord gebuert, ausserhalb Duerchmiesser, deck, all Schrëtt an Déift, bolt Muster, thread, counterbores, Gesiicht Fonctiounen an Orientatioun.
- Maacht d'Materialdeeler.E kopéiert verschleeft Flange kann den alen Feeler reproduzéieren. Verifizéiert déi aktuell männlech a weiblech Registere, verfügbare Bolzenengagement a Sigelplaz.
- Konflikter op der neier Zeechnung léisen.Vergläicht d'Probe, d'Original Zeechnung an d'Matermessungen, stëmmt dann d'Dimensioun, déi déi virgesinn Funktioun restauréiert.
Minimum Foto Set:eent installéiert Iwwersiicht, souwuel flensgesichter, enger Säit Vue, de barrel oder stierwen-Kapp nameplate, all Mark oder Deel Zuel, der Sigel, an no Meenung vun Schued. Plaz eng Skala nieft dem Deel fir Orientéierung, awer berechent ni kritesch Dimensiounen aus Perspektivfotoen.
Fir Zwilling-Schrauwen oder Multi-Komponent Projeten, kontrolléieren Wénkel Orientatioun virsiichteg. E Bolzenmuster kann symmetresch sinn, während d'Schmelzöffnung, d'Heizterminal, de Sensorport oder d'Ënnerstëtzung net ass. D'Versammlung kann zesummeschrauwen an nach ëmmer an eng onbenotzbar Positioun rotéiert ginn.
Deelt déi assoziéiert Produktfamill sou datt de Fournisseur de System versteet. Nanhaiya ënnerstëtzteenzeg Schraube, parallel Zwilling Schraubeankonische ZwillingsschrauberfassApplikatiounen, plusextruder Zesummefloss Kärea personaliséiert Die Schnëttplazen.
Machining Fäegkeet ënnerstëtzt d'Zeechnen, awer ersetzt se net
Dem NanhaiyaProduktioun EquipementSäit Lëschte CNC Bueraarbechten an milling Positionéierung Genauegkeet vun 0,02 mm. Et identifizéiert och fënnef-Achs Bearbechtung fir onregelméisseg Schrauffluch a spezielle Flangestrukturen. Dës Fäegkeeten si relevant fir komplex Lachmuster a Flangefeatures.
Eng Maschinn publizéiert Positionéierungsfäegkeet ass net automatesch d'Toleranz vun all fäerdeg Flange. Tatsächlech Akzeptanz kënnt aus der Zeechnen, Prozessroute, Befestigung, Materialbedingung, Wärmebehandlung oder Beschichtungssequenz an ausgemaach Inspektiounsmethod.
| Fabrikatioun Etapp | Kontroll Fro | Nëtzlech Keefer Rekord |
|---|---|---|
| Material Empfang | Passt d'Material mat der exakter Grad an der Form, déi op der Bestellung uginn ass? | Material Zertifikat wann am Kontrakt uginn |
| Datum machining | Wéi eng Gesiicht an Achs wäerte spéider Funktiounen kontrolléieren? | Genehmegt Zeechnen mat kloer Datum Schema |
| Boren a registréieren Bearbechtung | Ginn mating Duerchmiesser, Déiften an passt an der korrekt Rei produzéiert? | Dimensiounsbericht fir kritesch Interface Funktiounen |
| Lach Produktioun | Ginn Pechkrees, Wénkelorientéierung, Fuedem an Déift richteg referenzéiert? | Muster Inspektioun Resultater a Fuedem Verifizéierung |
| Gesiicht Ofschloss | Sinn Dichtungsgeometrie, Flaachheet an Uewerflächefuerderunge geschützt? | Spezifizéiert Gesiicht Inspektioun an Uewerfläch Rekord |
| Hëtzt oder Uewerfläch Behandlung | Wäert d'Behandlung d'Gréisst, d'Flaachheet, d'Häertheet oder d'geschützte Beräicher änneren? | Behandlungszertifika a final Dimensiounsinspektioun wéi néideg |
| Finale Marquage a Verpakung | Kann d'Planz Revisioun identifizéieren, Orientatioun an mating Assemblée? | Deel Marquage, Inspektioun Fräisetzung a geschützt Verpakung |



Eis Fabréck Vue:eng Toleranz soll e Grond an eng Inspektiounsmethod hunn. Mir zéien Lokalisatiouns-, Dichtungs- an Ausrichtungsfunktiounen, wou d'Versammlung Kontroll brauch. Déi klengst méiglech Toleranz op all Dimensioun applizéieren füügt nëmme Käschte bäi a kann vun de Funktiounen oflenken déi tatsächlech passend entscheeden.
Wat allgemeng Flangeproblemer soen Iech
E Verbindungsproblem gëtt selten vun enger Foto diagnostizéiert. Notéiert wann d'Symptom erscheint, ob et mat Temperatur oder Drock ännert, a genau wou d'Leck, d'Bewegung oder de Schued ufänkt. Änneren eng kontrolléiert Variabel gläichzäiteg.
| Observéiert Problem | Méiglech Ursaachen fir z'ënnersichen | Beschaffung Lektioun |
|---|---|---|
| Neie Flange wäert net an de Register kommen | Falsch Duerchmiesser oder Passung, Beschichtung op der Locatiounsgesiicht, Burr, Dreck, thermesch Zoustand oder Verzerrung vum Verbandsdeel | Staat endgülteg behandelt Dimensiounen, fit, Lead-an an Inspektioun Temperatur |
| Bolt Lächer alignéieren net | Falsche Pitchkrees, Lachzuel, Wénkeldatum, Handegkeet, Fuedem oder Zeechnungsrevisioun | Dimensioun déi voll Muster vun engem siichtbar Orientatioun Fonktioun |
| Leck erschéngt während der Heizung | Thermesch Bewegung, onpassend Dichtung, Gesiichtsverzerrung, Verloscht vu Virauslaascht oder Temperatur ausserhalb vun der guttgeheescht Basis | Gitt den thermesche Zyklus, d'Dichtungsspezifizéierung an d'Botzmethod an der Systemiwwerpréiwung |
| Leck bestoe bei engem Secteur | Lokal Gesiicht Schued, Kontaminatioun, ongläiche Flaachheet, Mëssverstäerkung oder extern Béiebelaaschtung | Spezifizéieren Gesiicht Kontrollen an Ënnerstëtzung der verbonne Assemblée |
| Polymer degradéiert am Gelenk | Intern Schrëtt, doudege Pocket, rau Schued, Auslafe Wee oder exzessiv Residenz no bei der Interface | Kontrolléiert de versammelt Schmelzpassage, net nëmmen déi extern Flangedimensioune |
| Fasteners ëmmer erëm loosen oder feelen | Falsch Befestigungsspezifikatioun, ongläiche Montage, thermesch Vëlo, Schwéngung, Iwwerlaascht oder verzerrte Gesiichter | Huet de verantwortleche Ingenieur d'Schrauwen an d'Spannung fir de komplette Gelenk definéieren |
| Korrosioun fänkt un der Verbindung un | Net gëeegent Material, beschiedegt Beschichtung, gefaange Kontaminatioun, inkompatibel Ëmfeld oder galvaneschen Zoustand | Beschreift déi aktuell chemesch a botzen Ëmfeld ier Dir Material a Behandlung auswielt |
Méi Dréimoment ass keng Diagnos.Exzessiv Spannung kann Fuedem, Bolzen, Gesiichter, Dichtungen oder verbonnen Ausrüstung beschiedegen. Isoléiert a maacht d'Maschinn sécher, da qualifizéiert Personal kontrolléiert de komplette Gelenk a befollegt déi genehmegt Montageprozedur.
Wann de Flange verbënnt mat engemPäif extrusion stierwen Kapp, kontrolléiert d'Ënnerstëtzung an d'Mëttlinn wéi och d'Gelenk. Wann et verbënnt no bei engemPlastik extruder gearboxoder barrel Ënnerstëtzung, z'iwwerpréiwen, datt d'Maschinn Struktur net d'Interface aus Ausriichtung forcéiert.
Extruder barrel Flange RFQ Checklëscht
E komplette RFQ erlaabt dem Zouliwwerer deeselwechten Deel ze zitéieren deen de Keefer erwaart ze installéieren. Befestegt eng Revisiounskontrolléiert Zeechnung wann ëmmer méiglech a markéiert all Element deen nach eng technesch Bestätegung brauch.
- Flange Funktioun an exakt Installatioun Positioun
- Maschinn Hiersteller, Modell a Serien Kontext
- Souwuel mating Komponent Zeechnungen oder Deel Zuelen
- Ausserhalb Duerchmiesser an all lokal Enveloppe Grenzen
- Zentral gebuert an intern Iwwergangsgeometrie
- Gesamtdicke, Hubs, Schrëtt a Rezessiounen
- Enregistréiere Duerchmiesser, Déiften, passt an Lead-ins
- Bolt Quantitéit, Pitch Krees a Wénkel Datum
- Clearance-Lach, counterbore oder thread Detailer
- Dichtung Gesiicht, Groove, Gasket oder Sigel Spezifizéierung
- Néideg Form, Orientéierung a Positioun Kontrollen
- Genau Material Grad an Hëtzt Behandlung
- Uewerfläch Behandlung, Mask an Finale Dimensiounen
- Normal an Design Temperatur Informatiounen
- Normal an Design Drock Informatiounen
- Medium, Polymer Formel a Botzen Belaaschtung
- Extern Lasten, Ënnerstëtzung an thermesch Zyklen
- Applicabel Norm, Editioun a Projet Regelen
- Quantitéit, Ersatzstéckstrategie a Marquage
- Material, Behandlung an Inspektioun Dokumenter
- Néideg Passkontroll oder ausgemaach System Test
- Fotoen an Zoustand Rapport fir Ersatzstécker
Eis Fabréck Vue:Fotoen soen eis wou mir kucken, Echantillon soen eis wat elo existéiert an Zeechnungen soen eis wat ze fabrizéieren. Eng staark Ersatzbestellung benotzt all dräi wa verfügbar. Wa se net averstane sinn, stoppen mir d'Zeechnung ze zéien amplaz déi bequemste Messung ze wielen.
Build Akzeptanz ronderëm de mating Interface
D'Inspektioun soll d'Risiken verfollegen, déi während der Zeechnung identifizéiert goufen. Eng einfach flaach Flange kann e kuerzen Dimensiounsbericht brauchen. A Drock-Grenz Komponente, spezielle Adapter oder no-fit Ersatz kann méi records verlaangen, Zeien Inspektioun oder System Test ënner der responsabel Ingenieur Prozedur.
| Akzeptanz Gate | Beweiser | Fräisetzung Fro |
|---|---|---|
| Zeechnen Genehmegung | Ënnerschriwwe Revisioun mat Datumen, Dimensiounen, Toleranzen, Material, Behandlung an Notizen | Beschreift d'Zeechnung déi virgesinn mattversammlung ouni op Viraussetzungen ze vertrauen? |
| Material a Behandlung | Néideg Certificaten verbonne mam Deel oder Produktiounslot | Passen d'Opzeechnungen mat der Grad an der Behandlung, déi op der Bestellung uginn sinn? |
| Dimensioun Inspektioun | Resultater fir Buer, Register, Dicke, Bolzenmuster, Dichtungsgeometrie a spezifizéiert geometresch Kontrollen | Sinn déi funktionell Fonctiounen bannent de genehmegt Grenzen no all Veraarbechtung? |
| Visuell Zoustand | Fotoen an Inspektioun vu Gesiichter, thread, Beschichtung, Kanten a Marquage | Sinn Dichtungs- a Lokalisatiounsflächen propper, geschützt a fräi vun inakzeptablen Schued? |
| Mating kontrolléieren | Fit mat Keefer geliwwert mating Deeler, gauges oder engem ausgemaach Inspektioun Armature | Lokaliséiert, orientéiert a befestegt d'Versammlung wéi virgesinn ouni ze zwéngen? |
| System oder Drock Test | Ausgemaach Prozedur, verantwortlech Genehmegung an opgeholl Resultat wann néideg | War de richtegen Test fir den aktuellen Ëmfang a Regéierend Regele vum Flange gemaach? |
| Shipping Fräisetzung | Deel Identifikatioun, Schutz, Pak Lëscht an Dokument Pak | Kann déi Empfangsanlag déi richteg Versioun identifizéieren, konservéieren an installéieren? |
Fir Installatioun Ënnerstëtzung oder Ënnerhalt Planung, iwwerpréiwen Nanhaiya'stechnesche Service. Fournisseur Auswiel kann och deFirma Profil, Produktioun Equipementan aktuellCertificaten.
Oft gestallte Froen
Wéi eng Informatioun ass erfuerderlech fir en Extruder barrel Flange ze zitéieren?
Schéckt eng kontrolléiert Zeechnung oder kloer Dimensiounen fir de baussenzegen Duerchmiesser, Buer, Dicke, Lokalisatiounsregister, Bolzenquantitéit, Bolt-Lach oder Fuedemgréisst, Pitch-Circle Duerchmiesser, Lachorientéierung, Dichtungsgesicht a matingskomponent. Füügt den Extrudermodell, Material, Operatiounstemperatur an Drockbasis, Uewerflächbehandlung, Quantitéit an erfuerderlech Inspektiounsdokumenter.
Ass ANSI, DIN oder JIS genuch fir e Faassflens ze spezifizéieren?
Nee Déi genee Standard Zuel, Editioun, Gréisst, Bewäertung, konfrontéiert, Material an mating Komponente sinn fir eng Norm Päif Flange néideg. E personaliséierten Extruder oder Stierf-Kappflens kann och e kontrolléierte Maschinneechnen erfuerderen, well säi Register, Schmelzpassage, Bolzenorientéierung an allgemeng Geometrie ausserhalb vun engem Päifflensstandard falen kënnen.
Wat bedeit PN6, PN10, PN16, PN25, PN40 an PN63 op der Nanhaiya Flange Säit?
Si sinn Drock-Klass Optiounen opgezielt fir Nanhaiya barrel Flanges. Si sinn net eng universell Aarbechtsdrockgarantie fir all Material an Temperatur. De Kaf Spezifizéierung muss der gewielter PN Klass un der exakt Norm konnektéieren, Dimensiounen, Material, Temperatur Basis, bolting, Sigel an applicabel System Design Regelen.
Wéi ee Material soll ech fir e Faassflänz wielen?
Nanhaiya bitt Kuelestol, Edelstahl a Legierungsstahl Optiounen. D'Auswiel sollt d'Belaaschtung, d'Temperatur, d'Korrosiounsbelaaschtung, de Kontakt mat Polymer oder Zousatzstoffer, Schweessfuerderungen, Matardeelmaterial, Uewerflächebehandlung an déi regéierend Designregelen berücksichtegen. Gitt de genaue Grad op der guttgeheescht Zeechnung anstatt nëmmen duerch Materialfamill ze bestellen.
Wéi moossen ech en Ersatzextruderflens?
Mooss de Buer, baussenzegen Duerchmiesser, Gesamtdicke, Registréiert Duerchmiesser an Déiften, Bolzenquantitéit, Lach oder Fuedemgréisst, Pechkrees Duerchmiesser, Wénkelorientéierung an Dichtungsfunktiounen. Opzeechnen de mating Deel, Flux Richtung an Assemblée Positioun. Vergläicht d'Miessunge mat der ursprénglecher Maschinnzeechnung, well den entfernten Deel ka gedroen, verzerrt oder virdru reparéiert ginn.
Firwat leeft en Extruderflens no der Installatioun?
Méiglech Ursaachen enthalen e beschiedegt oder net gëeegent Dichtungsgesicht, falsch Dichtung oder Dichtung, Flange-Gesiicht Verzerrung, schlecht Registerausrichtung, Kontaminatioun, ongläiche Bolten, onpassend Befestigungen, thermesch Bewegung oder en Drock- an Temperaturzoustand ausserhalb vum approuvéierten Design. Fannt d'Ursaach ier Dir méi Spannkraaft applizéiert.
Kann e Fournisseur e verschwonne Faassflens aus enger Probe kopéieren?
Eng kierperlech Probe ass nëtzlech, awer et sollt net déi eenzeg Autoritéit sinn. Verschleiung, Korrosioun, Neiveraarbechtung, Reparatur an thermesch Verzerrung kënne kritesch Dimensiounen änneren. Benotzt d'Original Zeechnung wann et verfügbar ass, moosst d'Materialkomponenten an averstanen wéi eng Dimensiounen restauréiert ginn ier d'Ersatzzeechnung guttgeheescht ass.
Wéi soll e personaliséierte Faassflens akzeptéiert ginn?
Genehmegt d'Zeechnung fir d'éischt, verifizéiert dann d'Material- a Behandlungsrecords, déi vun der Bestellung erfuerderlech sinn. Kontrolléiert d'Bohr, d'Registrierung, d'Dicke, d'Schraubmuster, d'Versiegelungsgeometrie a spezifizéiert Form oder Positiounskontrollen géint d'Zeechnung. Confirméieren fit mat de mating Deeler wann praktesch, a Leeschtunge nëmmen de ausgemaach System oder Drock Test ënnert der applicabel Ingenieur Prozedur.
Technesch Referenze
- Nanhaiya Faass Flange: éischt-Partei Materialien, Standarden, Uewerfläch Behandlungen, PN Optiounen, Uwendungen a Produit Biller.
- Nanhaiya Produktioun Equipement: Éischt-Partei machining Kënnen a publizéiert Equipement positionéiert Daten.
- ASME B16.5-2020 Iwwersiicht: offiziell ASME Ëmfang an Inhalter fir Päifflänzen a Flangefittings.
- ISO 286-1:2010: offiziell ISO Beschreiwung vum Code System fir Toleranzen op linear Gréissten a passt.
- ISO 1101:2017: offiziell ISO Beschreiwung vun geometreschen tolerancing Sprooch fir Form, Orientatioun, Standuert an runout.
Standarde musse kaaft oder zougänglech duerch hir autoriséiert Verëffentleche kaaft ginn wann hir voll Ufuerderunge gebraucht ginn. De verantwortlechen Ingenieur soll déi applicabel Editioun, Juridictioun a Projetsregele bestätegen ier d'Fabrikatioun oder Testen.
Redaktiounsnotiz: Dëse Guide trennt dem Nanhaiya seng aktuell Produktoptiounen vun Applikatiounsspezifeschen Ingenieursentscheedungen. Finale Drock Design, bolting, Versiegelung, Material Schouljoer, Toleranzen an Akzeptanz Ufuerderunge muss an der guttgeheescht Akaf Spezifizéierung bestätegt ginn.