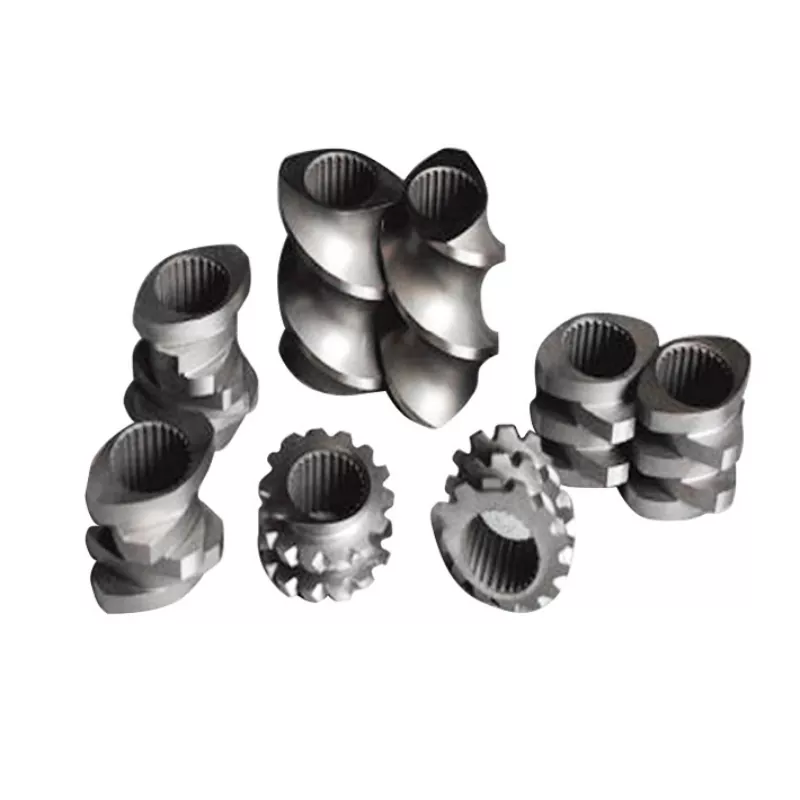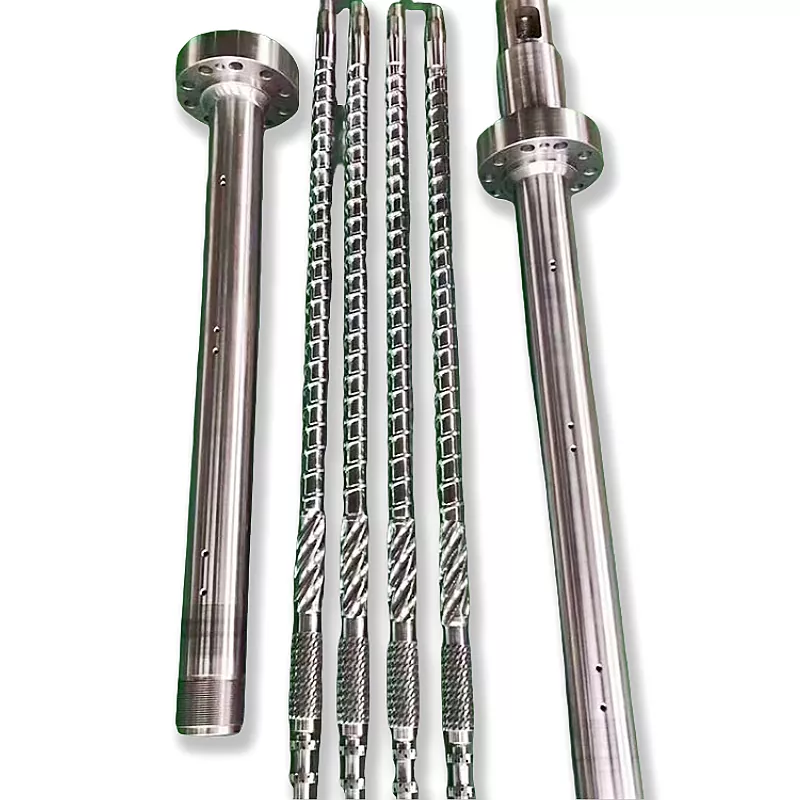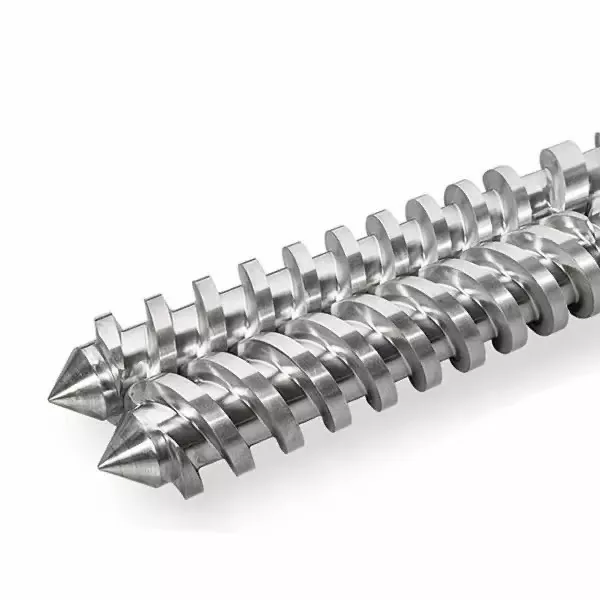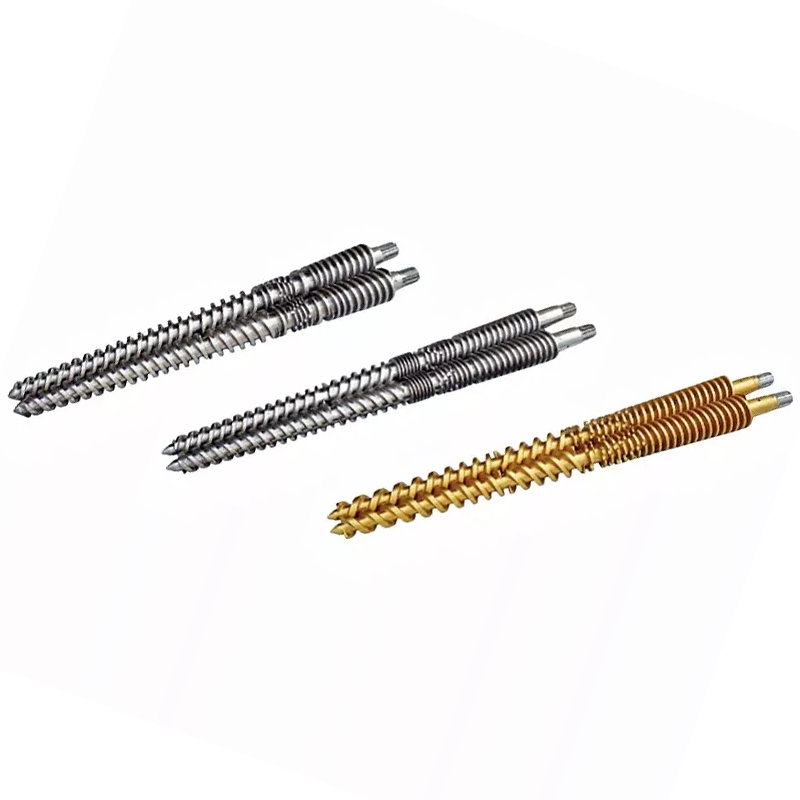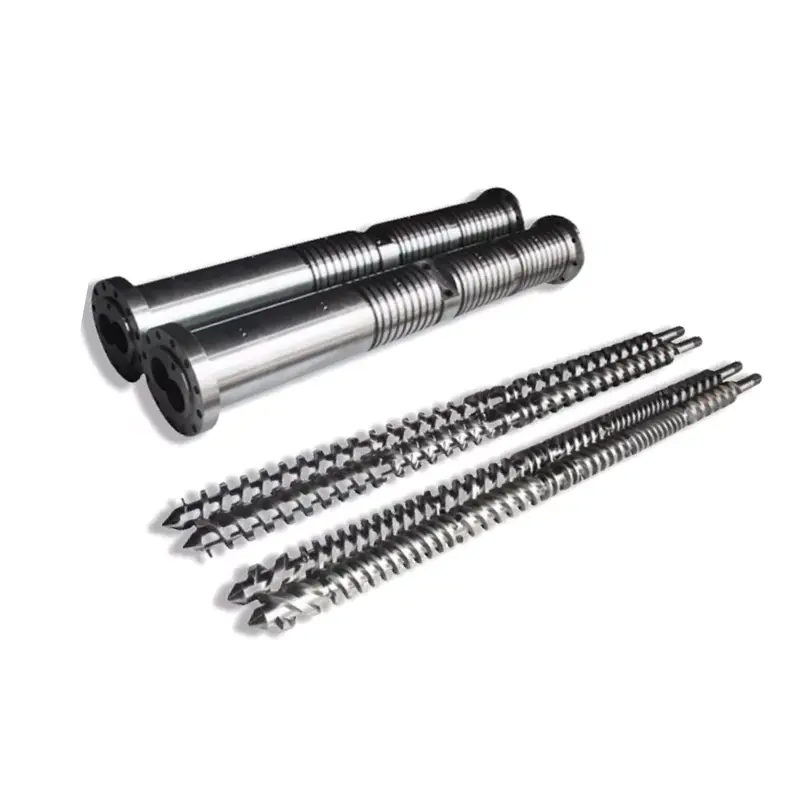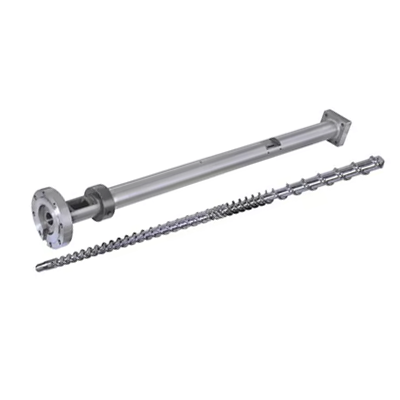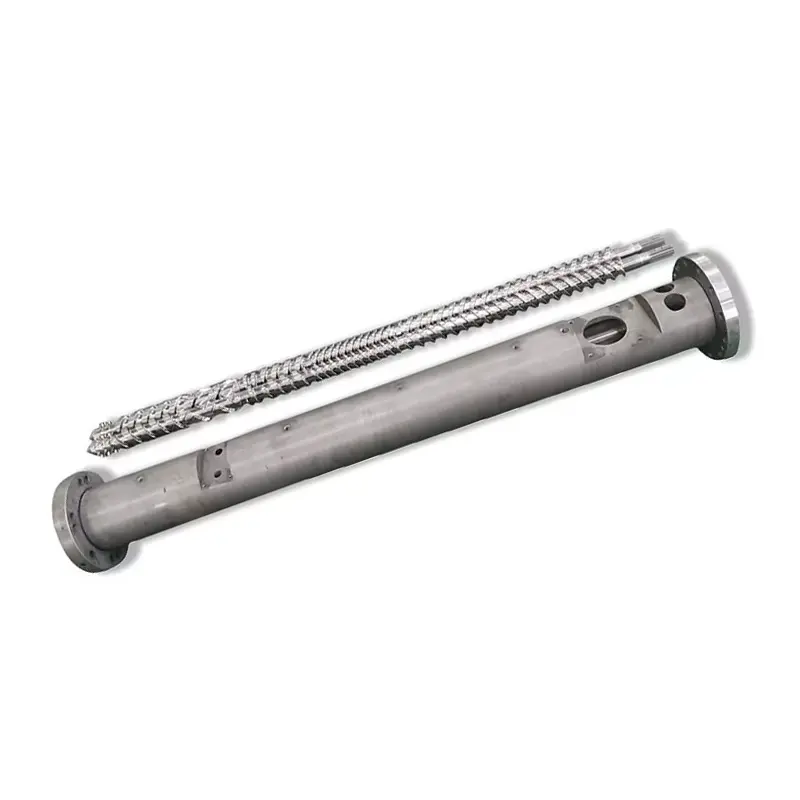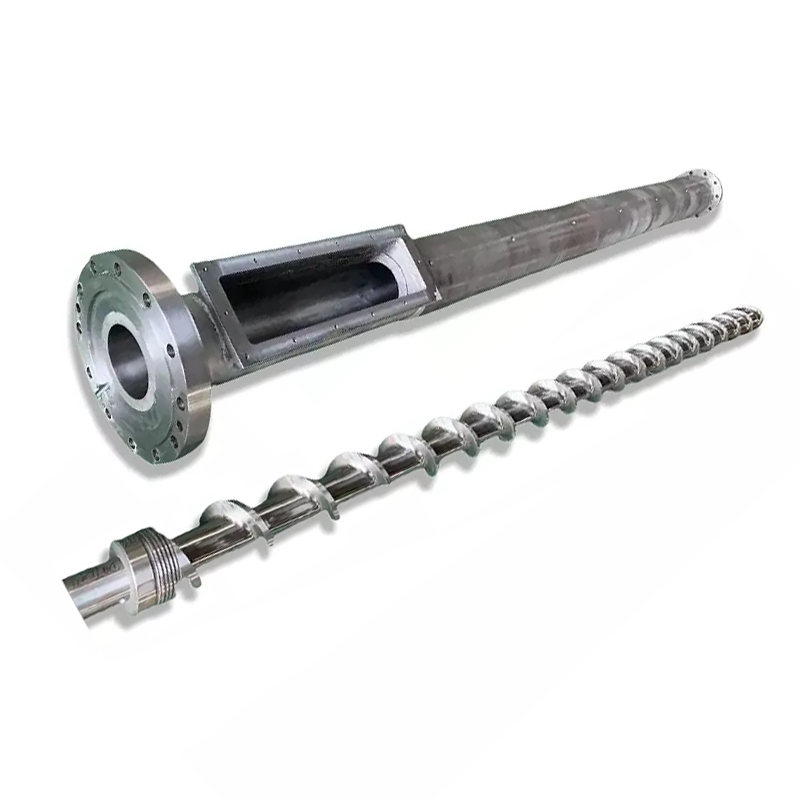

Wat de Screw Barrel Eigentlech mécht
D'Schraube an d'Fass funktionnéieren als e passende Paar. Hei ass d'Sequenz vun all Zyklus:
- Ernierung- Plastiks Pellets falen aus dem Hopper an d'Fütterzone.
- Schmelzen- D'rotéierend Schraube generéiert Schéierhëtzt. Kombinéiert mat Fassheizungen, Pellets schmëlzen a kompriméieren.
- Metering- D'Schmelz gëtt uniform an Temperatur an Drock virun der Injektioun.
- Injektioun- D'Schraube beweegt sech no vir wéi e Plunger, dréckt geschmollte Plastik an d'Schimmel.
All Designvariabel - Geometrie, Zoneproportiounen, Uewerflächenbehandlung - beaflosst wéi gutt dës véier Schrëtt passéieren. E Mëssverständnis an engem vun hinnen weist sech als Produktiounsproblem op.
Entscheedung 1: L / D Verhältnis
D'L / D Verhältnis (Schrauwen Flucht Längt gedeelt duerch säin Duerchmiesser) ass déi wichtegst Zuel op der Spezifizéierung. Et kontrolléiert d'Residenzzäit, d'Mëschqualitéit an d'Hëtztverdeelung.Déi meescht allgemeng Zweck Sprëtzenapplikatiounen benotzen 20:1.
| Harz | Recommandéiert L/D |
|---|---|
| PP, PE, PS (Standard) | 18:1 - 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (Hëtztempfindlech) | 16:1 - 20:1 |
| PET | 20:1 – 22:1 |
| Nylon (PA) | 18:1 - 20:1 |
| GF-verstäerkt Materialien | 20:1 – 24:1 |
Entscheedung 2: Kompressiounsverhältnis
De Kompressiounsverhältnis (CR) moosst wéi vill de Schraubekanal vun der Fudderzone an d'Messzone schmuel ass. Méi héich CR kompriméiert d'Schmelz méi aggressiv - gutt fir amorph Harze, déi lues a lues erweicht ginn. Ënneschten CR ass méi sanft, dat ass wat Dir braucht fir Hëtztempfindlech oder Glasfaser-gefëllte Materialien.
| Harz | Kompressioun Verhältnis |
|---|---|
| ABS, PC, PMMA (amorph) | 3,0 - 3,5:1 |
| PP, PE, Nylon (semi-kristallin) | 2,5 - 3,0:1 |
| PVC | 2,0 - 2,5:1 |
| PET | 2,3 - 2,6:1 |
| GF-verstäerkt (≥15%) | 2,0 - 2,5:1 |
Decisioun 3: Zone Proportiounen
Eng Standard Sprëtzschraube trennt sech an dräi Zonen. Den Undeel vun all Zone ass sou wichteg wéi den Total L/D.
- Feed Zone (L1):Déif Channels déi zolidd Pellets aus dem Hopper akzeptéieren. Méi laang = méi Duerchgangskapazitéit.
- Kompressiounszone (L2):Kanaldéift geet progressiv erof. Déi meescht Schmelzen geschitt hei.
- Meter Zone (L3):Flaach, konsequent Channels. Garantéiert eenheetlech Schmelztemperatur an Drock virun der Injektioun.
| Harz | Feed (L1) | Kompressioun (L2) | Meter (L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Nylon (PA) | 35-45% | 35-40% | 20-25% |
| PVC | 35% | 50% | 15% |
Entscheedung 4: Schrauwen Faass Material
38CrMoALA - D'Standard Baseline
Nanhaiya d'Injektioun molding Schrauwen sinn hiergestallt aus38CrMoALA Legierung Stahl, Hëtzt-behandelt a geläscht. Dëst Basismaterial handhabt Standard Thermoplastik wéi PE, PP, PS, an ABS gutt, mat enger Liewensdauer vun ongeféier10.000-20.000 Stonnenënner normale Betribskonditiounen.
Nitriden
Gasnitréieren bei 500–560°C bildt eng nitridéiert Schicht0,5-0,8 mm déckmat enger hardness vun950–1050 HV (~62 HRC). Dëst verbessert d'Verschleißbeständegkeet ëm 30-40% am Verglach zum onbehandeltem Stol. Standard fir déi meescht Sprëtzformapplikatiounen, déi net gefëllte oder liicht gefëllte Materialien lafen.

Nanhaiya mutant (abrupt) Sprëtzschraube - gëeegent fir kristallin Harze wéi PP, PE, an Nylon.
Bimetallic - Fir Abrasive Uwendungen
Bimetallesch Fässer hunn eng héichlegéiert verschleißbeständeg Fusioun, déi metallurgesch un d'Fassbuer gebonnen ass. Nanhaiya d'bimetallic Prozess erreecht engbanneschten Bohrhärte vu 62 HRCduerch schwéier Legierung Sprayschweessen ronderëm d'Héichverschleisberäicher vum Fassinterieur.
| Applikatioun | Schrauwen Material | Faass Behandlung |
|---|---|---|
| PE, PP, PS (ongefüllt) | 38CrMoALA nitridéiert | Standard nitridéiert |
| ABS, PC, Nylon (ongefüllt) | 38CrMoALA nitridéiert | Standard nitridéiert |
| PA + GF ≤30% | 38CrMoALA, geblust + temperéiert | Nitridéiert oder bimetallesch |
| GF Inhalt 15-50% | Bimetallic / TC Fluchkanten | Bimetallic |
| PVC / ätzend Harz | Korrosiounsbeständeg Legierung | Bimetallic (CR-Grad) |
| Kuelestofffaser gefëllt | Wolframkarbid | TC-gesprëtzt gebuert |
Decisioun 5: Schrauwen Duerchmiesser an Shot Gréisst
Är tatsächlech Schoss soll tëscht falen35% an 70%vun der Schraube maximal Schoss Muecht. Ënner 35% setzt d'Material ze laang am Faass a riskéiert Ofbau. Iwwer 70% kann d'Schraube net séier genuch am Zyklus recuperéieren.
Drënner sinn allgemeng Konfiguratiounen verfügbar vun Nanhaiya:
| Injektiounsbetrag (g) | Schraube Ø × Länge (mm) | Fass Ø × Länge (mm) |
|---|---|---|
| 30–90 Uhr | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya graduell Sprëtzschrauwen - besser fir amorph Harze wéi ABS, PC, a PMMA.
Warnung Zeechen Är aktuell Schraube ass falsch fir den Job
- Schwaarz Flecken oder Verbrennungsmarken- Material ofbaut vun exzessive Residenz Zäit oder engem waarme Plaz. Kontrolléiert d'Temperaturzonen vum Faass an d'Schraubebegrenzung.
- Onkonsequent Schoss Gewiicht- Dacks e verschwonnenen Net-Réckventil oder exzessiv Schraube-zu-Fass-Entloossung, déi de Réckfluss erlaabt.
- Splay Marken op der Uewerfläch- Fiichtegkeet oder Gas am Schmelz. Kann inadequater Pre-Trocknung uginn oder eng Schraubegeometrie déi net richteg ventiléiert.
- Lues Erhuelung / laang Zyklus Zäit- Plasticiséierungskapazitéit ass net genuch. Schrauwen Duerchmiesser muss wahrscheinlech eropgoen.
- Héich Schrott op Faarf Ännerungen- Schlecht Vermëschung an der Meterzon. A Maddock oder Barrière Vermëschung Element dobäi op d'Schraube léist oft dëst.
Wat Dir Ären Hiersteller Sot Wann Dir en Devis Ufro
- Maschinn Mark a Modell- oder gebuert Duerchmiesser a Flange Dimensiounen fir Net-Standard Maschinnen
- Primärharz(en)- Fëllertyp a Prozentsaz enthalen wann zoutreffend
- Shot Gréisst Gamme- Minimum a Maximum a Gramm
- Zil Zyklus Zäit
- Aktuell Problemer déi Dir probéiert ze léisen- wann iwwerhaapt
Kritt eng technesch Empfehlung vun Nanhaiya
Mir äntweren bannent 12 Stonnen. Eis Ingenieursteam kann déi richteg Schraubegeometrie, Materialgrad an Dimensiounen fir Är Maschinn an Harz spezifizéieren - ier Dir Iech fir en Devis engagéiert.