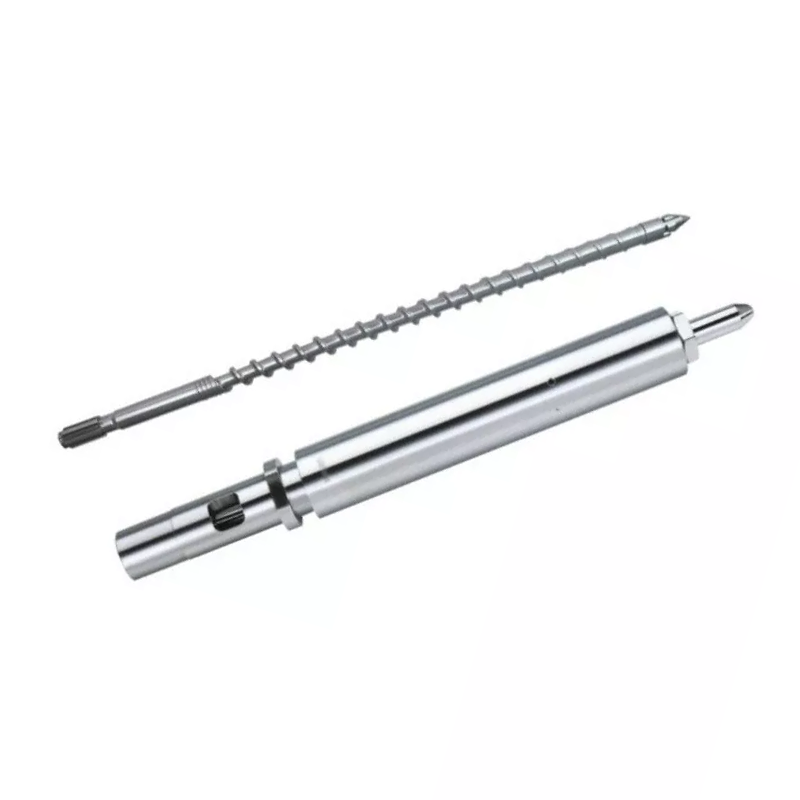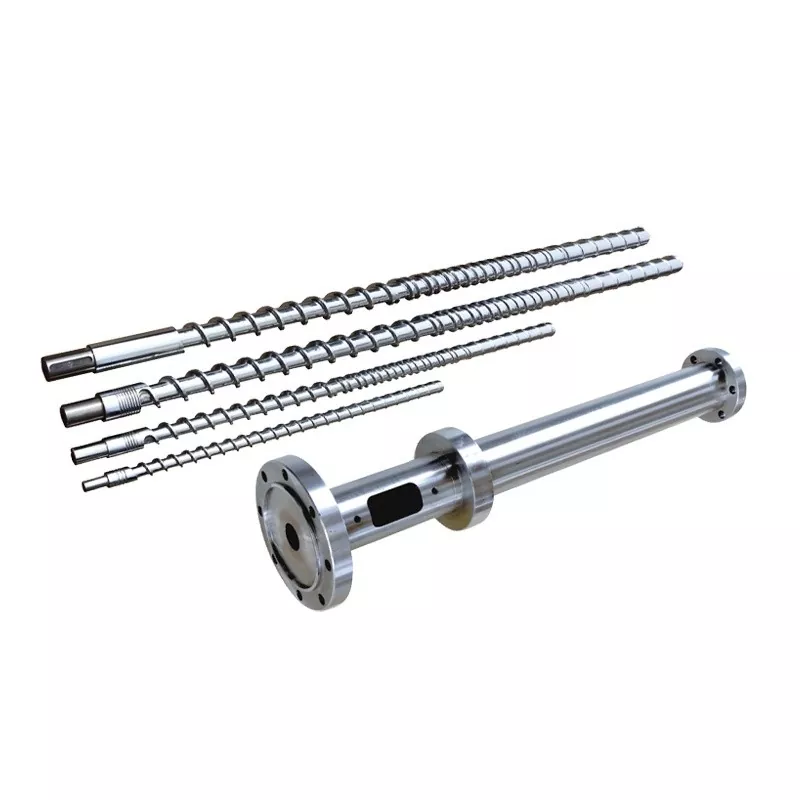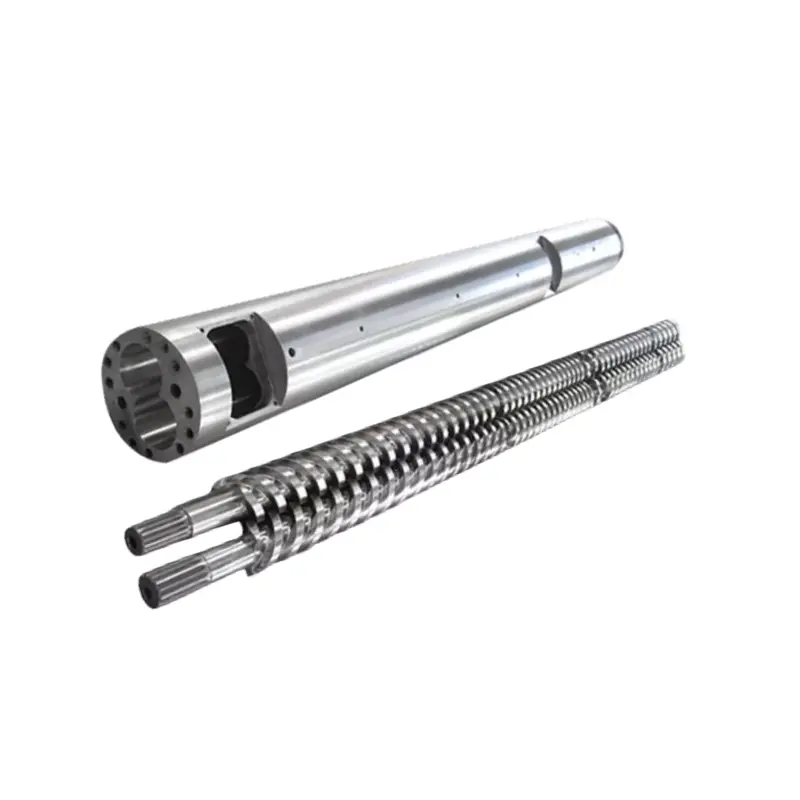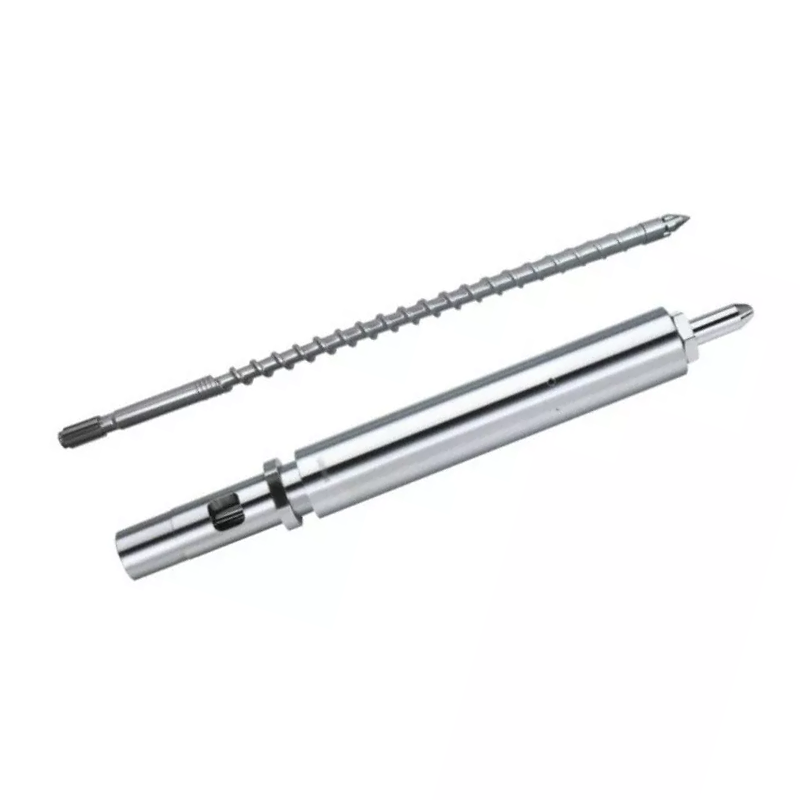
Sprëtzschraube L/D Verhältnisass Aarbechtslängt gedeelt duerch Schrauwen Duerchmiesser, an déi meescht Sprëtzschrauwen lafen 18:1 bis 25:1. Hei ass wat kee Spezifizéierungsblat Iech seet: Dir kënnt L / D net änneren op enger Maschinn déi Dir scho besëtzt. D'Längt gëtt vum Faass fixéiert. Wat Dir kënnt änneren assSchrauwen Duerchmiesser, an an engem fixen barrel datt ee Choix beweegt L / D, Schoss Muecht, an Sprëtz Drock zesummen, an Géigendeel Richtungen. Eng méi kleng Schraube gëtt e méi héije L / D, e méi klenge Schéiss a méi Drock. Match deen Handel mat Ärem Harz an Ären Deel, an déi meescht L / D Froen beäntweren sech selwer.
Wat L / D Verhältnis heescht op enger Sprëtzschraube
L/D ass d'Aarbechtslängt vun der Schraube (L) gedeelt duerch säin äusseren Duerchmiesser (D). Eng Schraube 22 Mol méi laang wéi se breet ass huet en L/D vun 22:1.
D'Verhältnis skala mat der Gréisst. Eng 40 mm Schraube bei 22:1 huet eng Aarbechtslängt vun 880 mm. Eng 80 mm Schraube bei 22:1 ass 1.760 mm laang. Selwecht Verhältnis, ganz verschidde Maschinnen.
Wat de Verhältnis eigentlech beschreift asswéi vill Pist d'Schraube seng Aarbecht muss maachen. D'Füttern, d'Schmelzen an d'Messung passéieren all laanscht dës Längt. Méi Längt bedeit méi Schmelzkapazitéit a méi Vermëschung. Manner Längt heescht manner vun deenen zwee, a manner Zäit fir Material waarm ze sëtzen.
Stäerkste Sprëtz Schrauwen Land tëscht 18:1 an 25:1, mat 20:1 ze 22:1 de gemeinsame Terrain op allgemeng Zweck Maschinnen. De Pilierguide deckt dat ganzt Bild an eisemSprëtz molding screw barrel Guide.
Firwat Injektioun L/D ass méi kuerz wéi Extrusioun L/D
Extruder lafen normalerweis 25:1 bis 33:1. Sprëtzschrauwen bleiwen méi kuerz, an de Grond ass den Zyklus, net d'Traditioun.
Eng extruder Schraube rotéiert kontinuéierlech. D'Material geet op engem Enn eran, beweegt sech duerch a verléisst um aneren. Näischt waart.
Eng Sprëtzschraube funktionnéiert a Burst. Et rotéiert fir ee Schoss ze plastiséieren, réckelt zréck, stoppt dann. Et sprëtzt, an d'Schimmel killt. Während all deem sëtzt d'Schmelz schonn am Faass roueg a bleift waarm.
Dat waarden ass de ganzen Ënnerscheed. E méi laange Faass hält méi Schmelz, an op enger Injektiounsmaschinn bedeit méi Schmelz méi Material dat duerch méi Zyklen waart. Fir en Hëtztempfindlechen Harz ass extra Längt net extra Kapazitéit. Et ass extra thermesch Geschicht.
Also sprëtzen Design balancéiert Schmelzkapazitéit géint Residenzzäit, während Extrusioun meeschtens just Schmelzkapazitéit kaaft.
Dat wat keen Iech seet: Dir kënnt L/D net änneren
Artikelen iwwer L / D schwätzen wéi wann Dir eng Nummer wielt. Op enger Maschinn déi Dir schonn hutt, hutt Dir net.
L gëtt vum Faass fixéiert.D'Fass ass e machinéierten Drockbehälter, deen an de Maschinnrahmen geschrauft ass, mat sengen Heizzonen, Fudderhals, a Montage all ëm eng Längt gebaut. Keen mécht e Faass méi laang.
Also déi eenzeg Variabel lénks am L / D ass D, de Schrauwen Duerchmiesser. Ännert den Duerchmiesser, an d'Verhältnis ännert sech domat, well d'Längt iwwer d'Linn ni beweegt.
Dofir lëschte Maschinnebaueren zwee oder dräi Schrauwen Duerchmiesser fir déiselwecht Maschinn. Si bidden Iech net dräi Schossgréissten. Si bidden Iech dräi Punkten op enger Trade-Off Curve, a Schéissgréisst ass nëmmen eng vun de Saachen déi sech beweegen.
Schrauwen Duerchmiesser: De Hebel deen alles bewegt
An engem fixen barrel, ee Choix bewegt véier Saachen op eemol. Verstinn dës Tabell an Dir verstitt Injektioun L / D.
| Wann Dir e ... | Méi kleng Schrauwen Duerchmiesser | Méi grouss Schrauwen Duerchmiesser |
|---|---|---|
| L/D Verhältnis | Méi héich(selwescht L, méi kleng D) | Ënneschten(selwescht L, méi grouss D) |
| Schoss Kapazitéit | Méi kleng(manner Volumen pro mm Schlag) | Méi grouss |
| Injektiounsdrock verfügbar | Méi héich(selwecht Kraaft op e méi klenge Gebitt) | Ënneschten |
| Schmelzkapazitéit pro Schoss | Besser(méi L/D fir manner Material) | Manner generéis |
| Residenz Zäit fir e ginn Deel | Méi kuerz(Schéiss benotzt méi vun engem méi klenge Faass) | Méi laang |
| Suits | Kleng Präzisiounsdeeler, dënn Maueren, Héichviskositéit an Hëtztempfindlech Harz | Grouss Schëss, Commodityharz, décke Sektiounen |
Liest d'Drock Rei nach eng Kéier, well et decidéiert méi Aarbechtsplazen wéi d'Leit erwaarden. D'Maschinn hydraulesch oder elektresch Fuert liwwert eng fix Kraaft op de Réck vun der Schraube. Drock ass Kraaft gedeelt duerch Gebitt. Eng méi kleng Schraube huet manner Gesiichtsfläch, sou datt déiselwecht Kraaft méi héije Schmelzdrock produzéiert.
Dofir lant dënn Mauer an héichviskositéit Aarbecht dacks op der klenger Schraube: et kann Schmelz an eng enk Kavitéit drécken, déi eng grouss Schraube net fëllt. Déi méi héich L / D déi mat kënnt ass e Bonus, keen Zoufall.
A liesen d'Residenz Rei ze. Et ass deen deen roueg entscheet ob Äre PC giel gëtt.

Wéi L / D Afloss Shot Gréisst
Streng, L / D setzt keng Schéissgréisst. Duerchmiesser a Schlag do: Schoss Volume ass d'Schraube Querschnitt Beräich multiplizéiert mat wéi wäit et reest.
Awer op enger richteger Maschinn kënnt Dir se net trennen, well dee selwechten Duerchmiesser, deen Äre Schoss setzt, setzt och Ären L / D. Wielt déi kleng Schraube fir e klenge Präzisiounsdeel, an Dir hutt e méi héije L / D am selwechte Moment gewielt.
Déi praktesch Konsequenz ass glécklech. D'Schraube, déi Iech de klenge Schoss gëtt, gëtt Iech och méi Schmelzlängt pro Gramm Material a méi héije Sprëtzdrock. Déi dräi Properties passen déiselwecht Aarbechtsplazen, dofir klappt den Handel méi dacks propper wéi net.
Wou et ophält glécklech ze sinn ass wann Dir en Deel op déi falsch Schraube forcéiert. Laf e ganz klenge Schéiss op enger Schraube mat groussen Duerchmiesser an Dir kritt dat Schlëmmst vun deenen zwee: e nidderegen L / D, e risege Faassvolumen relativ zu Ärem Schoss, a Material dat vill ze laang duerch d'Hëtzt leeft.
Openthaltszäit: D'Qualitéit Killer Dir Berechent
Openthaltszäit ass wéi laang e bestëmmte Stéck Polymer waarm am Fass bleift ier et injizéiert gëtt. Et ass déi underbewäert Zuel an der Sprëtzform, an Dir kënnt et an drësseg Sekonnen schätzen.
Openthaltszäit ≈ (Fassschosskapazitéit ÷ Är Schéissgréisst) × Zykluszäit
Béid Kapazitéiten an der selwechter Eenheet. Huelt Schoss Kapazitéit vun der Maschinn Bewäertung.
Aarbecht e Beispill. Eng Maschinn bewäert op 200 g Schoss Kapazitéit, laaft en 20 g Deel op engem 30 Sekonnen Zyklus. De Verhältnis ass 10, sou datt d'Schmelz duerch ongeféier zéng Zyklen sëtzt. D'Residenzzäit ass ongeféier 300 Sekonnen, oder fënnef Minutten.
Fënnef Minutte bei der Schmelztemperatur ass eng laang Zäit fir PC, POM, PET oder PVC. Näischt iwwer Är Astellunge ass falsch. Den Deel ass einfach ze kleng fir de Faass, an d'Material kachen wärend et op säin Tour waart.
Beweegt elo déi Aarbecht op eng méi kleng Schraube. Shot Kapazitéit fällt op, soen, 80 g. Deeselwechten 20 g Deel benotzt elo e Véierel vum Fass, d'Schmelz setzt sech duerch véier Zyklen amplaz vun zéng, an d'Residenzzäit fällt op ongeféier zwou Minutten.
Dir hutt kee Setpoint geännert. Dir hutt de Schrauwen Duerchmiesser geännert, an d'Degradatiounsproblem ass mat derbäi gaang.
D'20-80% Shot Kapazitéit Ban
Allgemeng zitéiert Industrieleitung ass Äre Schéiss iergendwou tëscht ongeféier 20% an 80% vun der bewäertter Schéisskapazitéit vun der Maschinn ze halen. Confirméieren der Band géint Är Maschinn manuell, mä d'Logik hannert et hält iwwerall.
Ënnert der Ban, Residenz Zäit leeft laang. Material mécht ze vill Reesen duerch d'Hëtzt, an d'Hëtztempfindlech Harz degradéieren. Dëst ass den Echec, déi d'Formel hei uewen erfaasst.
Iwwer der Ban, zwou Saache briechen. Et gëtt net genuch Faass lénks fir e richtege Këssen ze halen, sou datt d'Verpakung onkonsequent Schéiss fir Schéiss gëtt. An d'Schraube huet manner Zäit a Längt fir e bal vollt Fass vu Material ze schmëlzen, sou datt d'Schmelzqualitéit genau leid wann Dir am meeschten dovunner freet.
Land an der Mëtt vun der Band an der Maschinn huet Plaz ze schaffen. Wann Ären Deel dobausse sëtzt, ass de richtege Fix en anere Schrauwen Duerchmiesser, oder eng aner Maschinn, net en heroesche Set vu Prozessastellungen.
Wéi L / D Afloss Schmelz Qualitéit
Längt ass Schmelzkapazitéit, a Schmelzkapazitéit ass Qualitéit.
Méi L / D gëtt méi komplett Schmelzen.Staark Pellets musse weider géint déi waarm Faassmauer reesen, sou datt manner vun hinnen als Unmelts iwwerliewen. Hard Flecken a Lensfërmeg Inklusiounen am Deel sinn Schmelzfehler, a Längt kämpft se.
Méi L / D gëtt méi homogen Schmelz.Temperatur ausgeglach, Faarf a Filler verdeelen besser, an d'Schmelz, déi um Scheckring ukomm ass, ass méi konsequent vu Schéiss bis Schéiss. Dat weist sech als eng méi breet Prozessfenster op.
Méi L / D gëtt och méi thermesch Geschicht.Déi selwecht Längt, déi grëndlech schmëlzt, hält och Material méi laang, a fir PVC, PC, POM, a PET, dat ass e Käschte, net e Virdeel.
Also Schmelzqualitéit ass net e Fall vu méi ass besser. Et ass e Gläichgewiicht: genuch Längt fir komplett ze schmëlzen, net sou vill Faassvolumen datt d'Material ze laang waart fir ze benotzen. Wann d'Schmelzkapazitéit Är spezifesch Aschränkung ass, erhéicht eng Barriärschraube et ouni e Millimeter Faass ze addéieren.
Wielt L / D an Duerchmiesser vum Harz an Deel
Setzt d'Händler zesummen an d'Wiel fällt aus dem Harz an dem Deel.
| Är Situatioun | Lean a Richtung | Firwat |
|---|---|---|
| Kleng, dënnwandeg Präzisiounsdeeler | Méi kleng Schraube, méi héich L/D | Méi héich Injektiounsdrock fëllt dënn Sektiounen; gutt Schmelzen pro Gramm; kuerz Residenz |
| Hëtztempfindlech Harz (PC, POM, PET, PVC) | Méi kleng Schraube fir de Schoss; méi kuerz Enn vun der L/D Ban | Openthaltszäit ass de Feind. Halen de Schoss grouss relativ zu barrel Muecht |
| Héichviskositéit Ingenieurharz | Méi kleng Schraube, méi héich L/D | Braucht Drock fir ze fëllen a Längt fir grëndlech ze schmëlzen |
| Grouss Schëss, Commodity Harz (PE, PP, PS) | Méi grouss Schraube, ënneschten L/D | Kapazitéit féiert; dës Harz toleréiere déi reduzéiert Schmelzlängt |
| Déckwandeg Deeler, lues Zyklen | Méi grouss Schraube, Iwwerwaachungsresidenz | Laang Zyklen multiplizéieren d'Residenzzäit. Recalculéiert ier Dir engagéiert |
| Glas-gefëllt oder abrasive Verbindung | Duerchmiesser pro Deel; änneren derUewerfläch | L/D follegt den Deel. D'VerschleiungsÄntwert ass eng bimetallesch Buer, net eng aner Längt |
| Unmelts bei héijer Output | Selwechten Duerchmiesser; Barrière Schraube | Dir braucht Schmelzkapazitéit, net Faasslängt. De Faass ännert sech souwisou net |
Notéiert déi lescht zwou Reihen. Zwee vun de stäerkste gemeinsam Problemer molders fir eis bréngen sinn guer net L / D Problemer, a kafen eng aner Schraube Duerchmiesser fir se ze léisen Offall d'Suen.
Gemeinsam L / D Feeler am Sprëtz molding
- Kopie vun enger Extrusioun L/D.A 30: 1 Zuel vun engem extruder Dësch op eng Sprëtzschrauf applizéiert ignoréiert d'Residenz-Zäit Problem datt Sprëtz molding definéiert. Déi zwou Maschinnen maachen verschidden Aarbechten.
- Unzehuelen méi laang ass besser.Méi Längt ass méi Schmelzanméi thermesch Geschicht. Op Hëtztempfindlech Harz gewënnt deen zweeten an d'Material degradéiert.
- Ignoréieren de Schoss-ze-Kapazitéit Verhältnis.Deen heefegste Qualitéitsproblem, dee mir op d'Geometrie verfollegt gesinn, ass e klengen Deel, deen an engem grousse Faass kachen. Keen iwwerpréift et, well et ass net op engem Astellungsbildschierm.
- Glawen L / D kann op eng bestehend Maschinn geännert ginn.Et kann net. D'Faass setzt L. Nëmmen den Duerchmiesser ass Äert ze wielen.
- Schold L/D fir e Schmelzproblem.Wann Unmelts nëmme bei héijer Ausgang erscheinen, ass Är Schmelzkapazitéit kuerz, net Äert Faass. Eng Barriärschrauf fixéiert dat am selwechte Faass.
- Schold L / D fir e droen Problem.Falen Ausgang mat der selwechter Schraubegeschwindegkeet ass d'Verschleierung, net Geometrie. Mooss et ier Dir eppes nei designt.

Wéi Dir déi richteg Schraube bestellen
E Schrauwenhersteller designt aus wat Dir hinnen seet. Schéckt dës, an den Duerchmiesser an d'Geometrie Empfehlung follegt.
- Maschinn Mark, Modell, an aktuellen Schrauwen Duerchmiesser.A nameplate Foto deckt déi meescht vun et, an et seet eis de barrel Längt Dir bannen schafft.
- Bewäert Schoss Kapazitéit vun der Maschinn,wann Dir wësst et, an Är aktuell Deel Gewiicht.
- Zyklus Zäit.Mat deenen zwou Zuelen uewen, Residenz Zäit kann fir Iech berechent ginn.
- Harz, Grad, a Filler Inhalt.Dëst dréit de Kompressiounsprofil an d'Uewerflächenbehandlung sou vill wéi den Duerchmiesser.
- De Defekt deen Dir wëllt fort sinn.Yellowing Punkten op Residenz. Unmelts Punkt bei Schmelzkapazitéit. Kuerzschëss weisen op Drock oder op de Scheckring. Jiddereen huet eng aner Äntwert.
- Eng Zeechnung, oder Är verschwonne Schraube.Entweder léisst eis op Är Maschinn bauen. E verschleeften Deel gëtt op CMM Ausrüstung op ± 0,01 mm gemooss an d'Geometrie rekonstruéiert.
Firwat mat Nanhaiya schaffen
Schéckt eis d'Deelgewiicht, d'Zykluszäit an de Maschinnmodell, a mir lafen d'Residenzzäitarithmetik ier mir Iech eppes zitéieren. Heiansdo ass d'Äntwert en anere Schrauwen Duerchmiesser. Heiansdo ass et eng Barriärschraube am Faass deen Dir scho hutt. Heiansdo ass et, datt Är Aarbecht op eng aner Maschinn gehéiert, a mir wäerten dat soen.
Wann eng nei Schraube d'Äntwert ass, huet Nanhaiya gebautSprëtz molding Stellschrauwena Fässer fir méi wéi zwanzeg Joer, an 38CrMoAlA, 42CrMo, SKD-61, an Edelstol, nitridéiert oder bimetallesch mat enger 2,5-3 mm Wolfram-Träger Legierungsschicht op bis zu 62 HRC wou d'Fütterung et verlaangt.
Mir bauen op Är Zeechnen, Maschinn Modell, oder gedroe Prouf, matErsatzspillerkompatibel mat grousse Maschinnemarken, e Minimum Bestellung vun engem Set, an en Devis bannent 12 Stonnen.
Kampf giel, unmelts, oder kuerz Schëss? Schéckt Äre Maschinnmodell, Deelgewiicht, Zykluszäit an Harz. Mir soen Iech ob et L / D ass, Duerchmiesser, Schmelzkapazitéit oder Verschleiung, an zitéieren bannent 12 Stonnen.
Kritt eng Schrauwen EmpfehlungOft gestallte Froen
Wat ass en typesche L / D Verhältnis fir eng Sprëtzschraube?
Stäerkste Sprëtz Schrauwen lafen tëscht 18:1 an 25:1, mat 20:1 ze 22:1 de gemeinsame Grond op allgemeng Zweck Maschinnen. Hëtztempfindlech Harze favoriséieren de méi kuerzen Enn well Material manner Zäit waarm verbréngt. Ingenieursplastik, déi grëndlech Schmelz brauchen, favoriséieren de méi laangen Enn.
Kann ech de L / D Verhältnis op menger Sprëtzmaschinn änneren?
Net direkt. D'Längt gëtt duerch de Fass fixéiert, deen an d'Maschinn verschafft gëtt. Wat Dir ännere kënnt ass de Schrauwen Duerchmiesser, a well L d'selwecht bleift, gëtt e méi klengen Duerchmiesser automatesch e méi héije L/D. Déi eenzeg Wiel ännert och Är Schéisskapazitéit a verfügbaren Injektiounsdrock.
Heescht L / D Verhältnis Afloss Shot Gréisst?
Indirekt, an net trennen. Shot Volume kënnt aus Schrauwen Duerchmiesser a Schlag, net aus L / D. Awer op engem fixen Faass setzt den Duerchmiesser deen Äre Schoss setzt och Äre L / D. Wielt eng méi kleng Schraube fir e méi klenge Schéiss, an Dir kritt e méi héije L / D a méi héije Sprëtzdrock zur selwechter Zäit.
Wéi berechnen ech d'Residenzzäit an der Sprëtzform?
Deelt d'bewäertte Schéisskapazitéit vun der Maschinn duerch Är aktuell Schéissgréisst, multiplizéiert dann mat Zykluszäit. Eng 200 g Maschinn, déi en 20 g-Deel op engem 30-Sekonne-Zyklus leeft, gëtt ongeféier 300 Sekonnen, oder fënnef Minutten, Residenz. Dat ass eng laang Zäit fir PC, POM, PET oder PVC bei der Schmelztemperatur ze halen.
Firwat ass Injektioun L/D méi kuerz wéi Extrusioun L/D?
Well eng Sprëtzschraube funktionnéiert a Burst. Et plasticizes e Schoss, dann stoppt iwwerdeems d'Maschinn sprëtzen an d'Schimmel killt, an d'Schmelz am Faass sëtzt déi ganz Zäit waarm. En Extruder leeft kontinuéierlech an näischt waart. Extra Fasslängt op enger Sprëtzmaschinn ass extra thermesch Geschicht, net nëmmen extra Schmelzkapazitéit, sou datt Injektiounsschrauwen méi kuerz bleiwen.
Wat Prozentsaz vun barrel Muecht soll meng Schoss benotzen?
Allgemeng zitéiert Leedung ass ongeféier 20% bis 80% vun der bewäertter Schéisskapazitéit, an Äert Maschinnhandbuch ass d'Autoritéit. Ënnert deem Band leeft Residenz Zäit laang an Hëtzt-sensibel Material degradéiert. Doriwwer ass et kee Raum fir e richtegt Këssen a manner Zäit fir e bal voll Faass ze schmëlzen.
Ass e méi héije L / D besser fir Sprëtzen?
Net automatesch. Méi Längt gëtt méi komplett Schmelzen an eng méi eenheetlech Schmelz, déi d'Qualitéit verbessert. Et hält och méi Material waarm fir méi laang, wat Hëtztempfindlech Harze ofbaut. De richtege L/D schmëlzt Äert Material komplett ouni et méi laang ze halen wéi et brauch.
Meng Deeler gi giel. Ass dat en L/D Problem?
Normalerweis ass et e Residenz-Zäit-Problem, wat e Schossgréisst-ze-Fass-Kapazitéit Problem ass. Run der Residenz Berechnung éischt. Wann e klengen Deel an engem grousse Faass kachen, gëtt keng Temperaturastellung a keng Schraubegeometrie fixéiert. Eng méi kleng Schrauwen Duerchmiesser, oder eng méi kleng Maschinn, wäert.