A luesen Erhuelung Timer kann op engem fidderen Problem Punkt, engem geännert Prozess oder gedroe Hardware. Déi nëtzlech Diagnos seet Iech wéi eng, an ob et Iech wierklech Zykluszäit kascht.
Wann Sprëtz molding Schrauwen Erhuelung dauert ze laang, éischt confirméieren, datt et den Zyklus Verspéidung. Dann kontrolléieren fidderen Kontinuitéit, aktuell Schraube Vitesse, zréck Drock an Temperatur géint eng stabil Referenz Laf. Inspektéiert Geometrie a Verschleiung wann dës Kontrollen de Verloscht net erklären. Ersetzen Komponente nëmmen no der Begrenzungsfunktioun z'identifizéieren.

Als éischt, festzestellen ob d'Erhuelung um kritesche Wee vum Zyklus ass
Schrauwen Erhuelung ass d'Plastizéierungs- a Meterstadium: d'Schraube rotéiert, preparéiert den nächste Schéiss an zitt sech zréck wéi d'Schmelz virun him accumuléiert. Et ass anescht wéi d'Injektioun, wann d'Schraube no vir beweegt fir dee Schoss ze liwweren. Kontrolléiert d'Timerdefinitioun vun Ärem Controller, besonnesch ob et eng Verzögerung oder Dekompressioun enthält.
Erhuelung iwwerlappt dacks en Deel vun der Ofkillungssequenz. Säin Effekt op d'total Zykluszäit hänkt also dovun of wéini d'Erhuelung ufänkt a wéi eng Maschinnaktioun muss waarden bis se fäerdeg ass. Liest d'Sequenzspur anstatt unzehuelen datt all Sekonn aus der Erhuelung eng Sekonn aus dem Zyklus läscht.
| Erhuelung Dauer | Waart iwwer d'Fënster | Wat d'Ännerung bedeit |
|---|---|---|
| 12 Sekonnen | 2 Sekonnen | Erhuelung verspéit déi nächst Aktioun. |
| 9 Sekonnen | 0 Sekonnen | Déi 3 Sekonnen Erhuelungsverbesserung läscht 2 Sekonnen vun der Waarde. |
| 7 Sekonnen | 0 Sekonnen | Eng aner 2 Sekonnen vun der Erhuelung bréngt keng weider Zyklusreduktioun an dësem Beispill. |
Eis éischt Fro ass ob d'Maschinn op Schmelz waart oder einfach eng Zuel mellt déi Dir wëllt reduzéieren. Wann d'Erhuelung scho bequem an der verfügbarer Fënster passt, konzentréiere mir eis op Konsistenz a Schmelzqualitéit ier mir eng méi héich Ausgangsschraube recommandéieren.
Fir eng méi breet Erklärung vun der Versammlung, kuckt eisSprëtz molding screw barrel Guide. Hei ass d'Zil méi schmuel: festzestellen firwat d'Erhuelung geännert huet a wéi eng Handlung d'Beweiser ënnerstëtzen.
Eng plötzlech Ännerung an e graduelle Réckgang brauche verschidden Ausgangspunkten
Späichert eng Referenz ier Dir d'Maschinn upasst. Vergläichen déi selwecht resin Grad, regrind Verhältnis, Schoss Kader, Ofdréck an Temperatur Zoustand. Rekord individuell Zyklen souwéi der Moyenne; eng heiansdo ganz lues Erhuelung kann d'Produktioun stéieren och wann d'Moyenne akzeptabel schéngt.
| Observéiert Muster | Check éischt | Beweiser Wäert opzehuelen |
|---|---|---|
| Plötzlech Erhéijung no engem Material oder Rezept änneren | Fütterform, nei Schleifen, Trocknungszoustand an iwwerdroen Astellungen | Material vill, Mëschung Verhältnis, Partikel Zoustand a virun / no Prozess records |
| Intermitterende lues Zyklen mat normale Zyklen tëscht hinnen | Feed Ënnerbriechung, Iwwerbréckung an aktuell Geschwindegkeet Variatioun | Erhuelungsspur, Laderaktivitéit an aktuell RPM fir déiselwecht Zyklen |
| Erhuelung verschlechtert sech lues a lues ënner enger stabiler Pflicht | Vergewëssert d'Betribsbedéngungen, kontrolléiert dann d'Verschleiung | Historesch Erhuelungsdaten a gemoossene Schrauwen / Faass Dimensiounen |
| Héich Belaaschtung an aktuell RPM ënner dem Kommando | Maschinn fueren, Dréimoment Limite an thermesch Zoustand | Tatsächlech versus commandéiert RPM-, Luede Trend an Maschinn Alarm |
| Problem fänkt direkt no engem Komponent Ersatz | Installéiert Deel Identitéit, Dimensiounen, Geometrie an Assemblée | Genehmegt Zeechnungsrevisioun, agebaute Komponenten a Kommissiounsastellungen |
Dës Mustere entscheeden d'Untersuchungsuerdnung; keen ass Beweis vu sech selwer. En abrupt Feeler mat Kaméidi, Scoring oder anormal Belaaschtung brauch séier Maschinn-Service Opmierksamkeet, och wann den Timing ufanks e Prozessproblem ähnelt.
Bestätegt datt Pellets d'Schraube kontinuéierlech erreechen
E vollen Hopper feststellt net datt d'Schraube gefiddert gëtt. Iwwerpréift de Loader, d'Ausschaltrutsch, d'Materialwee an d'Fütterhalsofkillung. Kuckt no enger Ënnerbriechung, déi mat de luesen Zyklen entsprécht, ier Dir d'Kompressiounssektioun ännert oder eng nei Schraube bestallt.
Asahi KaseiAsaclean Leedung iwwer Fudder-Hals Iwwerbréckungerkläert wéi Hëtzt no der hënneschter Faass Zone kann Pellets virzäiteg erweicht. D'Pellets kënnen de Passage klumpen an blockéieren, d'Schraube kuerz vum Material loossen, och wann d'Harz driwwer bleift.
Kuckt wat am Feed selwer geännert huet. En anere Schleifverhältnis, méi Geldstrofen oder onregelméisseg Partikel verdéngt Opmierksamkeet. Celanese verbënnt speziell regrind Partikel Qualitéit ze fidderen an Erhuelung Problemer a sengemVectra® LCP Veraarbechtungsguide. Seng Empfehlungen si materiell spezifesch, awer si bidden e konkrete Grond fir Partikelbedéngungen opzehuelen anstatt nëmmen den Harznumm.
Wann d'Erhuelung verschlechtert no engem regrind änneren, mir wäerten et mat engem guttgeheescht Referenz fidderen vergläichen ier Hardware änneren. Wann dat ale Erhuelungsverhalen zréckkënnt, huet d'Feeduntersuchung Prioritéit verdéngt. Dat Resultat gëtt der Fabréck vill besser Richtung wéi eng Demande fir eng "méi séier Schraube."
D'Trocknung muss nach ëmmer den Ufuerderunge vum Harzliwwerant erfëllen. Gitt net un datt d'Feuchtigkeit d'Erklärung fir all Timingproblem ass, oder datt akzeptabel Erhuelung beweist datt d'Harz dréchen genuch ass. Processability an Finale Deel Qualitéit brauchen getrennt Kontrollen.
Iwwerpréift tatsächlech Geschwindegkeet, Réckdrock a Schmelztemperatur zesummen
Liest aktuell RPM, net nëmmen de Setpoint
Wann de Kommando onverännert ass awer d'Schraube méi lues dréit, kontrolléiert d'Maschinn Operatiounsgrenzen a Fuertverhalen. Eng Geometrie Empfehlung kann net en onerklärten Spalt tëscht ugefrote a geliwwert Geschwindegkeet léisen. Notéiert déi aktuell Geschwindegkeet duerch den Erhuelungsschlag, besonnesch wou de Ralentissement ufänkt.
RPM brauch och de Schrauwen Duerchmiesser fir vill ze bedeiten. EisSprëtz molding Schraube Gammeëmfaasst Duerchmiesser vun 30 ze 170 mm. D'Transfert vun enger Rotatiounsgeschwindegkeet tëscht verschiddenen Duerchmiesser ännert d'Peripheriegeschwindegkeet op der Schrauffläch.
Peripheriegeschwindegkeet, m/s = π × Duerchmiesser, mm × RPM ÷ 60.000
Bei 100 RPM huet eng 40 mm Schraube eng Peripheriegeschwindegkeet vun ongeféier 0,209 m / s; eng 60 mm Schraube erreecht ongeféier 0,314 m/s. Dëst sinn berechent Beispiller, net recommandéiert Astellungen oder direkt Berechnungen vun Schmelz Schéier Taux.
Benotzt d'aktuell Harzgrad d'Veraarbechtungsleitung an d'Maschinngrenzen fir d'Geschwindegkeet ze beurteelen. D'Erhéijung vun der RPM ass nëmme nëtzlech wann d'Maschinn et liwwere kann an déi resultéierend Schmelz bleift akzeptabel.
Fannt eraus firwat de Réckdrock agestallt ass wou et ass
Réckdrock widderstoen d'Schraube Réckzuch während Erhuelung an beaflosst wéi d'Material plasticized ass. Wann et erhéicht gouf fir e Vermëschungs- oder Meterbetreiung ze korrigéieren, reduzéiere se einfach fir den Timer ze verbesseren kann dëse Qualitéitsproblem zréckbréngen. Bestätegt ob den ugewisenen Drock hydraulesch oder spezifesche Plastikdrock ass ier Dir Maschinnen vergläicht.
Eng universell Réckdrock Empfehlung ass besonnesch hëllefräich. Fir Vectra LCP,Celanese spezifizéiert minimal Réckdrock, 5-15 Bar spezifesch, a warnt iwwer Iwwerhëtzung a Faserschued mat exzessivem Drock. Dat ass Leedung fir Vectra, net eng Astellung fir an e PP, ABS oder PC Prozess ze kopéieren.
Iwwerpréift d'Schmelz ier Dir déi méi séier Astellung akzeptéiert
Barrel Setpoints beschreiwen net den thermesche Zoustand vun der Schmelz voll. Follegt eng guttgeheescht Schmelztemperaturmiessungsprozedur, kontrolléiert d'Heizung a Sensorsystem, a vergläicht Deelqualitéit no enger kontrolléierter Ännerung. Eng méi kuerz Erhuelungszäit mat Verfärbung, ongemolten Material oder méi schlechter Konsistenz ass keng erfollegräich Upassung.
Ännert eng relevant Variabel gläichzäiteg an erlaabt de Prozess ze stabiliséieren. DéiVectra Troubleshooting Leedungbenotzt dës selwecht inszenéiert Approche. Halt de Prozess an der guttgeheescht Operatiounsfenster fir dat Material dat Dir tatsächlech leeft.
Trennt e verschleeften Transportsektioun vun engem leckende Scheckring
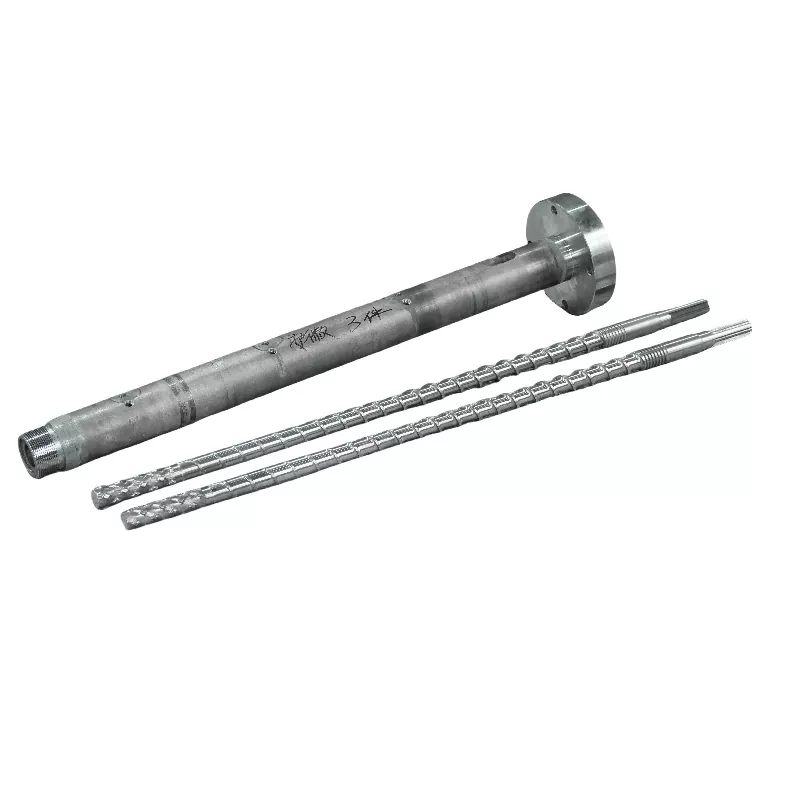
Wann d'Fütterung an d'Operatiounsbedéngungen vergläichbar sinn, awer d'Erhuelung hält sech verschlechtert, verdéngt den Zoustand vun der Schraube an dem Faass Inspektioun. Moossnam de Fluch ausserhalb Duerchmiesser an barrel gebuert op definéiert Positiounen géint d'Zeechnen oder etabléiert Inspektioun Grenzen. Inspektéieren Uewerfläch Schued souwéi Dimensiounen.
D'Schraube-Frontmontage brauch en aneren Test. Während der Erhuelung erlaabt den Net-Réckventil Schmelz no vir ze bewegen; während Injektioun, et soll géint Réckemuerch Flux Sigel. E Leckventil kann d'Schéisskonsistenz beaflossen, awer dat stellt net fest datt d'Plastizéierungssektioun vun der Schraube ofgeschnidden ass.


Wann Këssen oder Schoss Gewiicht och variéiert, ëmfaasst de Maschinn Fabrikant beschwéiert Net-Retour Krunn Test an der Enquête. EisSchrauwen Tipp Auswiel Guidedeckt de Rank, Sëtz an mating Dimensiounen méi am Detail.
Mir géifen net eng komplett Schrauwen-a-Fass Ersatz op engem luesen Timer eleng autoriséiert. Ëmgekéiert soll eng nei Schraube net an e verschwonne Faass goen ouni déi resultéierend Passung ze kontrolléieren. Frot no engem Dimensiounsbericht deen d'Miesspositiounen an d'Verschleisgrenzen identifizéiert fir d'Empfehlung z'erreechen.
Wéini mécht en anere Schraube-Design Sënn?
En Design Iwwerpréiwung gëtt nëtzlech wann déi aktuell Geometrie kann net déi virgesinn Flicht bannent akzeptabel Betribssystemer Konditiounen treffen. Dëst kann eng Harzännerung verfollegen, e gréissere Schossfuerderung oder eng méi kuerz verfügbar Erhuelungsfenster. Halt et getrennt vun der Restauratioun vun engem virdru erfollegräiche Prozess deen einfach verschlechtert ass.
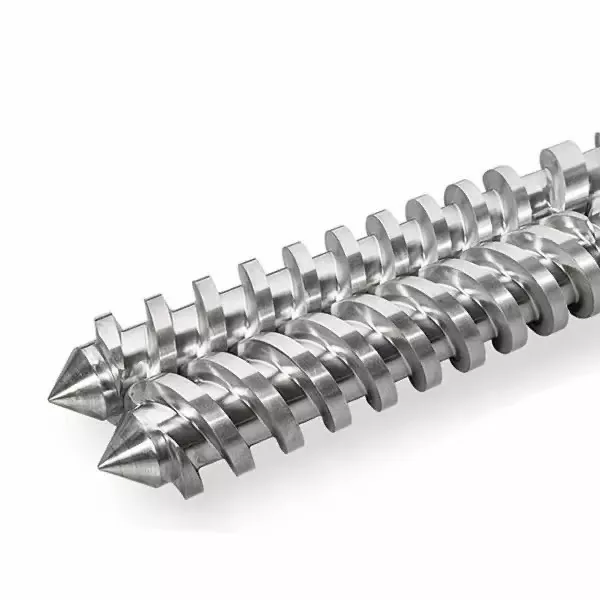
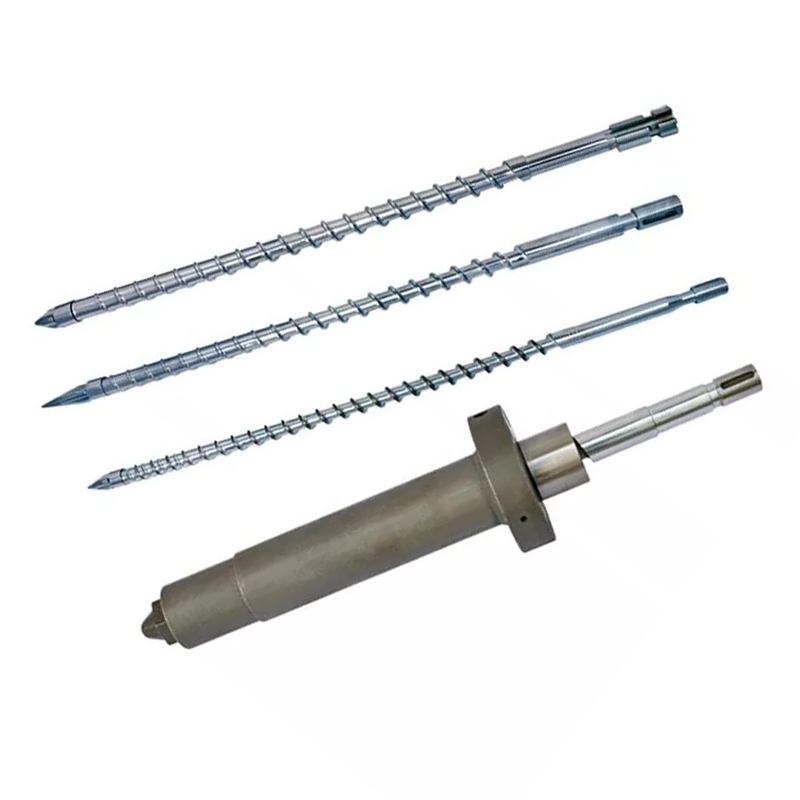
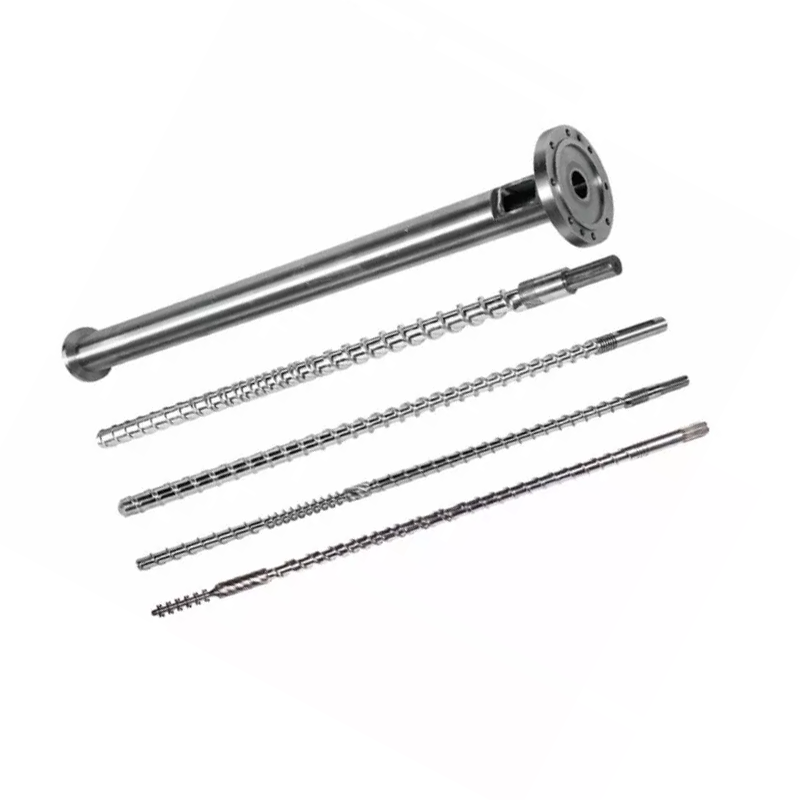
Eis zwou Sprëtzschrauwen Produktfamillen illustréieren eng relevant Designwahl:
| Nanhaiya Design | Kompressioun Sektioun | Wéi mir et an der Iwwerpréiwung benotzen |
|---|---|---|
| Graduell Sprëtz Schraube | Typesch 40% -60% vun der Gesamtschrauflängt, ongeféier 50% an der Produktbeschreiwung | Eng méi laang, graduell Reduktioun vun der Kanaldéift fir Flichten déi kontrolléiert Plastifizéierung brauchen. Evaluéieren déi exakt resin, Schoss an thermesch Verhalen. |
| Mutant Sprëtz molding Schraube(abrupt Kompressioun Design) | Ongeféier 5% -15% vun der Gesamtschrauflängt | E méi kuerzen Iwwergang mat enger méi schaarfer Reduktioun vun der Kanaldéift. Evaluéiert d'Schmelzpflicht an d'thermesch Uniformitéit ier Dir se wielt fir eng Kapazitéitsbegrenzung unzegoen. |
Eis graduellen Design deckt Uwendungen abegraff PS, PC an ABS; der abrupt-Kompressioun Famill enthält Uwendungen wéi PE an PP. Dës Produktrouten hëllefen d'Diskussioun unzefänken. Si ersetzen net d'Harz-Schouljoer an d'Maschinn iwwerpréift, besonnesch mat Fëller, nei Schleifen oder eng exigent Qualitéitsspezifikatioun.

Uewerfläch Behandlung Adressen zouzedrécken, net e blockéiert fidderen Hals
Béid Produktfamillen benotzen 38CrMoAlA Stahl. Hir Produkt-Detail Spezifikatioune enthalen déi folgend Behandlungsoptiounen, déi an der Ersatzdiskussioun gehéieren wann d'Inspektioun Verschleiung identifizéiert:
| Immobilie | Produit-Detail Wäert | Wat heescht et fir d'Enquête |
|---|---|---|
| Nitriding Hardness | HV900-1100 | Spezifizéiert d'behandelt Flächen an d'Inspektiounsufuerderung. |
| Nitriding Déift | 0,5-0,8 mm | Identifizéieren déi gewielte Behandlung; ofleeden net Service Liewen aus Déift eleng. |
| Néckel-Wolfram Legierung Hardness | HRC55-62 | Iwwerpréift d'Legierung mam aktuellen Harz, Filler a Verschleißmuster. |
| Alloy Layer Déift | 0,8-2,0 mm | Definéiert déi verstäerkt Beräicher op der ausgemaach Komponent Spezifizéierung. |
Eisgraduell Schrauwen Produkt Detailerbeschreiwen Verstäerkung vun vulnérabel Beräicher mat Nickel-Wolfram Legierung. Aus enger Fabrécksperspektiv wëlle mir datt de proposéierte Schutz dem gemoossene Verschlei entsprécht. Eng méi deier Uewerfläch reparéiert net adequat Ernierung oder feststellt datt d'Schraubegeometrie dem Harz passt.


Maacht d'Diagnos an eng spezifesch Handlung
Halen d'Empfehlung sou schmuel wéi d'Beweiser et erlaben. Eng Feedunterbriechung erfuerdert eng Feedsystemkorrektur. A Vitesse Kommando d'Maschinn kann net Opruff fir eng Maschinn review erhalen. Bestätegt Ventil Leckage fuerdert e Ventil an Interface Bewäertung. Gemoossene Schrauwen oder Faassverschleiung ënnerstëtzt e Komponent Ersatz oder eng qualifizéiert Renovéierungsevaluatioun.
Wann d'Versammlung an engem akzeptablen Zoustand ass, awer déi nei Produktiounspflicht iwwerschreift seng praktesch Plastifizéierungskapazitéit, schéckt den Design kuerz. Nanhaiya liwwert personaliséiert Schrauwen Design, Bearbechtung an Legierung Sprayschweessen. EisProduktioun Equipementëmfaasst CNC Dréibänke fir workpieces bis zu 6 Meter laang a fënnef-Achs machining fir komplex Flich a flange Strukturen.

Schéckt de Rekord deen de Problem erkläert
- Maschinn Hiersteller a Modell, Schrauwen Duerchmiesser, Assemblée Zeechnen a gepasst Schraube-Spëtzt Detailer.
- Harzgrad, Fillerbelaaschtung, Neischleifverhältnis a Partikelkonditioun.
- Erhuelung Zäit duerch Zyklus, aktuellen an commandéiert RPM-, Réckdrock mat senger Drock Basis, a Laascht oder Alarm records.
- Shot Astellung, Këssen, Deel a Leefer Gewiicht, Temperatur records an déi verfügbar Erhuelung Fënster.
- Ännerunge scho getest, hiren Effekt op Deelqualitéit, an all Dimensiounsverschleiungsbericht.
Fir Kommissioun, averstanen op der resin, Schoss, Betribssystemer Fënster an akzeptabel Deel Qualitéit. Da vergläicht d'Wiederhuelbarkeet vun der Erhuelung an der aktueller Gesamtzykluszäit. E méi séier isoléierte Plastikstest ass net genuch wann d'Produktiounsschimmel nach ëmmer waart oder d'Deeler d'Inspektioun feelen.

Brauchen eng Schraube oder barrel Propositioun fir eng bestätegt Erhuelung Limitatioun?
Schéckt Nanhaiya d'Zeechnen an d'Operatiounsrekord, inklusiv wat geännert huet a wat Är Linn muss erreechen. Sot eis ob Dir déi ursprénglech Pflicht restauréiert oder Iech op en anert Material oder Zyklusfuerderung virbereet.
Schéckt Är Zeechnen a ProzessdatenView Sprëtz molding StellschrauwenDiskussioun iwwer WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-Mail:info@nhyscrew.com
Telefon:+86-13505809643| Handy:+86-13587082002
Block C, Nr 2 West Sektioun, Xingzhou Avenue, Dinghai Distrikt, Zhoushan City, Zhejiang Provënz, China.
Kontaktéiert Nanhaiya
Oft gestallte Froen
Wat ass eng normal Sprëtz molding Schrauwen Erhuelung Zäit?
Et gëtt keng universell Zuel. Erhuelung Zäit hänkt op der resin, Schoss Noutwendegkeete, Schraube Geometrie, Maschinn Fäegkeet an Operatioun Astellunge. Vergläichen et mat der Zäit sinn an der aktueller Maschinn Haaptrei a mat enger stabiler Referenz Laf déi selwecht Material an Schoss benotzt.
Verkierzt méi séier Schrauwen Erhuelung ëmmer Zykluszäit?
Nee Et verkürzt den Zyklus nëmmen wann ongeschloss Erhuelung déi nächst erlaabt Maschinnaktioun verspéit. Wann d'Erhuelung scho bannent der verfügbarer Iwwerlappungsfenster fäerdeg ass, sou datt et méi séier ass, kann d'total Zykluszäit onverännert bleiwen.
Firwat dréit d'Schraube awer ganz lues zréck?
Kontrolléiert ob d'Harz d'Schraube erreecht, ob den Réckdrock geännert huet an ob d'tatsächlech Schraufgeschwindegkeet dem Kommando entsprécht. Fudderbréckung, onkonsequent nei Schleifen, Prozessbedéngungen a verschleeft Komponente si méiglech Filialen fir z'ënnersichen. D'Rotatioun eleng beweist net datt d'Schraube genuch Material vermëttelt.
Soll ech RPM erhéijen fir lues Erhuelung ze fixéieren?
Eréischt no der Iwwerpréiwung vun der Fütterung, der aktueller Geschwindegkeet, dem Réckdrock an der Veraarbechtungsgrenz vum Harz. Riichter all Ännerung duerch Schmelzqualitéit, aktuell Schmelztemperatur a Widderhuelbarkeet souwéi Erhuelung Zäit. Benotzt net méi Geschwindegkeet fir en ongeléiste Ernärungs- oder Verschleiungsproblem ze verstoppen.
Beweist e lekkende Scheckring datt d'ganz Schraube gedroen ass?
Nee Check-Ring-Dichtung a Schraube-Fass-Vermëttelung si verschidde Funktiounen. Ënnersicht Këssen oder Schoss-Gewiicht Variatioun mat der Maschinn Fabrikant beschwéiert Ventil Test, a benotzen Dimensioun Inspektioun Schrauwen a barrel zouzedrécken.
Wat brauch Nanhaiya fir en Ersatz ze bewäerten?
Schéckt d'Maschinnmodell, Schrauwen Duerchmiesser an Zeechnen, Harzgrad a Filler, Neischleifdetailer, aktuell Erhuelungsrecords, Schraubegeschwindegkeet an Réckdrock Astellungen, Temperaturrekorder, an all Verschleismiessungen. Gitt déi erfuerderlech Zyklus an Deelqualitéit Critèren sou datt den Ersatz eng definéiert Aarbecht huet.
Weider mat derSprëtz molding Schraube barrel Auswiel Guide, oder ënnersicht derSchrauwen Tipp an Check-Ring Ersatz Checklëschtwann d'Beweiser op d'Front-End Versammlung weisen.